
风电叶片已经长到二十年前难以想象的长度,这一增长迫使叶片设计者采用更刚、更轻的结构构件。主梁帽——沿叶片两侧从根端延伸到尖端的细长梁,承担绝大部分弯曲载荷——是叶片中结构上最关键的单一部件。对于大约 70 米以上的叶片,拉挤碳纤维主梁帽已取代灌注玻璃纤维层合板成为首选方案,因为碳纤维的模量约为玻璃纤维的三倍,而密度不到其一半,可以在不按比例增加重力载荷的前提下做出更长更轻的叶片。本文面向需要批量采购、审核并验收拉挤碳纤维主梁帽的采购工程师、质量经理与叶片制造商。 拉挤工艺的挑战在于一致性。拉挤线是连续运行的:纱架上的碳纤维经浸胶后以每分钟 0.3 至 1.5 米的速度穿过加热模具,出模时
引言
风电叶片已经长到二十年前难以想象的长度,这一增长迫使叶片设计者采用更刚、更轻的结构构件。主梁帽——沿叶片两侧从根端延伸到尖端的细长梁,承担绝大部分弯曲载荷——是叶片中结构上最关键的单一部件。对于大约 70 米以上的叶片,拉挤碳纤维主梁帽已取代灌注玻璃纤维层合板成为首选方案,因为碳纤维的模量约为玻璃纤维的三倍,而密度不到其一半,可以在不按比例增加重力载荷的前提下做出更长更轻的叶片。本文面向需要批量采购、审核并验收拉挤碳纤维主梁帽的采购工程师、质量经理与叶片制造商。
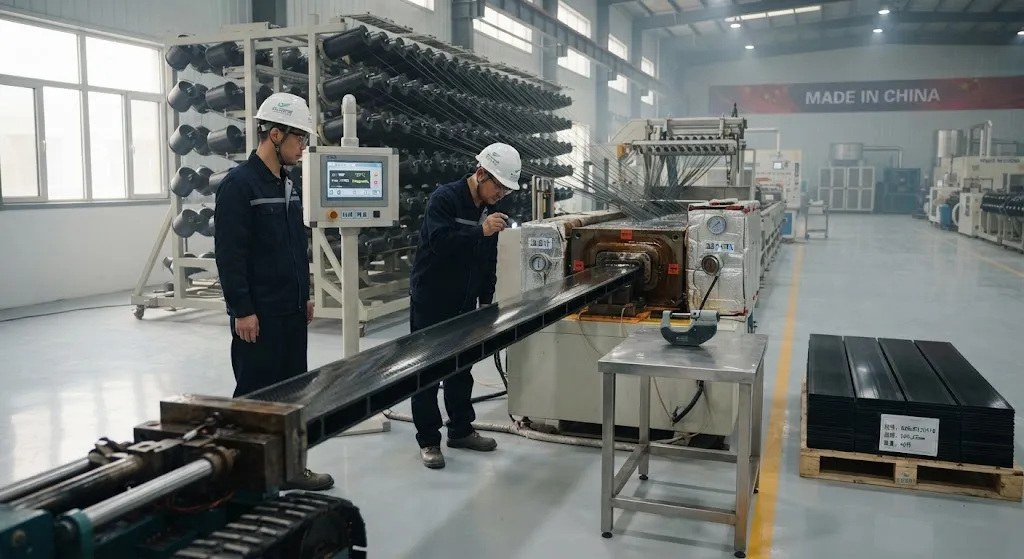
拉挤工艺的挑战在于一致性。拉挤线是连续运行的:纱架上的碳纤维经浸胶后以每分钟 0.3 至 1.5 米的速度穿过加热模具,出模时即已完全固化。这种连续性带来了出色的经济性,但也意味着一个班次的不稳定工艺条件就可能在数百米长的主梁帽中留下可检出但处于临界状态的质量缺陷。因此,围绕拉挤主梁帽供应链的质量体系与纤维本身同等重要。本文将逐一说明定义优质主梁帽的参数、验证这些参数的测试方法,以及区分可靠供应商与商品化供应商的生产控制理念。
为什么拉挤碳纤维主梁帽主导了叶片设计
主梁帽制造有两条主流路线,选择会带来真实的结构差异:
| 性能 | 拉挤碳纤维主梁帽 | 灌注碳纤维/玻璃纤维主梁帽 |
|---|---|---|
| 纤维体积分数 | 60-68%(模具控制) | 52-58%(灌注波动) |
| 典型层合板模量(GPa) | 150-170(碳 UD) | 100-140(取决于含碳量) |
| 空隙率 | 工艺稳定时低于 1% | 1-3%,严重依赖操作技能 |
| 厚度公差 | 单条型材 ±0.1-0.2 mm | ±0.5-1 mm,依赖技能 |
| 生产效率 | 连续,0.3-1.5 m/min | 批次式,受模具周期限制 |
| 叶片集成方式 | 胶接或螺栓连接板材 | 原位共固化或灌注 |
纤维体积分数一栏解释了大部分结构差异。由于拉挤模具以固定截面挤出多余树脂,纤维含量由喂入模具的纱束数量决定,而非依赖操作工的灌注手法。结果是层合板具有高且可重复的纤维含量和极低的空隙率——这正是承压构件抗压强度与疲劳寿命所依赖的两个特性。如今约 80 米以上的叶片普遍采用拉挤碳板做主梁帽、玻璃纤维做剪切腹板与蒙皮的组合,在最需要弯曲刚度的地方使用碳纤维主梁帽。
关键质量参数
五个参数主导了拉挤碳纤维主梁帽的质量讨论,每个都有直接的结构后果:
- 纤维体积分数:按 ASTM D3171 用树脂灼烧法或酸解法测定。低于规格会降低模量与抗压强度;过高则使纤维缺胶,产生提前抗压失效的干斑。
- 空隙率:按 ASTM D2734 用树脂密度对比法或金相分析测定。空隙在疲劳载荷下萌生微裂纹,高于 1-2% 会显著降低层间剪切强度与疲劳寿命。
- 直线度与扭曲:出模时弯曲或扭曲的板材无法平整胶接进叶片模具,会在胶接线上形成应力集中。供应商在每批都用直尺与平面度检具验证。
- 截面几何:宽度与厚度的偏差会移动主梁帽中性轴,并使相邻板材的对接拼接复杂化。现代叶片每个主梁帽用数十块板材,尺寸一致性因此是生产问题而非单纯公差问题。
- 层间剪切强度:按 ASTM D2344 用短梁剪切法测定。层间剪切强度对不良纤维-基体界面与空隙最敏感,是工艺漂移最好的早期预警指标。
有经验的质量团队把这五项视为相关联的整体而非独立检查。某一批层间剪切强度的突变几乎总能追溯到树脂浴温度漂移或纱架张力变化,而这些同时也会微动纤维体积分数——这正是趋势监控优于逐批合格判定决策的原因。
批次控制与可追溯性
风电叶片主梁帽由许多单独的拉挤板拼装而成,视叶片尺寸与板材规格,每个主梁帽通常用 30 至 80 块板。板材按树脂批次、纱束组与模具运行段划分生产批次。因此可追溯性要求很具体:每块板应带有批号标识,可追溯到原材料证书、拉挤线、生产时段与整套放行测试。领先供应商会为每批保留留样,以便三年后发现叶片级失效时能精确追溯回某个生产窗口并复测。这种纪律正是航空级供应习惯与普通材料处理的分水岭,如今已被主要整机厂在供应商审核中列为硬性要求。
测试与验收标准
主梁帽批次的放行测试遵循一套标准组合,直接对应叶片分析所需性能:
| 测试项目 | 标准 | 典型验收标准 |
|---|---|---|
| 纤维体积分数 | ASTM D3171 | 目标窗口内 60-68% |
| 空隙率 | ASTM D2734 | 低于 1.5% |
| 层间剪切强度 | ASTM D2344 | ≥ 合格基线的 0.9 倍 |
| 拉伸模量与强度 | ASTM D3039 | ≥ 认证值 95% |
| 压缩强度 | ASTM D6641 | ≥ 认证值 95% |
| 玻璃化转变温度 | ASTM D7028(DMA) | 高于固化温度 ≥ 10 °C |
| 超声 C 扫描或孔隙线检 | 内部或 ASTM E317 | 孔隙簇不得高于拒收阈值 |
关于验收测试有两点实际提示。第一,表中的基线值必须来自叶片设计许用值所采用的合格材料体系——通用数据表数值不能替代合格基线,因为树脂化学差异会改变可接受窗口。第二,破坏性力学测试只抽样批次的一小部分,因此质量体系必须配以覆盖每一米的非破坏检查:超声孔隙扫描、激光轮廓测量几何、目视检查表面缺陷如缺胶或模具拉痕。
批量生产中的统计过程控制
由于拉挤是连续工艺,最有力的质量工具是趋势数据而非线端测试。运行有效的批量生产的供应商会对驱动结构性能的参数保持控制图:
- 每班次的纤维体积分数与密度:均值漂移数小时内即可发现,而非等到整批结束。
- 模具温度与线速度连续记录:这两个输入控制固化状态,任一偏离窗口都会先反映在过程数据中,然后才反映到部件上。
- 过程能力指数(Cp 与 Cpk):针对厚度、宽度与直线度计算。Cpk 低于 1.33 说明工艺无法可靠保持公差,即使当前批次合格。
- 跨批次层间剪切强度趋势图:缓慢下行是树脂批次漂移或纤维上浆剂不兼容的早期信号,远早于部件不合格。
对采购方而言,实际问题不是供应商是否运行 SPC,而是 SPC 数据是否真正关联到放行决策。能展示控制图与放行测试配套、并在图表漂移时冻结或隔离批次的供应商,是在管理风险;只提供合格证书的供应商,则是把风险转移给叶片制造商。
常见缺陷与根因
了解可能出错的地方,有助于合同双方在审核与不合格讨论中使用同一套语言:
- 干纤维团块:由纱架张力失衡或树脂浴堵塞引起,表现为型材表面有光泽的干斑,检测为低纤维体积分数。
- 表面裂纹或龟裂:通常来自拉拔阻力过大或模具内提前固化,指示温度或速度失调。
- 扭曲与弓弯:通常来自纤维分布不对称或模具加热不均,常在牵引器处的直线度检具上被发现。
- 孔隙突增:可追溯到树脂粘度变化、树脂吸湿或模具成型段磨损导致压力下降。
- 固化不完全:表现为厚型材芯部玻璃化转变温度偏低,用 DMA 对截面样品验证。
常见问题解答
拉挤碳纤维主梁帽的纤维体积分数应定多少?
对风电叶片主梁帽,建议按 ASTM D3171 用树脂灼烧法或酸解法测定,定在 60-68%。该区间在运行良好的拉挤线上可达到,用标准模量碳纤维可给出约 150-170 GPa 的可重复轴向模量,并且留有足够树脂充分浸润纤维、把空隙率控制在约 1% 以下。精确目标应来自叶片许用值采用的合格材料体系,因为树脂化学会影响最优纤维体积分数。
为什么空隙率对主梁帽疲劳寿命如此重要?
空隙在循环压缩与剪切载荷下充当裂纹萌生点。空隙萌生微裂纹,微裂纹在反复载荷下扩展,在厚承压构件中可导致过早分层,疲劳寿命的损失与其微小的体积极不相称。行业实践将关键主梁帽材料的空隙率控制在约 1% 以下,因为从低于 1% 升到高于 2% 的疲劳代价远大于密度代价所暗示的量级。
应如何审核拉挤主梁帽供应商?
审核中要求三样东西。第一,工艺窗口文件:模具温度、线速度与树脂浴条件,并证明窗口被连续监控。第二,SPC 数据与放行决策的关联:调阅过去一年纤维体积分数、空隙率与层间剪切强度控制图,并与合格证书并排核对。第三,可追溯性:把一块具体板材追溯回树脂批次、纤维纱束与生产时段,并确认留样被保留。三样缺一,说明供应商管理的是证书而非风险。
结论
拉挤碳纤维主梁帽凭借高纤维体积分数、低空隙率与连续生产的经济性,在现代风电叶片设计中赢得了一席之地。但这些优势只有在质量体系围绕它们构建时才能经受住生产现场的考验:严密控制五个关键参数、按原材料批次级可追溯、放行测试组合与叶片许用值匹配、统计过程控制在漂移变成不合格之前就将其捕获。对采购方而言,可靠的主梁帽供应与高风险供应的差别体现在控制图与追溯记录里,而不是合格证书上。
如果您正在为风电或其他结构应用开发或合格化拉挤碳纤维型材,欢迎查看我们的碳纤维产品系列,或联系我们的工程团队,讨论纤维选择、标准模量与中模量等级,以及您的主梁帽项目应携带的规格要求。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维无人机机臂
精密模塑的碳纤维无人机机臂,结合单向纤维(刚性)和编织层(抗扭强度)。适用于FPV、航拍和工业无人机平台。每根机臂经CNC精密加工至精确规格。