
CFRP 激光加工已从实验室好奇走向生产修边,因为它提供机械铣削无法做到的优势:非接触切割、无刀具磨损、高移动速度,以及无需更换工装即可跟随复杂数字刀路的能力。航空航天、汽车和船舶车间使用激光修边固化板材、切割未固化预浸料叠层、钻制紧固件孔,以及在分离前对层合板划线。激光技术恰恰在传统加工吃力的地方具有吸引力——薄蒙皮、封闭几何形状以及频繁变化的切割程序。 障碍是热影响区(HAZ)。碳纤维沿丝束方向的导热能力远好于周围环氧基体沿厚度方向的导热能力,而环氧树脂在约400°C开始分解。快速切断纤维的激光束同样会加热树脂,如果热量不能及时散出,基体会从切口边缘烧蚀退缩,留下炭化、薄弱且电绝缘性
引言
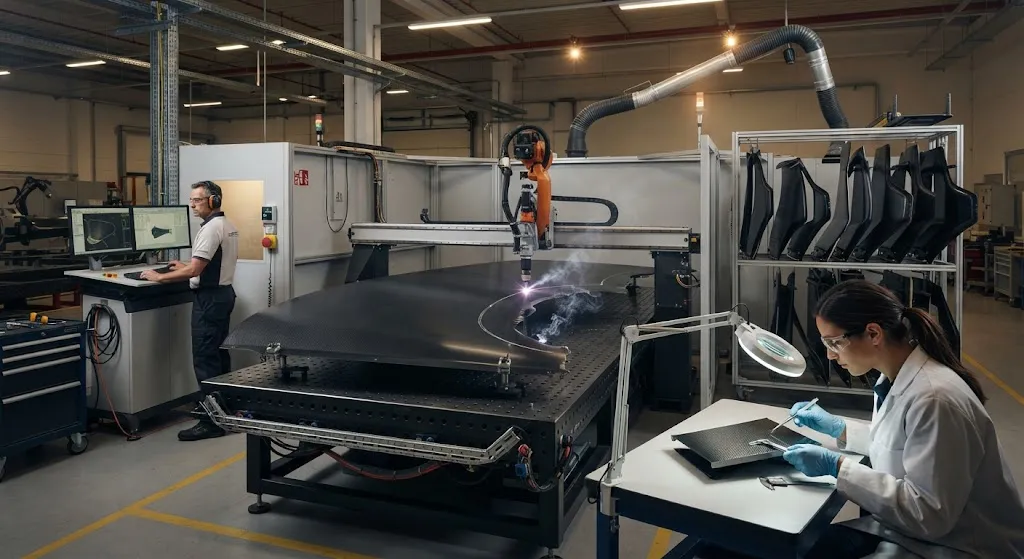
CFRP 激光加工已从实验室好奇走向生产修边,因为它提供机械铣削无法做到的优势:非接触切割、无刀具磨损、高移动速度,以及无需更换工装即可跟随复杂数字刀路的能力。航空航天、汽车和船舶车间使用激光修边固化板材、切割未固化预浸料叠层、钻制紧固件孔,以及在分离前对层合板划线。激光技术恰恰在传统加工吃力的地方具有吸引力——薄蒙皮、封闭几何形状以及频繁变化的切割程序。
障碍是热影响区(HAZ)。碳纤维沿丝束方向的导热能力远好于周围环氧基体沿厚度方向的导热能力,而环氧树脂在约400°C开始分解。快速切断纤维的激光束同样会加热树脂,如果热量不能及时散出,基体会从切口边缘烧蚀退缩,留下炭化、薄弱且电绝缘性劣化的边缘。因此,每一种实用的 CFRP 激光工艺本质上都是热量管理的练习:输送足够能量气化纤维,同时在基体分解之前排走残余热量。
CFRP 为什么抗拒常规激光切割
难点源于纤维与基体性能的不匹配。碳纤维是难熔材料:约3,600°C才发生升华。与之相反,周围的环氧树脂热稳定性差,远低于400°C就失去力学完整性。足以切断纤维的激光束必然以传导热淹没切口边缘的基体,因为纤维就像热管,把热能扩散进层合板内部。
失效机制具有典型性。切口周围区域内的树脂热解,释放挥发物并留下多孔炭层;炭层与相邻完好的层合板分层剥离;暴露的纤维端头突出、起毛或吸湿。在优化不佳的工艺中,HAZ 宽度从数百微米到数毫米不等,这对接合或螺栓连接的承载边缘是不可接受的。HAZ 与切割速度相互权衡:更短、更高能量的相互作用比温和的切割更快,但它也更快地沉积能量,基体来不及散热。
激光源及其切割特性
激光源的选择对可实现的 HAZ 影响最大,超过任何其他变量。四个家族在 CFRP 商业应用中具有相关性,下表总结了它们在1-3毫米层合板上的典型表现:
| 激光源 | 波长 | 脉冲模式 | 典型HAZ | 系统相对成本 |
|---|---|---|---|---|
| CO2激光 | 10.6 微米 | 连续或脉冲 | 1,000-3,000 微米 | 低 |
| 光纤激光 | 1.06-1.07 微米 | 连续或脉冲 | 300-800 微米 | 低至中 |
| 纳秒脉冲 | 0.355-1.06 微米 | 脉冲 | 100-300 微米 | 中 |
| 超短脉冲(皮秒/飞秒) | 0.343-1.06 微米 | 脉冲 | 5-30 微米 | 高 |
差异的物理原因在于吸收。10.6微米的CO2辐射被有机树脂强烈吸收,却被碳纤维反射,因此光束烧蚀基体并依赖传导热切断纤维——这是宽 HAZ 的配方。1微米波长的激光源能更好地耦合进纤维,因为碳对该波长的吸收更高效。纳秒脉冲将热扩散深度限制在每个脉冲数十微米。皮秒和飞秒脉冲在热量扩散出焦点体积之前通过多光子烧蚀去除材料,几乎无炭化边缘,代价是平均功率较低和资本成本较高。
控制热影响区
实用的 HAZ 控制使用五个杠杆,工艺工程师根据零件几何形状加以组合。第一是高扫描速度:快速移动光束将能量集中在较小的相互作用区域,缩短可供热传导的时间。第二是多道次策略:用若干浅道次逐层去除材料,而不是一次深切的、整体热化的切割;道次在时间上成本不高,却能大幅降低炭化深度。第三是水射流辅助切割:一束细的高压水柱引导光束并同时淬冷切口两侧。第四是光束整形——环形或双焦点光束在气化纤维核心的同时把热载荷限制在狭窄区域。第五是惰性气体辅助,吹走熔融碎屑和热等离子体,防止氧化和边缘再沉积。
对于生产修边,现代产线中最常见的组合是带快速振镜扫描器的脉冲光纤激光、多道次刀路和氮气辅助气体。这种组合在对2-3毫米板材切割时可将 HAZ 控制在约100微米以下,同时保持每分钟2-6米的切割速度,具体取决于厚度和铺层方向。残余 HAZ 仍需在首件上通过横截面显微检查验证,因为铺层堆叠改变局部热行为的程度超出供应商的预期。
切口质量与典型缺陷
激光加工 CFRP 的边缘缺陷一致且可诊断。对结构零件最具破坏性的如下所列:
- 炭化与树脂退缩:基体从切割线烧蚀退缩,留下颜色发暗、多孔且剪切强度下降的区域。由热量输入过大或辅助气体不足引起。
- 出口分层:当热解压力与热膨胀超过局部层间强度时,层合板在光束出口侧开裂。厚板和单次深道次时更严重。
- 纤维突出与起毛:树脂退缩后,无支撑的纤维端头伸出切口边缘。它们吸湿、在搬运中起毛,并使粘接接头复杂化。
- 切口锥度:因为光束发散且 HAZ 随深度增大,切口宽度在光束入射侧与出口侧不同。单侧锥度0.1-0.5毫米是典型值,必须在刀路中预留。
航空航天和汽车修边的验收标准通常规定最大炭化宽度和最大纤维突出长度,并通过横截面显微图验证。返工成本高,因此首件 HAZ 检查是任何激光工艺鉴定程序的固定环节。
节拍与成本权衡
节拍是激光加工的优势所在,也是它付出代价之处。2-4千瓦光纤激光以每分钟4-8米的速度修边2毫米 CFRP,HAZ 为300-800微米;纳秒脉冲系统降至每分钟1-3米,但 HAZ 减半;超短脉冲系统提供最小的 HAZ,但平均功率限制使厚截面的速度低于每分钟1米。实践中,节拍决策就是边缘质量决策:粘接或外观可见的零件值得用较慢的工艺,而牺牲性修边线和不可见边缘可以容忍更宽的 HAZ。
成本结构以资本为主而非耗材。激光工作单元没有刀具库存、没有钝化、没有切削液处理,但激光源、扫描光学和烟气抽排代表可观的前期投资。纳秒和光纤系统在年产量超过数千件的规模上摊销良好;超短脉冲系统主要对边缘质量决定整个装配的高价值航空航天零件经济。下表比较了最常见的 CFRP 修边路线:
| 标准 | 光纤激光切割 | CNC铣削 | 磨料水刀 |
|---|---|---|---|
| 边缘质量(HAZ或损伤) | 良好至优秀 | 优秀 | 优秀 |
| 刀具磨损 | 无 | 高 | 仅喷嘴磨损 |
| 切割速度(2毫米板材) | 2-8 米/分钟 | 0.5-2 米/分钟 | 0.3-1 米/分钟 |
| 后续工序 | HAZ检查 | 去毛刺 | 干燥、边缘封边 |
| 资本成本 | 中至高 | 低 | 中 |
| 最佳适用 | 大批量轮廓、薄蒙皮 | 厚结构、孔、3D边缘 | 厚叠层、不敏感材料 |
对于典型的航空航天项目,实际分工是:水刀处理厚而复杂的叠层;铣削处理3D和厚截面修边;激光处理薄蒙皮、划线和大批量2D轮廓。各路线互补,现代车间三种技术并用,而不是强行选用单一技术。
常见问题解答
在生产环境中激光切割 CFRP 安全吗?
当工作单元设计正确时是安全的。切割 CFRP 会释放热解气体和细微碳粉,因此工作站必须包括封闭光学系统、局部排气通风和按预期烟气负荷选型的颗粒过滤。光束路径本身封闭在带联锁门的单元外壳内。操作员遵循与任何工业激光装置相同的激光安全等级要求:外壳联锁、指定光束平面,以及开放式维护时的护目镜。
激光能否在 CFRP 上钻出无分层的通孔?
钻孔比贯穿切割更困难,因为孔壁没有自由边缘释放热解压力。采用套料策略——用细光束切割孔轮廓而不是钻盲孔——配合多道次参数,生产商在2-6毫米厚度下常规获得与机械钻孔相当的孔质量。超短脉冲激光提供最干净的孔壁,但对于生产节拍,带惰性辅助气体的纳秒套料是务实之选。入出口分层仍须在首件上检查。
激光切割多大厚度的 CFRP 才经济?
实践中,激光切割在约5-6毫米以下经济可靠。1-3毫米范围的薄蒙皮切割最快且 HAZ 控制最佳。超过10毫米后,HAZ 增大、锥度变得严重、节拍骤降,因为光束需要很多道次;厚截面由磨料水刀或 CNC 铣削接手。中等厚度存在混合方案,但多数车间将生产激光修边的界线定在约6毫米。
结论
当热影响区被理解和控制时,CFRP 激光加工是成熟的量产工具。激光源的选择决定可实现的 HAZ,扫描与辅助气体策略在量产中保持它,节拍目标决定激光修边在水刀和铣削之外的位置。采购激光修边碳纤维零件的买家应索取 HAZ 验证数据、边缘验收标准和实测切割速度——而不只是一个看起来干净的样件。对评估该路线的制造商而言,决定性问题在于零件几何形状和产量是否足以支撑资本投入,因为这项技术回报的是持续使用的项目。
YongXian 为航空航天、汽车和船舶项目中激光切割与机械修边的部件供应碳纤维织物、单向预浸料和增强材料。浏览我们的碳纤维产品系列或联系我们的工程团队,讨论您的应用的材料体系与边缘处理支持。
所属专题
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维机器人末端执行器连杆 — 定制形状与传感器集成
定制形状的碳纤维末端执行器连杆。面向自动化集成商和科研实验室,需要在机器人腕部与夹爪/工具之间实现轻量化刚性连接。可集成传感器安装位、走线槽和快换接口。

碳纤维医疗器械配件定制
医疗级碳纤维配件,用于影像设备、手术器械和患者支撑系统。碳纤维的射线可透性和高强度重量比使其成为CT扫描床、轮椅架、手术机器人臂和MRI兼容配件的理想材料。可选用生物相容性树脂体系。

碳纤维乐器配件定制
碳纤维乐器配件,具有优异的尺寸稳定性、轻重量和一致的声学特性。生产碳纤维弓杆、吉他琴颈、小提琴腮托、鼓腔和管乐器主体。碳纤维乐器不受湿度变化和温度波动影响,解决了木制乐器的痛点。

碳纤维平板电脑外壳 — 超轻保护壳
轻量化碳纤维平板电脑保护壳,采用T700 3K预浸料模压成型,加固边角防护。比聚碳酸酯或硅胶壳更轻更坚固,适合户外工作人员、企业批量采购和需要耐用保护的专业人士。