
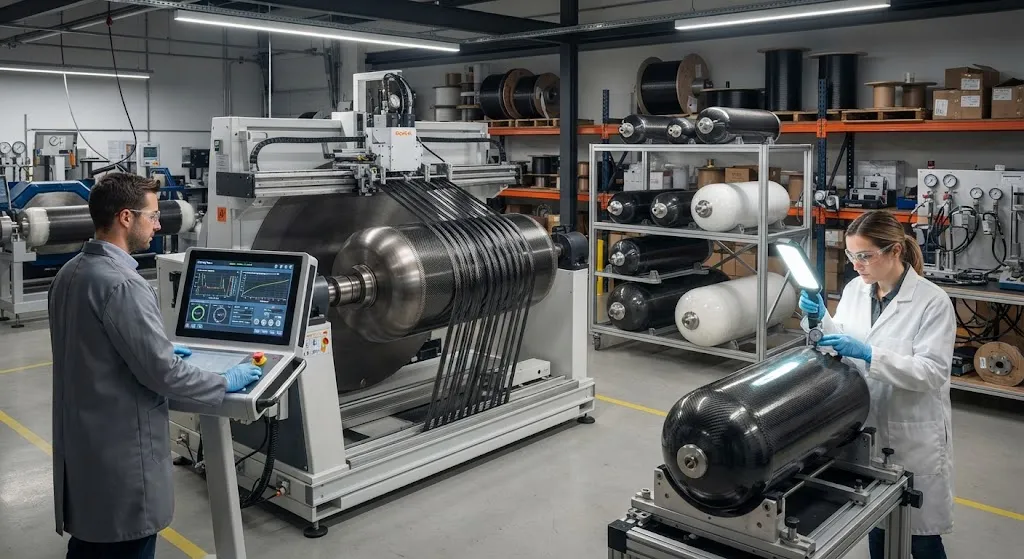
储氢是能源转型中具标志性的工程问题之一,而复合材料压力容器已经成为车载与移动储氢的领先解决方案,因为它在任何实用封装技术中实现了最高的质量效率与体积效率。氢瓶按I至V型分类,每一型都代表轻量化的一次演进。V型是最新、最具进取性的一类:完全无内胆的复合材料容器,其中用于防止渗透的聚合物内胆被取消,碳纤维复合材料外壁必须同时承担承压与气体阻隔功能。取消内胆降低了质量并简化了制造,但由此产生一个根本性的认证问题——一个让气体直接接触复合材料外壁的储罐,如何证明其满足安全与性能标准? 本文解释V型设计、为何它对储氢具有吸引力,以及它必须遵循的认证标准路径。我们涵盖容器类型的背景、使无内胆储氢具有
引言
储氢是能源转型中具标志性的工程问题之一,而复合材料压力容器已经成为车载与移动储氢的领先解决方案,因为它在任何实用封装技术中实现了最高的质量效率与体积效率。氢瓶按I至V型分类,每一型都代表轻量化的一次演进。V型是最新、最具进取性的一类:完全无内胆的复合材料容器,其中用于防止渗透的聚合物内胆被取消,碳纤维复合材料外壁必须同时承担承压与气体阻隔功能。取消内胆降低了质量并简化了制造,但由此产生一个根本性的认证问题——一个让气体直接接触复合材料外壁的储罐,如何证明其满足安全与性能标准? 本文解释V型设计、为何它对储氢具有吸引力,以及它必须遵循的认证标准路径。我们涵盖容器类型的背景、使无内胆储氢具有挑战性的特性、相关标准(包括UN/ECE R134、ISO 19881以及新兴的V型指导),以及制造商必须完成的鉴定测试。从I型到V型的容器类型
容器分类是重要的背景,因为每一类都承载不同的认证要求与不同的氢扩散特性。演进的方向是更少材料与更低质量:| 类型 | 结构 | 内胆 | 典型工作压力 | 关键特征 |
|---|---|---|---|---|
| I型 | 全金属(钢或铝) | —(壁即气体阻隔) | 200-450 bar | 最重,全金属阻隔 |
| II型 | 金属圆筒+纤维增强环向缠绕 | 金属 | 200-450 bar | 环向缠绕减重 |
| III型 | 全纤维缠绕复合材料+金属内胆 | 金属(铝) | 350-700 bar | 金属内胆提供阻隔 |
| IV型 | 全复合材料+聚合物内胆 | 聚合物(HDPE、PA) | 350-700 bar | 更轻,聚合物内胆防止渗透 |
| V型 | 完全无内胆复合材料 | 无 | 350-700 bar(新兴) | 最轻;复合材料既是结构又是阻隔 |
为何无内胆储氢具有挑战性
取消内胆解决了一个重量问题,却带来了三个相互作用、推动认证叙事的挑战:氢渗透、接管处的无内胆密封,以及如今成为唯一气体阻隔的外壁的损伤容限。- 氢渗透:氢分子足够小,能扩散穿过复合材料的聚合物基体。内胆存在的主要目的就是把渗透控制在可忽略水平。在无内胆设计中,复合材料外壁本身必须限制渗透,这要求高纤维体积分数、低孔隙率基体以及在循环压力下的裂纹控制。
- 接管密封:内胆是密封连接储罐与阀门及管路金属接管的自然后续介质。没有内胆,复合材料外壁与接管之间的密封必须直接在类似玻璃-金属的界面上进行工程设计,这是一个必须通过数千次循环与温度波动仍保持气密的困难接头。
- 损伤容限:在有内胆容器中,内胆裂纹或小的复合材料表面缺陷是可控的。在无内胆容器中,任何贯穿厚度的裂纹都成为直接泄漏路径和潜在结构失效,因此损伤容限准则与检验要求成为安全核心。
标准版图
氢瓶认证由一堆相互交织的标准治理,V型容器必须对照其中最具针对性者进行鉴定。目前还没有单一被普遍采用的V型标准,因此制造商通常对照现有氢瓶标准进行认证,并通过补充测试证明等同性:- UN/ECE R134(氢燃料汽车型式认证):汽车上装氢燃料存储的主要法规,规定材料、设计与包括爆破、循环、泄漏与碰撞在内的鉴定测试组。
- ISO 19881(气态氢——陆地车辆燃料容器):氢燃料车辆燃料容器的国际标准,在许多方面与ECE R134协调,并被世界各地引用。
- ISO 11119-3(气瓶——环向缠绕与全缠绕结构复合管):适用于固定式及部分运输应用,覆盖复合材料气瓶及其鉴定。
- SAE J2579(燃料电池及其他氢动力车辆燃料系统标准):北美标准,包含为聚合物内胆及新兴无内胆设计所强调的渗透与耐久性测试。
- ASME锅炉与压力容器规范(BPVC)及相关:对固定式储氢,附件要求涵盖高压复合材料容器,对无内胆设计正在单独审议处理。
鉴定测试组
无论适用何种标准,V型氢瓶都必须通过严苛的测试组。具体清单取决于应用与当局,但核心要素与高压氢瓶鉴定一致:| 测试 | 目的 | 对无内胆设计的相关性 |
|---|---|---|
| 液压爆破测试 | 验证工作压力之上规定裕度下的最小爆破压力 | 复合材料外壁的基线结构完整性 |
| 压力循环(液压与气体) | 证明在设计寿命(通常5,000-15,000次循环)内耐受疲劳 | 基体中的裂纹萌生与扩展决定渗透与寿命 |
| 渗透/泄漏测试 | 测量工作条件下氢气穿过壁的扩散速率 | 关键:复合材料本身必须满足渗透限值 |
| 理论充装/热循环 | 模拟快速充装与温度极端 | 温度与热应力影响基体与密封 |
| 冲击与跌落测试 | 验证容器损伤容限 | 任何接近贯穿厚度的表面损伤都成为泄漏与失效风险 |
| 耐火测试 | 验证火灾中安全行为(泄压) | 泄压装置尺寸设定考虑复合材料退化 |
制造一致性与质量控制
认证的核心在于证明"所测即所产"——这使得制造一致性与设计本身同等重要。对无内胆储罐尤其严苛,因为阻隔层中的单个制造缺陷可能就是安全容器与泄漏甚至失效容器之间的分水岭。关键质量关注点包括:- 纤维缠绕张力与铺设:一致的缠绕型式与张力控制控制基体孔隙率,而孔隙率直接决定渗透。
- 基体质量与孔隙含量:孔隙是成为渗透路径的微裂纹形核点;低孔隙含量是认证先决条件。
- 接管-外壁界面:接管处的无内胆密封必须以可重复、有记录的方式生产,因为它无法依赖聚合物内胆吸收公差。
- 检验与无损检测:超声波与计算机断层扫描用于验证内部一致性,因为目视检查无法看到基体级缺陷。
常见问题解答
目前有没有官方、被普遍接受的V型氢瓶标准?
还没有。不存在所有当局都认可的单一专门V型标准。制造商目前对照最严格的现有储氢标准鉴定V型容器——最常见的是面向车辆的UN/ECE R134或ISO 19881,以及面向部分固定式应用的ISO 11119-3或ASME相关规范——并补充无内胆特定证据如延长渗透测量与增强损伤容限测试以证明等同性。标准机构正在推进专门的V型条款,在其被普遍采纳之前,鉴定必然是一个逐案过程,涉及大量补充测试与当局协商。
无内胆储罐如何防止氢气从复合材料泄漏?
无内胆储罐通过设计而非独立阻隔层控制渗透。复合材料外壁以高纤维体积分数与低孔隙率基体制造,缠绕管理使基体孔隙与微裂纹保持在会形成连续泄漏路径的阈值之下。穿过聚合物基体扩散的氢很低,但体积仍必须满足监管渗透限值,因此外壁设计与工艺必须严格控制。接管-外壁接头也经工程设计以直接密封,取代聚合物内胆本可提供的便捷密封。实际上,满足渗透限值是V型鉴定最难的部分之一,因为裕度很薄且取决于制造一致性。
为什么不保留内胆直接用IV型储罐?
对目前大多数储氢应用,IV型是经证实的低风险选择,而在重量或成本节省证明额外认证负担合理之处,才追求无内胆V型。内胆增加质量(聚合物内胆约占容器重量5-10%)并增加一个制造步骤,还可能限制温度范围与循环寿命。取消它可得到最轻的容器、简化缠绕工艺,并可在规模上降低成本。权衡在于必须证明复合材料外壁单独处理渗透、密封与损伤容限——这正是V型先在航空航天与高性能运输等重量敏感角色中投入使用,然后才在成本敏感市场取代IV型的原因。
结论
V型无内胆氢瓶代表轻量化承压的前沿,承诺最低质量与更简单的制造路径,但它承载的认证负担围绕两个难题:阻止氢气渗透穿过复合材料外壁,以及在无内胆情况下密封接管。在通用V型标准到来之前,鉴定仍在UN/ECE R134与ISO 19881等现有高压氢标准下进行,并辅以无内胆特定证据。决定性因素是渗透控制、损伤容限与制造一致性——这同样决定任何氢瓶在服役中是否安全。 对评估无内胆储氢的工程师与采购方而言,实操要点是材料质量与工艺一致性是认证的基础。欢迎浏览我们面向压力容器应用的碳纤维材料,或联系我们的技术团队,探讨高压氢瓶制造的纤维与预浸料规格。所属专题
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价