复材低温辅助加工是应对一个长期生产难题的答案:在不损伤边缘的前提下修边、铣削和钻孔固化后的碳纤维零件。CFRP 常规加工并不缺少手段——硬质合金和金刚石涂层刀具、高速主轴、精心设计的进给策略——但缺陷总是卷土重来。纤维拔出、摩擦热烧蚀基体、刀具数小时即钝、每个钻出的孔出口侧都出现一定程度的分层。 越来越多的车间打破这一模式的方法看似简单:用沸点为-196°C的液氮(LN2)淹没切削区。在该温度下环氧基体硬化成玻璃态,切削温度骤降,边缘质量改善到返工急剧减少的程度。本文考察低温冷却如何作用于复合材料、可测量地改变什么,以及在什么情况下它物有所值。 常规修边为什么损伤 CFRP 复合材料的加
引言
复材低温辅助加工是应对一个长期生产难题的答案:在不损伤边缘的前提下修边、铣削和钻孔固化后的碳纤维零件。CFRP 常规加工并不缺少手段——硬质合金和金刚石涂层刀具、高速主轴、精心设计的进给策略——但缺陷总是卷土重来。纤维拔出、摩擦热烧蚀基体、刀具数小时即钝、每个钻出的孔出口侧都出现一定程度的分层。
越来越多的车间打破这一模式的方法看似简单:用沸点为-196°C的液氮(LN2)淹没切削区。在该温度下环氧基体硬化成玻璃态,切削温度骤降,边缘质量改善到返工急剧减少的程度。本文考察低温冷却如何作用于复合材料、可测量地改变什么,以及在什么情况下它物有所值。
常规修边为什么损伤 CFRP
复合材料的加工损伤机制与金属切削不同,值得精确命名。第一是出口分层:当钻头或立铣刀穿透最后几层时,未切削的层合板在推力下挠曲并从刀具路径上剥离,在孔出口周围留下磨白的环形毛边,在修边边缘留下裂口。第二是热损伤:碳纤维具有磨蚀性,其摩擦加热使局部温度远高于环氧的降解点,烧蚀基体并削弱切口周围区域的层合板。第三是刀具磨损:单向纤维端头以玻璃般的硬度撞击切削刃,硬质合金刀具磨损不可预测,迫使频繁换刀。
这三种机制相互强化。钝刀产生更多热量和推力,加深热损伤并扩大分层;损伤的边缘随后成为服役中裂纹的起始点。结果是航空级 CFRP 常规修边昂贵,不是因为切割慢,而是因为每件零件都需要检查,且有相当比例需要返工或报废。
低温加工的工作原理
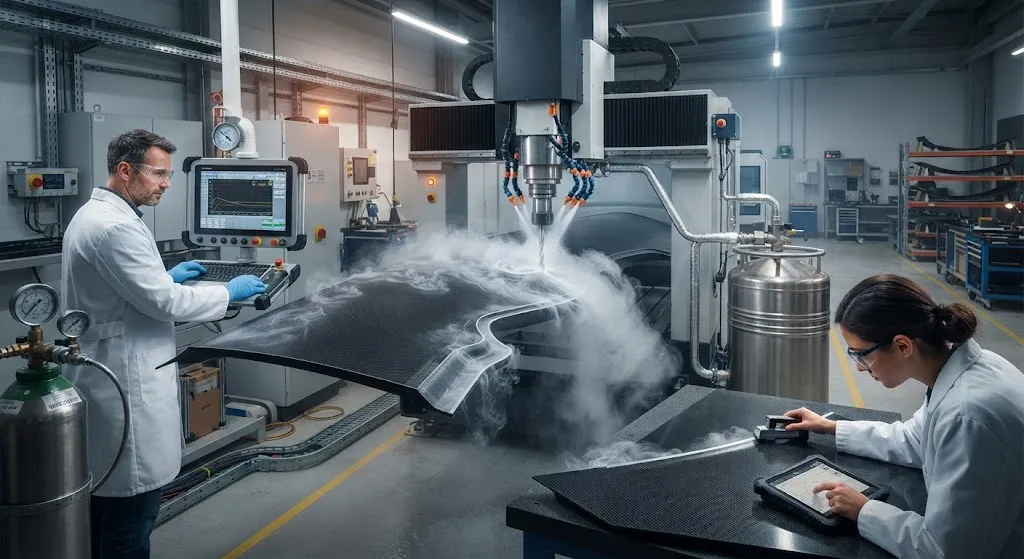
复材低温辅助加工有两种基本配置。第一种,液氮通过主轴输送,从刀柄上的喷嘴直接喷向切削区,使切屑、刀具前面和工作表面都接触低温射流。第二种,液氮预先冷却工件,或将零件支撑在冷板上,用干式或微量润滑刀具切削已冷却的材料。第一种配置更常见,因为它正好在热量产生处冷却。
材料层面发生的是基体状态的改变。室温下,固化层合板中的环氧是粘弹性玻璃态固体,刚度适中、延展性虽低但真实存在。冷却到-196°C后,同一基体变得坚硬、强韧而脆:其弹性模量上升,纤维被更牢固地约束,切削刃干净地分离而不是撕裂和拖抹。纤维本身随温度变化很小,因此层合板保持承载结构,而基体摆脱了导致拔出和烧蚀的失效模式。
低温下发生了什么变化
下表对比了室温与-196°C下支配切削行为的物理状态:
| 材料性能 | 室温 | -196°C(液氮) | 对加工的影响 |
|---|---|---|---|
| 环氧基体刚度 | 适中(粘弹性) | 高(玻璃态、脆性) | 切屑分离更干净,撕裂更少 |
| 切削区温度 | 可达300-400°C | 射流处接近-196°C | 无基体烧蚀,无拖抹 |
| 纤维拔出倾向 | 高 | 低 | 边缘更锐利,起毛更少 |
| 出口分层 | 常见 | 显著减少 | 孔出口和修边边缘裂纹更少 |
| 刀具磨损速率 | 快 | 较慢(刀具前面更冷) | 换刀间隔更长 |
边缘质量改善的机制部分是机械性的,部分是热性的。机械上,更硬的基体将切削力传递为干净的纤维断裂,而不是让纤维弯曲并从基体中拔出。热性上,LN2 射流持续将摩擦热带出切口,即使进给激进,基体也绝不会接近分解温度。两种效应共同作用,使工业速度下实现无分层修边成为可能。
生产中的可测收益
已发表研究和车间试验对复材低温辅助加工一致报告三项可测结果:
- 分层系数更低:航空级层合板干式钻孔的分层系数(最大损伤直径与标称孔径之比)通常从1.5-2.2降至低温冷却下的1.1-1.3。
- 刀具寿命更长:金刚石涂层和硬质合金刀具寿命约延长两到四倍,因为切削刃保持更冷,基体不再拖抹并堵塞排屑槽。
- 表面质量更好:表面粗糙度显著改善,修边边缘的纤维突出减少,粘接前的手工精修时间缩短。
对于每年生产数千件零件的典型航空修边工位,实际收益是更少的废件、更少的换刀,以及手工边缘精修的可测减少。回报计算的主导因素不是氮气价格,而是不再需要返工的零件价值。
权衡与风险
低温加工不是免费的午餐,权衡决定其适用性。-196°C下的基体是脆性的,虽然这种脆性使切削更锐利,但也意味着如果零件冷却后加工过于激进,可能产生微裂纹——热冲击管理很重要。水分是第二个风险:低温区会从车间空气中凝结冰霜,因此工艺需要干燥受控的环境或吹扫程序以保持界面清洁。LN2 是消耗品,单件成本真实存在,输送系统——真空绝热管线、调压储罐和低温级喷嘴——增加工位复杂度。最后,操作员必须遵循低温安全规范:氮气在密闭空间置换氧气,强制要求通风和氧气监测。
这些约束可控但真实存在。实践中,低温修边用于边缘质量价值高的场合:航空结构修边、医疗器械复合材料零件和高成本研发项目。对于低价值零件的常规修边,更简单的路线——谨慎的常规铣削或水刀——通常仍然更便宜。
实施考量
下表总结了评估该路线的车间关心的实际差异:
| 标准 | 常规CNC修边 | 低温CNC修边 |
|---|---|---|
| 边缘质量 | 良好,需检查 | 优秀,返工更少 |
| 刀具寿命 | 间隔短 | 延长2-4倍 |
| 切削温度 | 可能达300-400°C | 射流处接近-196°C |
| 设施要求 | 标准 | 液氮储罐、真空管线、通风 |
| 运行成本 | 刀具、检查时间 | 液氮加减少的刀具 |
| 最佳适用 | 低价值零件、一般修边 | 高价值航空和医疗零件 |
务实的迁移路径是从返工率最高的修边工序开始,用与常规加工相同的验收标准鉴定边缘质量,待数据确认返工降低后再扩大。多数采用低温加工的供应商保留常规工位处理大宗零件,将低温工艺作为精密路线。
常见问题解答
低温加工对热固性和热塑性复合材料都有效吗?
都有效,但原因不同。热固性环氧层合板最主要的收益是抑制基体烧蚀和更干净的切屑分离。热塑性复合材料在室温下基体更韧、更延展,冷却后基体硬化成玻璃态,切而不拖抹,因此更容易加工干净。两种情况下纤维都不受温度影响,边缘质量收益来自-196°C下基体的行为。
液氮对生产修边来说太贵吗?
与它消除的缺陷成本相比,氮气成本不高。低温修边工位的液氮消耗取决于进给、喷嘴设计和负载循环,但供应商通常报告返工和刀具的减少主导氮气账单。该工艺在高价值零件上经济性最强——单件报废的航空部件成本超过许多小时的液氮消耗。
低温冷却会使 CFRP 在加工中脆到产生微裂纹吗?
如果工艺处理不当可能。−196°C下的基体延展性低,激进的进给、振动或热冲击会在富树脂区域产生微裂纹。这就是为什么低温工艺开发将进给、速度和液氮输送一起控制,也为什么零件按与常规修边质量检查相同的节奏检查微裂纹。处理正确时,该工艺产出的边缘比常规加工更干净,而不是损伤更重。
结论
复材低温辅助加工把基体从负担变成盟友:在-196°C下环氧切割干净、热量不进入层合板,困扰常规钻孔和修边的出口侧分层基本消失。凡是边缘质量控制零件价值之处——航空结构、医疗器械、高成本开发项目——该技术都能收回投资。买家应要求供应商提供分层系数数据和边缘显微照片;评估该路线的车间应先在返工率最高的工序试点。
YongXian 为生产中加工和修边的部件供应碳纤维织物、单向预浸料和增强材料。浏览我们的碳纤维产品系列或联系我们的工程团队,讨论您的应用的材料体系与加工支持。
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价