
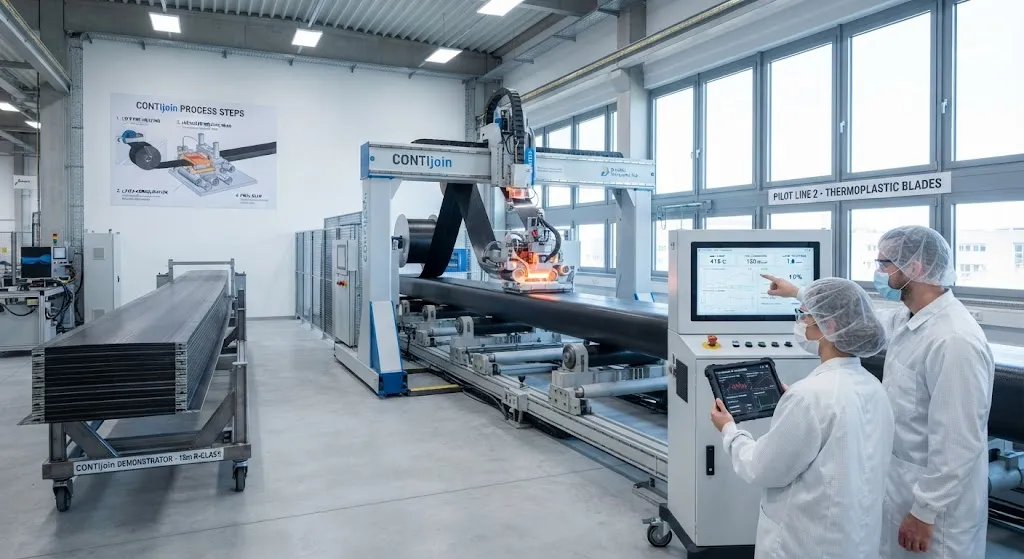
主梁帽生产仍是叶片制造中劳动密集度最高的环节之一。一片百米级主梁帽可能需要数百小时的人工铺层:将拉挤碳板或预浸料叠层手工放入数米长的模具,随后进行真空袋压、灌注和完整的固化循环。人工含量推高成本,手动工艺限制产能——这两重压力正是高工资国家的叶片工厂与低成本地区竞争时的切肤之痛。 Fraunhofer 制造技术与先进材料研究所(IWS)开发的 CONTIjoin 工艺,用根本不同的方法同时应对这两个约束。CONTIjoin 不是一次性层压并固化一根热固性主梁帽,而是用热塑性 UD 带半成品连续建造主带,在自动化在线流程中一层层焊接成型。与开发宽度达标准十倍带材的 IMWS、以及在 18
引言
主梁帽生产仍是叶片制造中劳动密集度最高的环节之一。一片百米级主梁帽可能需要数百小时的人工铺层:将拉挤碳板或预浸料叠层手工放入数米长的模具,随后进行真空袋压、灌注和完整的固化循环。人工含量推高成本,手动工艺限制产能——这两重压力正是高工资国家的叶片工厂与低成本地区竞争时的切肤之痛。
Fraunhofer 制造技术与先进材料研究所(IWS)开发的 CONTIjoin 工艺,用根本不同的方法同时应对这两个约束。CONTIjoin 不是一次性层压并固化一根热固性主梁帽,而是用热塑性 UD 带半成品连续建造主带,在自动化在线流程中一层层焊接成型。与开发宽度达标准十倍带材的 IMWS、以及在 18 米壳体演示件上验证工艺的 IWES 协同,这项技术是高工资国家通过自动化重回经济竞争力叶片生产的最有力证据——同时让叶片在寿命结束时可以被回收。
CONTIjoin 如何建造主梁帽
该工艺颠覆了经典叶片制造序列。在热固性叶片中,主梁帽是真空袋内的灌注部件:放置材料、注入树脂、整套组件在加热模具中固化数小时。CONTIjoin 则把主梁帽当作一项焊接工作。预固结的热塑性 UD 带——每种半成品都已将纤维嵌入 PA6 或 PPS 等热塑性基体——通过一个同时加热、加压并固结的焊接头,逐层焊接到不断增长的层合板上,用一次连续行程完成。
这种在线铺叠带来三个结构性后果:
- 无固化循环:热塑性基体在产线上直接由热与压力固结,将周期从数小时缩短到带材行进所需的时间。
- 连续工艺:带材以无尽序列焊接,主梁帽在板段之间没有接缝,沿叶片长度方向改善了载荷路径的连续性。
- 自动化质量:每条焊缝都在相同的受控温度、压力与速度下生成,用机器可重复的固结取代依赖操作者的铺层。
经济性源于自动化:一条连续焊接线取代一排人工铺层工位,熟练层压工变成监督恒定速度运转机器的操作员。
IMWS 的十倍宽带材
任何基于焊接的工艺,生产率天花板都在带材宽度:窄带必须多次往返才能覆盖主梁帽宽度,每趟都重复一次送料与处理循环。Fraunhofer IMWS 正是瞄准了这个参数。通过开发比 AFP 和带材焊接常用的标准 25-50 毫米窄带宽达十倍的 UD 带,IMWS 将覆盖主梁帽宽度所需的往返次数大致降低了一个数量级。
宽带材改变的远不止速度。更宽的固结层意味着单位层合板体积内焊缝更少,从而降低在疲劳载荷下可能成为气孔或分层种子的焊缝密度。下表比较了不同自动铺叠路线使用的带材规格:
| 参数 | 标准 AFP 带 | 常规焊接带 | IMWS 宽带(CONTIjoin) |
|---|---|---|---|
| 典型宽度 | 6.35-12.7 毫米 | 25-50 毫米 | 标准宽度 10 倍 |
| 覆盖 1 米帽宽的往返次数 | 100-160 | 20-40 | 2-5 |
| 产能驱动因素 | 铺放速率 | 焊接速度 × 次数 | 焊接速度 × 宽度 |
| 层合板内焊缝密度 | 最高 | 中等 | 最低 |
| 典型基体 | PA6、PPS、PEKK | PA6、PA12 | PA6、PPS(叶片级) |
宽带焊接对加热系统也提出更高要求,因为更宽的压区必须在整个宽度上均匀达到固结温度。IWS 焊接头正是为此更大面积而设计,采用分布式加热,在带材从边到边的全宽度上维持一致的焊接温度曲线与受控压力。
IWES 的 18 米演示件
工艺经济性只有在实际叶片中飞起来才算数。为风能测试完整结构部件的 Fraunhofer IWES 已将 CONTIjoin 路线带出实验室,在 18 米壳体演示件上完成验证。该演示件不是试片试验:它是用自动化在线工艺建造的叶片尺度壳体段,随后经受结构测试,检验主梁帽粘接、壳体集成以及焊接层合板的疲劳行为。
18 米尺度刻意具有代表性。它对应多兆瓦叶片承受最高载荷的内段,因此测试恰好覆盖了该工艺必须存活的运行工况。验证链条包括:
- 结构粘接:焊接的主梁帽与壳体间粘接,在静载与循环载荷下评估,确认焊缝线而非胶粘剂仍是控制设计的特征。
- 疲劳性能:焊接层合板的试片与子构件疲劳数据,将焊缝密度与热固性叶片呈现的 S-N 离散对照。
- 可回收性验证:热塑叶片的寿命终点回收路线——基体可重熔、纤维可回收,而非像热固性废料那样填埋或降级利用。
演示件的核心主张是经济性而非单纯技术性:以恒定速度运转、没有固化步骤的自动化产线,在高工资工厂中的单帽成本可以接近甚至胜过低成本地区的灌注式生产——这正是让自动化成为欧洲叶片工厂战略答案的论据。
为什么热塑取代灌注逻辑
热固性叶片一次性灌注整根主梁帽,这对建造整体部件很高效,但在边际上缓慢:灌注、固化和检测步骤都随部件尺寸放大。热塑铺叠打破了这一逻辑,它增量式建造层合板,固结发生在焊接点而非整体固化中。由此带来两个实际优势:
其一,资本效率。热塑产线一次只加工一条连续带材,因此同一条线建造 40 米主梁帽与 8 米段占用相同占地面积;模具按焊接头和送料系统定尺寸,而非按整支叶片。其二,维修经济性。受损的热塑层合板可以局部再加热再固结——或者切掉受损段原位重焊——远低于热固性叶片典型的斜接补片加再固化维修成本。
可回收性论证闭环。随着欧盟对叶片废料的可持续压力上升,基体可重熔、纤维可回收的主梁帽,让寿命终点的主张与制造主张一样有力。CONTIjoin 因此同时回答两个问题:高工资国家如何自动化叶片生产,以及叶片退役时如何实现循环。
常见问题解答
CONTIjoin 与热固性叶片中的自动纤维铺放(AFP)有何不同?
AFP 将干纤维或预浸料放在模具上,固结仍依赖灌注或烘箱固化,因此固化步骤始终是工艺的一部分。CONTIjoin 将预固结的热塑性 UD 带直接焊接进层合板:焊接头的热与压力在现场固结每一层,消除了独立固化。实际差异在于产能——没有数小时的固化窗口,用连续产线取代喂入烘箱的铺放头——以及可回收性,热塑基体在寿命终点可重熔,而固化后的热固性基体不能。
为什么更宽的热塑带材对主梁帽经济性很重要?
因为焊接往返次数随带材宽度缩放。标准 25-50 毫米带材覆盖一米帽宽需要 20-40 趟,每趟重复送料与焊接处理;IMWS 的宽带宽达标准十倍,可将其降至 2-5 趟。更少的往返意味着更高的产线产能,而层合板中更低的焊缝密度通过去除潜在的气孔与分层种子改善了疲劳工况。加热系统必须保持更宽压区均匀,这正是宽带工作与分布式加热焊接头配套的原因。
18 米演示件能证明该工艺在商业规模可行吗?
它证明了该工艺在多兆瓦叶片载荷最重内段的表现:焊接主梁帽与壳体间的结构粘接、焊接层合板的疲劳行为以及可回收性都在 18 米尺度得到验证。完整商业规模意味着将同样的产线逻辑延伸到全长主梁帽,并集成进批量化叶片工厂——这是工厂工程步骤而非工艺风险步骤。演示件刻意聚焦于消除会阻碍工厂投资的技术不确定性——焊缝质量、焊缝密度、粘接完整性。
CONTIjoin 制造如何影响叶片维修与寿命终点回收?
热塑基体两者都改变。局部上,受损区域可再加热再固结,或切掉后以焊接补片替换,避免了热固性维修用的斜接接头和整体再固化。退役时,PA6 或 PPS 基体可重熔,碳纤维可作为再生纤维回收,而固化后的热固性叶片通常被降级利用或填埋。对整机厂和运营商而言,这把叶片从一次性基础设施变成可回收资产,并直接回应了趋紧的欧盟废料法规。
结论
CONTIjoin 围绕一条连续、自动化的焊接线而非手工铺层与整体固化重组了主梁帽制造。三家 Fraunhofer 研究所彼此闭环:IWS 构建在线焊接工艺,IMWS 提供宽达标准十倍的带材以移除产能天花板,IWES 在 18 米壳体演示件上验证结果——该演示件恰好作用于真实叶片载荷最重的区段。其总和是当前关于高工资国家能否以自动化赢回叶片经济竞争力的最强论据——同时,同一种热塑材料选择也让叶片在 25 年服役结束时可以被回收。
对于评估热塑主梁帽技术的叶片制造商和供应商,问题已不再是工艺是否可行,而是宽带产线能以多快速度工业化进入批量生产。查看我们适用于热塑主梁帽应用的碳纤维型材与结构带材产品,或联系我们的工程团队,讨论面向自动化叶片制造项目的材料支持。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维机器人末端执行器连杆 — 定制形状与传感器集成
定制形状的碳纤维末端执行器连杆。面向自动化集成商和科研实验室,需要在机器人腕部与夹爪/工具之间实现轻量化刚性连接。可集成传感器安装位、走线槽和快换接口。

碳纤维医疗器械配件定制
医疗级碳纤维配件,用于影像设备、手术器械和患者支撑系统。碳纤维的射线可透性和高强度重量比使其成为CT扫描床、轮椅架、手术机器人臂和MRI兼容配件的理想材料。可选用生物相容性树脂体系。

碳纤维乐器配件定制
碳纤维乐器配件,具有优异的尺寸稳定性、轻重量和一致的声学特性。生产碳纤维弓杆、吉他琴颈、小提琴腮托、鼓腔和管乐器主体。碳纤维乐器不受湿度变化和温度波动影响,解决了木制乐器的痛点。

碳纤维平板电脑外壳 — 超轻保护壳
轻量化碳纤维平板电脑保护壳,采用T700 3K预浸料模压成型,加固边角防护。比聚碳酸酯或硅胶壳更轻更坚固,适合户外工作人员、企业批量采购和需要耐用保护的专业人士。
碳纤维装饰板 — 高光面
高光装饰级碳纤维板,镜面级表面处理。高光涂层凸显3K斜纹编织纹理,为面向消费者的应用提供高端外观。轻质高刚,厚度薄便于切割和定型。