
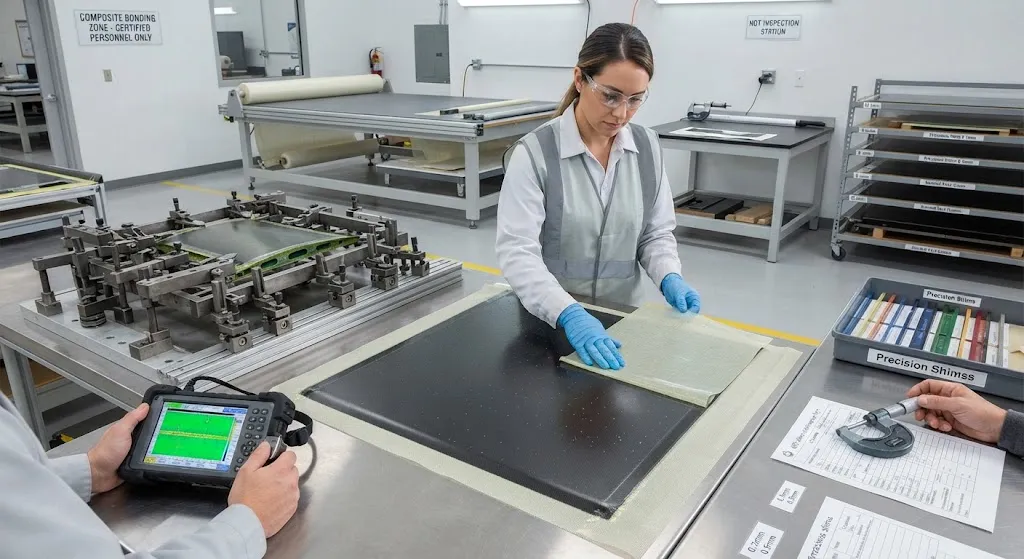
胶接是唯一不损伤其所连接纤维的接合方法:没有孔、没有紧固件、没有机加工在层压板中留下的应力集中。但胶接接头有其自身的隐藏变量——胶层,即两个被粘物之间那层薄薄的胶粘剂,典型厚度 0.1-0.3 mm。这亚毫米级的尺寸承载着接头可靠性中不成比例的一部分。太薄则胶层饥饿,剥离应力集中在接头边缘,界面面临在图纸上看起来完美无缺的弱粘接失效模式。太厚则剪切强度下降、孔隙出现,多余的胶粘剂成为裂纹萌生源。在航空航天和结构复合材料实践中,胶层厚度与零件上任何尺寸一样被严格控制,关键接头的公差通常为加减 0.05 mm。 本文解释胶层厚度为何决定接头力学,用数据表格对比三种主要控制方法——垫片、载体膜
引言
胶接是唯一不损伤其所连接纤维的接合方法:没有孔、没有紧固件、没有机加工在层压板中留下的应力集中。但胶接接头有其自身的隐藏变量——胶层,即两个被粘物之间那层薄薄的胶粘剂,典型厚度 0.1-0.3 mm。这亚毫米级的尺寸承载着接头可靠性中不成比例的一部分。太薄则胶层饥饿,剥离应力集中在接头边缘,界面面临在图纸上看起来完美无缺的弱粘接失效模式。太厚则剪切强度下降、孔隙出现,多余的胶粘剂成为裂纹萌生源。在航空航天和结构复合材料实践中,胶层厚度与零件上任何尺寸一样被严格控制,关键接头的公差通常为加减 0.05 mm。
本文解释胶层厚度为何决定接头力学,用数据表格对比三种主要控制方法——垫片、载体膜和膏状添加剂,并综述生产中无损检测与验收测试如何验证结果。
胶层厚度为何决定接头力学
胶接接头通过整个搭接面积的剪切传递载荷,但应力分布从不均匀:剥离应力集中在搭接两端,其大小强烈依赖于被粘物之间胶粘剂的厚度。更薄的胶层在搭接端产生更刚硬、更集中的载荷传递,从而提高峰值剥离应力。更厚的胶层降低峰值,但将载荷传递分散到更长的有效长度,代价是单位面积剪切强度下降,以及固化过程中孔隙、疏松和胶粘剂流淌的风险增大。最优值不是一个单一数字——取决于胶粘剂体系、被粘物刚度和接头几何——但数十年的试验数据将其稳固地置于复合材料粘接所用膏状和膜状环氧的 0.1-0.25 mm 区间。
下表总结了典型结构环氧胶层的表现:
| 胶层厚度 | 剪切强度 | 边缘剥离应力 | 孔隙/疏松风险 | 缺陷的无损检测可检性 |
|---|---|---|---|---|
| 低于 0.08 mm(饥饿) | 不稳定,常低于规格 | 非常高 | 低,但存在胶层饥饿 | 差——存在亲吻粘接风险 |
| 0.10-0.25 mm(典型最优) | 峰值 | 中等 | 低至中等 | 良好 |
| 0.25-0.40 mm(偏厚) | 低 5-15% | 峰值更低,载荷路径更长 | 中等——更易疏松 | 降低 |
| 高于 0.40 mm(很厚) | 低 15-30% | 分散,接头更柔 | 高——流淌、放热 | 降低——厚胶层掩盖缺陷 |
两个实际后果随之而来。首先,因胶层饥饿或过厚而失效的接头几乎总是以设计载荷的一小部分失效,这就是该尺寸被当作受控参数而非便利性的原因。其次,无损检测技术员的工作依赖于此:超声等方法在受控且已知厚度的胶层中检测孔隙和脱粘,远比在厚度变化的胶层中可靠。
控制方法一:垫片
垫片是填充被粘物之间间隙以建立受控、均匀胶层的精密插入件。它们是维修和装配的主力,因为被连接的零件已存在并带有制造公差。典型流程是:测量整个接头区域的实际间隙,将垫片机加工到实测厚度分布,将垫片粘接到一个被粘物表面,然后用一层薄而一致的膜或膏完成接头。垫片由铝、钛、不锈钢或复合材料层压板制成,厚度增量低至 0.05 mm,安装者可以堆叠和机加工到所需轮廓。复合材料垫片在碳纤维结构上更受青睐,以避免金属垫片引入的电偶腐蚀和热膨胀不匹配。
垫片方案的强项是适应性:它处理零件间公差散布、锥形间隙和任何固定尺寸方案都无法匹配的修复表面。其代价是人工——每个接头都需要测量、机加工和文档记录,这就是为什么垫片主导维修计划和小批量航空航天装配,而非高节拍的汽车生产。
控制方法二:载体膜与间隔系统
膜状胶粘剂通过载体和间隔层带来自身的厚度控制。膜状胶粘剂是承载于轻质载体布上的预先计量树脂层,其固化厚度由粘接过程的压力和工装设定。两个工程特性进一步提高了精度:
- 玻璃微珠间隔层:控制直径的玻璃球——通常为 0.13 或 0.25 mm,公差约加减 0.025 mm——分布在膜中。每颗微珠充当限位,固化胶层无法压缩到微珠直径以下,保证最小厚度和均匀分布。
- 网格与织物载体:嵌入膜中的机织或针织载体在固化期间维持厚度均匀性,并为挥发性物质提供逸出路径,减少厚截面中的疏松。
载体膜系统是新生产的标准:自动化铺放将膜按净形施加,微珠间隔层强制胶层厚度,周期以分钟计,而非垫片操作所需的数小时。权衡是灵活性——膜状胶粘剂是固定体系、固定胶层,适合干净且受控良好的新零件,而非多变的维修几何。
控制方法三:膏状系统与工装控制
膏状胶粘剂通过化合物本身控制胶层。玻璃微珠和玻璃空心球可混入膏体以建立最小厚度,施胶方式——齿形刮板、计量挤出胶条、机器人点胶——决定膏体在夹紧压力下铺展的均匀性。由于固化前膏体流淌是垂直接头上的真实失效模式,这里的厚度控制与工装和夹具设计同等重要:净尺寸粘接夹具、真空袋和机械夹具在膏体固化时固定零件,夹具限位可机加工以直接设定所需胶层。
在全部三种方法中,共同点是有定义、有文档的胶层目标。工艺规范通常规定标称厚度、允许带宽、测量方法,以及测量超出带宽时的处置措施。
无损检测与验收:验证看不见的部分
粘接 CFRP 接头的无损检测使用分层工具组进行。超声检测(脉冲回波和相控阵模式)绘制胶层厚度图,并在 0.1-0.4 mm 范围内以良好灵敏度检测孔隙、疏松和脱粘。热成像快速覆盖大面积并捕捉近表面脱粘。剪切散斑干涉法在加载零件的同时成像,通过表面应变异常揭示脱粘。机械阻抗粘接检测仪为现场维修提供快速便携的筛查。验收通常依据有文档的规范进行,无损检测按 ASTM E2533 等标准执行(聚合物基复合材料的无损检验),接头强度用 ASTM D5656(厚被粘物剪切性能)等力学试验验证。
无损检测的关键局限是亲吻粘接:表面接触但化学键从未形成的零体积弱粘接。无损检测无法可靠检出,因为没有任何几何特征——没有孔隙、没有脱粘间隙——可供成像。这就是胶接接头验收从不单独依赖无损检测的原因。鉴定体系将检测与过程控制配对:文档化的表面准备(离型布剥离、喷砂、等离子处理)、胶层厚度验证、同周期粘接并拉断测试的见证样件,以及首件剖切。过程控制是首要保证;无损检测捕捉可见缺陷;样件捕捉化学问题。
实用胶层控制检查清单
- 定义目标:在工艺规范中为每个接头族设定标称胶层厚度、公差带和测量方法。
- 选择方法:新生产用带玻璃微珠间隔层的载体膜,维修和公差散布装配用垫片,不规则间隙用含微珠的膏体;按接头记录选择。
- 验证几何:粘接前测量间隙轮廓,固化后复测;偏差超出带宽时调整垫片或工装。
- 鉴定工艺:每个生产周期粘接见证样件并按规范试验,覆盖剥离和剪切模式。
- 检测并记录:用超声或相控阵无损检测绘制胶层图,记录厚度轮廓和缺陷处置,并关联到零件序列号。
常见问题解答
胶层太薄会发生什么?
低于约 0.08 mm 的胶层饥饿会在接头边缘集中剥离应力,可能无法完全润湿被粘物表面,并存在亲吻粘接风险——表面接触但粘接从未建立。接头可以通过目视检查,甚至样件中显示可接受的平均强度,却在服役中因疲劳或剥离载荷而过早失效。因此在结构粘接中薄胶层被视为缺陷,厚度测量是验收记录的一部分。
何时用垫片而非载体膜?
新生产、干净且受控良好的零件用带玻璃微珠间隔层的载体膜胶粘剂:膜按净形施加,微珠强制精确的最小厚度,周期短。维修、改装总成以及被粘物带有制造公差散布或锥形间隙的接头用垫片——垫片按实测间隙轮廓机加工,因此可处理固定膜无法匹配的变几何。许多项目两者并用:工厂接头用膜,维修和装配车间用垫片。
无损检测能发现所有胶层问题吗?
不能——了解边界很重要。超声、热成像和剪切散斑法可靠检测孔隙、疏松、脱粘和厚度偏差。它们无法可靠检测亲吻粘接——由污染或准备不足的表面造成的零体积弱粘接,因为没有几何可供成像。这就是胶接接头验收将无损检测与过程控制结合的原因:文档化的表面准备、每周期粘接并试验的见证样件、首件剖切。无损检测是强大的验证工具,但它是体系的一部分,而非体系的全部。
结论
胶层厚度是决定胶接接头承载设计载荷数十年还是在现场失效的隐蔽变量。0.1-0.3 mm 窗口由三种互补方法控制——垫片用于多变和修复几何,带玻璃微珠间隔层的载体膜用于新生产,膏体添加剂配合严谨工装用于不规则间隙——并由分层无损检测策略验证,绘制厚度、孔隙和脱粘图,再由见证样件和过程控制补充无损检测看不到的部分。
对于鉴定粘接 CFRP 接头的工程团队,实际工作是定义厚度带宽、选择控制方法,并建立过程控制和无损检测验收记录。浏览我们的碳纤维层压板与粘接表面解决方案,适用于结构胶接项目,或联系我们的工程团队,讨论接头鉴定、表面准备和检测支持。
所属专题
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维机器人末端执行器连杆 — 定制形状与传感器集成
定制形状的碳纤维末端执行器连杆。面向自动化集成商和科研实验室,需要在机器人腕部与夹爪/工具之间实现轻量化刚性连接。可集成传感器安装位、走线槽和快换接口。

碳纤维医疗器械配件定制
医疗级碳纤维配件,用于影像设备、手术器械和患者支撑系统。碳纤维的射线可透性和高强度重量比使其成为CT扫描床、轮椅架、手术机器人臂和MRI兼容配件的理想材料。可选用生物相容性树脂体系。

碳纤维乐器配件定制
碳纤维乐器配件,具有优异的尺寸稳定性、轻重量和一致的声学特性。生产碳纤维弓杆、吉他琴颈、小提琴腮托、鼓腔和管乐器主体。碳纤维乐器不受湿度变化和温度波动影响,解决了木制乐器的痛点。

碳纤维平板电脑外壳 — 超轻保护壳
轻量化碳纤维平板电脑保护壳,采用T700 3K预浸料模压成型,加固边角防护。比聚碳酸酯或硅胶壳更轻更坚固,适合户外工作人员、企业批量采购和需要耐用保护的专业人士。