
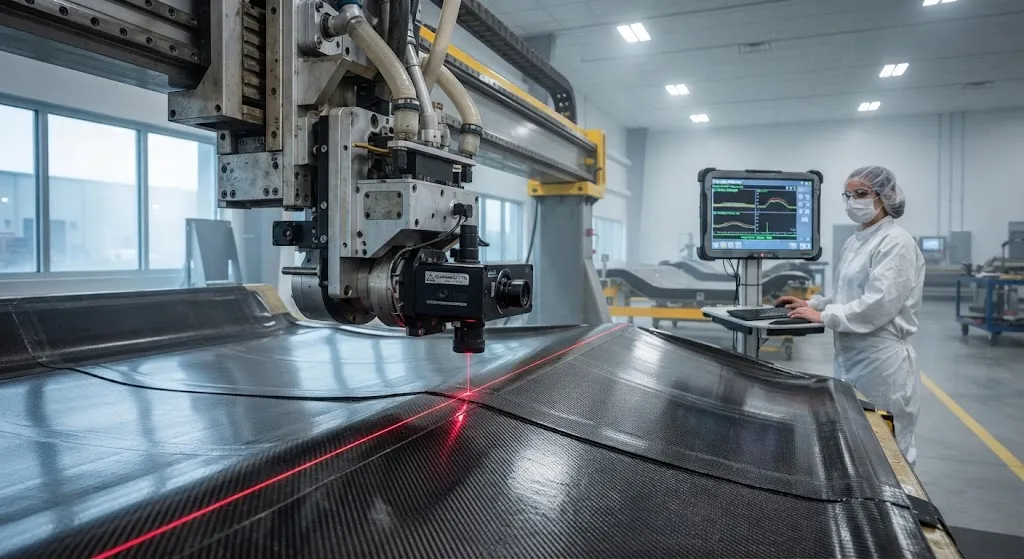
自动纤维铺放已成为大型复合材料结构制造的基石,从公务机机翼到火箭发动机壳体、再到风机叶片主梁帽,应用广泛。现代 AFP 龙门设备每分钟可铺放数百米的碳纤维丝束,以机器人精度将窄条预浸料铺在手工无法处理的模具表面上。然而,铺放头只是产能故事的一半,另一半是验证:确认每一根丝束落在预定位置,间隙、重叠与边缘公差均在规范之内。当验证发生在铺放之后,随之而来的检测-返工循环就会成为许多生产单元中单耗最大的机器时间。 对 AFP 生产的行业调查一再表明,约 60% 的机器停机时间来自检测与返工循环,而不是铺放过程本身。行业的应对是转变检测架构:不再离线扫描固化后的零件,而是将激光轮廓扫描仪直接安装
引言
自动纤维铺放已成为大型复合材料结构制造的基石,从公务机机翼到火箭发动机壳体、再到风机叶片主梁帽,应用广泛。现代 AFP 龙门设备每分钟可铺放数百米的碳纤维丝束,以机器人精度将窄条预浸料铺在手工无法处理的模具表面上。然而,铺放头只是产能故事的一半,另一半是验证:确认每一根丝束落在预定位置,间隙、重叠与边缘公差均在规范之内。当验证发生在铺放之后,随之而来的检测-返工循环就会成为许多生产单元中单耗最大的机器时间。
对 AFP 生产的行业调查一再表明,约 60% 的机器停机时间来自检测与返工循环,而不是铺放过程本身。行业的应对是转变检测架构:不再离线扫描固化后的零件,而是将激光轮廓扫描仪直接安装在铺放头上,在铺放进行的同时测量层压表面。本文分析为何检测-返工主导 AFP 停机、在线激光轮廓扫描如何工作、产生哪些数据,以及决定该技术是否能在龙门或机器人设备上收回投资的集成决策。
为何检测-返工主导 AFP 停机
AFP 停机可归入若干常见类别,但其相对权重往往出乎新用户意料。机器维护、材料处理与编程都很重要,但最大的一块是铺放一道课程之后运行的那个循环:离线检测、缺陷标记以及手动或自动返工。下表总结了航空 AFP 单元中的典型分布:
| 停机类别 | 占停机比例 | 典型根因 | 改善路径 |
|---|---|---|---|
| 检测与返工 | 55-65% | 离线扫描、缺陷评审、手动修补 | 在线轮廓扫描 + 闭环控制 |
| 材料处理 | 15-20% | 纱架更换、丝束拼接、预浸料寿命限制 | 冗余纱架、自动拼接 |
| 机器与维护 | 10-15% | 铺放头清洁、传感器重新标定 | 预测性维护、自清洁光学件 |
| 编程与仿真 | 5-10% | 路径试跑、离线验证 | 仿真驱动的路径放行 |
检测-返工循环的昂贵源于三个叠加原因。其一,课程铺完后发现的缺陷往往需要停机、暂停流程、有时还要重新铺设整个区段。其二,离线检测方法(如结构光扫描或热像仪)需要独立设备、独立场地和专职操作员。其三,当缺陷仅在固化后被发现时,一个被遗漏的间隙可能迫使返工一个已消耗数小时铺放与烘炉时间的零件。将测量移入铺放循环,可同时攻向这三个成本动因。
在线激光轮廓扫描仪的工作原理
激光轮廓扫描仪将一条细激光线投射到层压表面,并用相机记录该光线在视场内的形变。根据光线的扭曲,传感器在一次扫描中重构表面的高度轮廓,速率可达每秒数百至数千个轮廓。扫描仪安装在铺放头上、压实辊旁,在下一道课程覆盖之前持续观察刚铺放的丝束带。由此产生的数据流为控制系统提供直接测量三项决定层压质量的量:
- 间隙宽度:课程内相邻丝束之间的距离,航空层压通常需保持在 1-3 毫米以下,过大的间隙会成为树脂富集区或结构薄弱点。
- 重叠:丝束边缘越过相邻丝束而形成的双重覆盖区域,产生局部厚度堆积和纤维波纹,削弱压缩强度。
- 丝束落点与边缘位置:每根丝束起点与终点的精确位置,用于验证转向角度和铺层边界是否与程序路径一致。
测量的物理原理与光学同样重要。激光轮廓扫描是一种几何测量:它读取表面轮廓,与材料温度、发射率或固化状态无关,因此与热成像互补而非替代。热像仪检测可能表明异物、湿气或加热器故障的温度异常;轮廓扫描仪则测量几何。一套完整的过程内视觉系统将两者配对,用扫描仪驱动几何修正,用热通道监控过程健康。
闭环:从测量到修正
在线检测的价值只有在测量被使用、而非仅仅被记录时才能体现。在最简单的配置中,系统实时标记超差事件并停止铺放头以便操作员干预。在闭环配置中,控制系统在同一铺层内调整铺放参数:调节压实压力以闭合检测到的间隙、在转向半径处调整铺放头速度、或为下一道课程重新规划路径以补偿累积误差。下表比较了主要实施层级:
| 实施层级 | 数据用途 | 典型传感器成本影响 | 主要收益 |
|---|---|---|---|
| 记录与标记 | 带位置的缺陷日志,供离线评审 | 低 | 一致的缺陷文档、审计追溯 |
| 停机与干预 | 即时报警,在缺陷位置停止铺放头 | 低-中 | 防止缺陷向后续铺层扩展 |
| 自适应过程控制 | 铺层中调整压实、速度与路径 | 中 | 从源头减少缺陷产生 |
| 全闭环 | 跨课程与跨铺层施加修正 | 高 | 最低返工率、最高一次合格率 |
闭环的门槛是传感器速度与延迟。AFP 铺放头移动很快,轮廓扫描仪必须在不降速的前提下以全铺放速度维持测量;否则检测仍会成为瓶颈,只是从离线搬到了在线。现代扫描仪通过在传感器上处理轮廓、只向控制器传输异常数据来达成这一点,即使是在包含数十根丝束的多丝束铺放头上也能保持数据通路轻量。
集成与验证考虑
为现有 AFP 铺放头加装在线轮廓扫描仪在技术上并不复杂,但需关注三个方面。首先是标定:扫描仪必须与铺放头坐标系对齐,使测量几何能以亚毫米精度映射到机器位置。其次是环境保护,因为 AFP 单元是粉尘与树脂富集的环境,光学表面需要吹气保护和定期清洁以保持精度。第三是过程验证:在线几何数据与最终零件质量之间的相关性必须通过统计证明,通常通过设计实验,将实测间隙与重叠映射到固化零件的超声检测结果上。
对评估该技术的制造商而言,经济账建立在一次合格率提升之上,而非单纯检测速度。一个生产航空蒙皮的单元可能将 60% 的可用时间花在检测与返工上;将其中一部分活动移入铺放行程,就能将隐性产能转化为有效的铺放时间。同一份数据还服务于数字线程要求:每铺放一米丝束都伴随一条几何记录,支持材料追溯与无损检测规划。随着 AFP 设备在风电、汽车与储氢领域走向高速量产,在线检测正从高端选项变成标准预期。
常见问题解答
用于 AFP 检测时,激光轮廓扫描仪与结构光扫描仪有何不同?
激光轮廓扫描仪投射单条光线,并以其形变重构高度轮廓,随铺放头移动连续采集轮廓,以全铺放速度测量。结构光扫描仪则投射覆盖较大区域的图案并采集密集的三维快照,非常适合离线零件数字化,但不太适合行进中的测量,因为它通常需要零件或铺放头暂停。对在线 AFP 控制而言,轮廓扫描仪的速度与紧凑的头部安装形式是决定性优势;结构光系统仍可用于铺放后与固化后验证。
在线激光检测实际能检出哪些缺陷?
在线激光轮廓扫描可靠检出几何类缺陷:丝束间间隙、重叠、丝束落点偏移、边缘错位以及明显的表面波纹。它直接测量表面轮廓,因此任何改变丝束带局部高度的特征都可见。它无法检出表面以下的孔隙、空洞或隐于内部的纤维波纹,这些需要超声或热成像方法。正因如此,生产单元将轮廓扫描仪与热成像配对,并将超声检测保留给固化后的零件。
在线检测能否加装到现有 AFP 设备上?
可以。多数 AFP 铺放头都能在压实辊旁容纳一台轮廓扫描仪,主要工程工作是机械安装、坐标标定以及与机器控制器的集成。扫描仪无法修复已被后续课程覆盖的缺陷,但可以将其标记用于返工规划,这仍能减轻缺陷晚发现的影响。加装的资本投入通常低于购置新设备,是制造商从离线检测转向过程内检测的常见第一步。
结论
检测与返工占据 AFP 停机时间的最大份额,常达约 60%,而收回这部分产能的路径在于铺放期间的测量,而非铺放后的测量。在线激光轮廓扫描提供所需的几何数据流——间隙、重叠、丝束落点位置——以闭环过程、从源头减少缺陷产生,并为每一铺层建立数字记录。该技术已在航空生产现场得到验证,并随 AFP 在风电、航空导管与压力容器制造中的高速应用而不断普及。
YongXian 供应适用于自动纤维铺放工艺的碳纤维丝束、织物与预浸料产品。浏览我们的碳纤维产品系列,选择适合 AFP 的材料,或联系我们的工程团队,讨论您的自动化铺放单元的材料选型与工艺支持。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。
碳纤维装饰板 — 高光面
高光装饰级碳纤维板,镜面级表面处理。高光涂层凸显3K斜纹编织纹理,为面向消费者的应用提供高端外观。轻质高刚,厚度薄便于切割和定型。
碳纤维机器人手臂管材 — 高刚度轻量化替换方案
精密缠绕碳纤维管材用于机器人手臂连杆,替换协作机器人和工业机械臂中的钢/铝部件。实现铝材3倍的比刚度,大幅减重,使加速度更快、有效载荷更高。

碳纤维表带 — 20mm/22mm快拆式
高端碳纤维表带,配备快拆生耳。采用T700 3K斜纹预浸料配合柔性树脂体系,贴合手腕曲线。20mm和22mm表耳宽度可选,兼容Apple Watch、Samsung Galaxy Watch、Garmin和传统机械表。不锈钢表扣和碳纤维表带环,每条表带的编织纹理独一无二。