
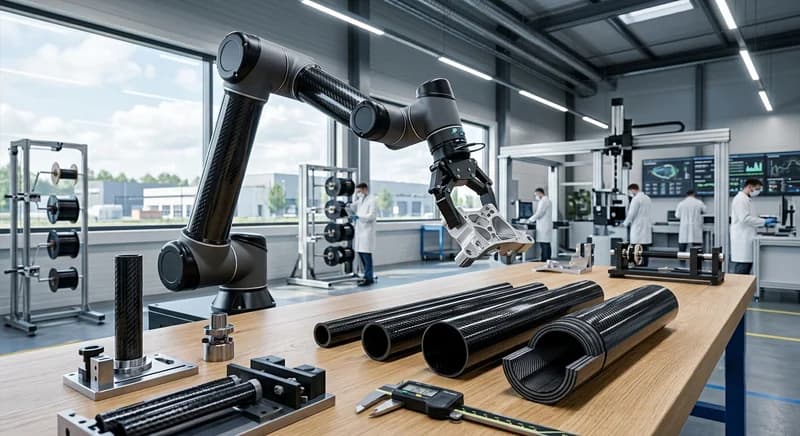
碳纤维机器人手臂管材 — 高刚度轻量化替换方案
精密缠绕碳纤维管材用于机器人手臂连杆,替换协作机器人和工业机械臂中的钢/铝部件。实现铝材3倍的比刚度,大幅减重,使加速度更快、有效载荷更高。
核心特点
应用领域
产品规格
- 材质
- T700/T800/M55J碳纤维
- 外径范围
- 10-200 mm
- 壁厚
- 1-8mm(可定制)
- 比刚度
- 133 GPa/(g/cm³),对比铝26/钢26
- 工艺
- 缠绕成型/卷制成型
通常 24 小时内回复
常见问题
碳纤维产品的起订量是多少?
碳纤维材料有哪些颜色和表面处理选项?
产品交期一般需要多久?
相关文章
缠绕环氧管性能:力学参数与材料数据表
缠绕环氧管性能决定了轻质管材能否传递驱动扭矩、承受内压,或在长跨度上抵抗弯曲。缠绕环氧管的制造方式是:将连续玻璃纤维、碳纤维或芳纶纤维以受控角度缠绕在旋转芯模上,纤维在缠绕过程中经过环氧树脂浴浸渍,然后在高温下固化层合体。最终得到近净成型的圆柱体,其力学行为在纤维层面被工程化设计,而非继承自金属型材的规格尺寸。由于缠绕角度、纤维体积分数和树脂体系均可编程控制,相同的管材几何形状可以制造出截然不同的强度和刚度特性,以适应不同的载荷工况。 对于设计工程师而言,实际问题始终相同:哪些缠绕环氧管性能应驱动材料选型,声称报告这些数据的数据表有多可信?本文回答这两个问题。它解释了关键的FW管力学数据,将每
缠绕环氧管优势:对比金属与拉挤替代方案
缠绕环氧管是将浸渍环氧树脂的连续碳纤维或玻璃纤维以受控角度缠绕到旋转芯轴上制成。该工艺是复合材料制造中最古老、最可靠的工艺之一,其相对于金属管——以及相对于拉挤复合管的优势——具体且可量化。缠绕环氧管优势包括:超过拉挤型材的环向强度、在循环应用中比钢更耐久的疲劳性能、无需涂层维护的耐腐蚀性,以及能在环向和轴向独立定制刚度与强度的能力。对于为压力容器、传动轴、船舶桅杆或结构柱选管的工程师而言,理解缠绕工艺在哪里胜出——在哪里不适用——既能避免过度设计,也能防止过早失效。 本文量化缠绕环氧管相对于金属和拉挤替代方案的优势,解释产生这些优势的缠绕参数,并将每项优势对应到能获得回报的应用中。 缠绕工艺
缠绕环氧管:行业标准与合规要求
缠绕环氧管标准之所以存在,是因为复合管的可靠性取决于其所依据的规格。缠绕环氧管要承受压力、抵抗腐蚀,并常常在长跨度上承担自身重量,因此行业建立了一套分层规范体系——国际 ISO 标准、美国 ASTM 与 ASME 国家标准,以及石油天然气、水务和化工领域的应用要求——用以定义这些管道的设计、测试与文件记录方式。弄清哪些缠绕环氧管标准适用于项目,是合规采购与代价高昂的现场失效之间的分水岭。 本文梳理缠绕环氧管的标准体系,详解 FW 管 ISO 标准及配套规范,说明环氧管规格书必须包含的内容,并介绍采购方应当从合格制造商处获得的复合管合规流程。 缠绕环氧管标准:规范体系全景 规范缠绕环氧管的标准分
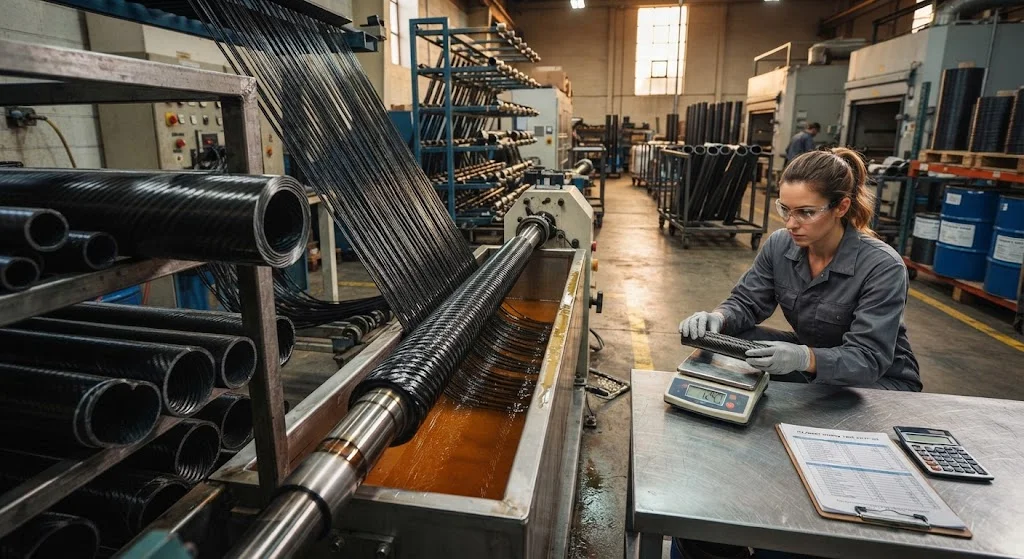
缠绕环氧管成本:材料、工艺与批量定价
理解缠绕环氧管成本,对任何为结构件、承压件或传动轴应用指定复合材料管的工程师和采购人员都至关重要。与随钢材或铝材商品价格浮动的标准金属管不同,缠绕环氧管的价格由一串制造决策叠加而成:纤维等级、树脂体系、缠绕角度设计、固化周期和订单数量。两根外径完全相同的管,价格可能相差三倍,仅仅因为一根用T700碳纤维纱缠绕、另一根用E玻璃纤维。本文将缠绕环氧管成本分解为材料、工艺和间接费用三个部分,展示批量如何改变经济性,并提供一套透明的框架来估算缠绕管每米价格,使工程团队能够合理预算并在同等条件下比较各家报价。 缠绕环氧管成本的四大驱动因素 每一份缠绕环氧管报价都可以追溯到四个成本驱动因素:原材料、机器工
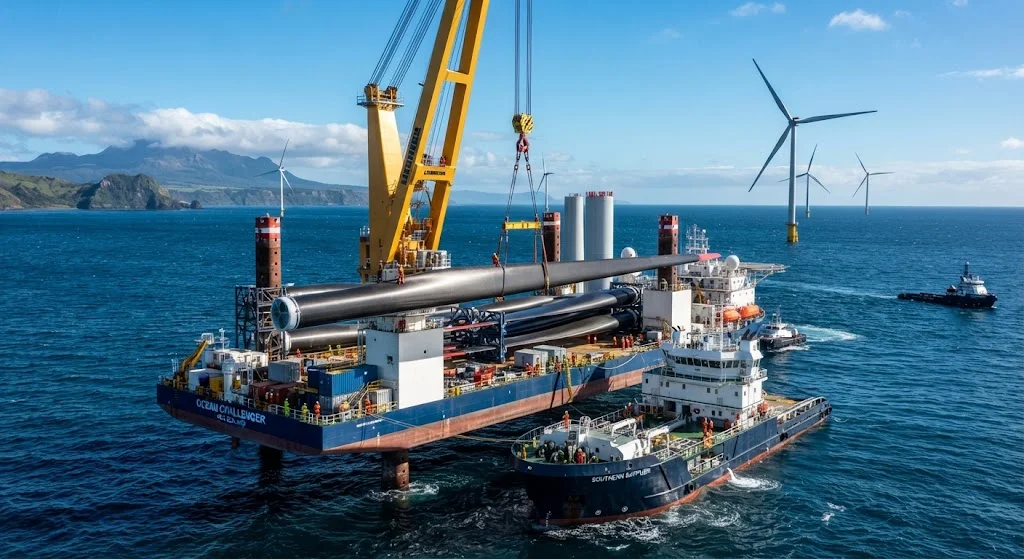
新西兰复材需求:风电推进、美洲杯帆船工程与地热协同
关于碳纤维需求的大多数讨论都以中国、德国或美国开头,理由充分:这些市场消耗数量。相比之下,新西兰几乎不消耗数量,但它提供了一种 B2B 复材供应商日益觊觎的市场画像——量小、规格高、客户按实际表现而非大宗价格采购。该国的可再生能源电力结构、世界级的帆船工程集群与地热能源行业,各自从不同却又彼此交织的方向拉动复材需求,合在一起便构成一幅出人意料地连贯的先进材料采购版图。 本文梳理这三大需求支柱。我们考察风电推进如何改变复材进口格局、为何美洲杯使奥克兰成为名副其实的碳纤维工程中心而非注脚、地热能源如何把复材需求延伸到一个不太显眼但由维护驱动的细分领域,以及这一切对考虑进入这一小单量、严标准市
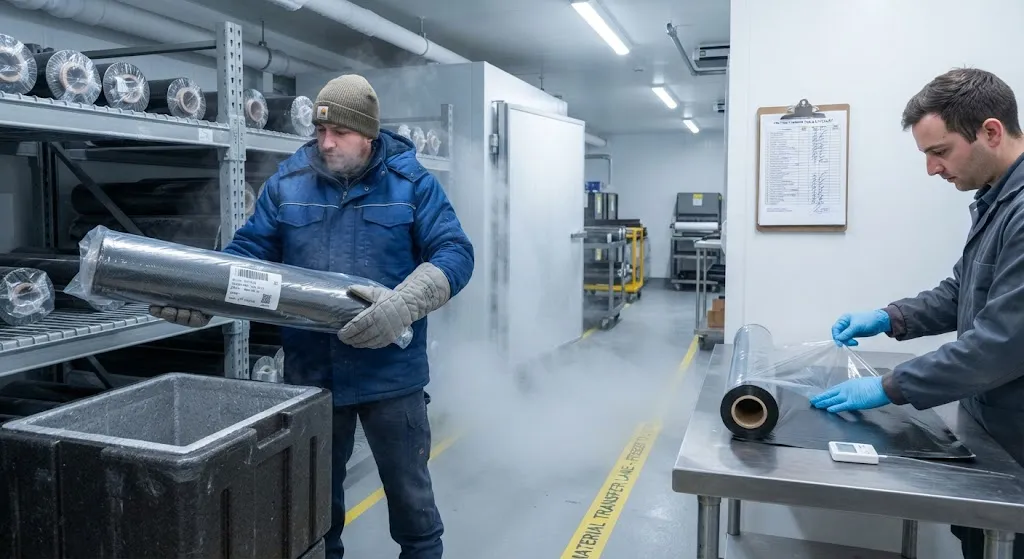
预浸料外置寿命与冷链管理:储存期预算、复检门限与废料削减
复材工厂里的每一卷预浸料都是一场对抗化学的小型竞赛。最终将成为固化基体的树脂被设计成在零下 18 摄氏度的环境中休眠,但卷材离开冷柜的那一刻,固化反应就以缓慢、可测量的速率重新开始。材料拥有一笔有限的室温时间预算——它的外置寿命——裁剪、运输、套料或等待的每一分钟都在消耗这笔预算。当预算在铺层完成前耗尽,零件要么报废,要么带着事后无人能完全量化的性能降级出厂。 本文把预浸料外置寿命当作它真正的样子:一个以材料科学为基础的生产控制问题。我们比较真实材料家族在外置寿命行为上的差异,走过保护可用窗口的冷链实践,解释复检何时能合法延长卷材寿命、何时不能,最后落到让车间把寿命追踪转化为可测量的废料