
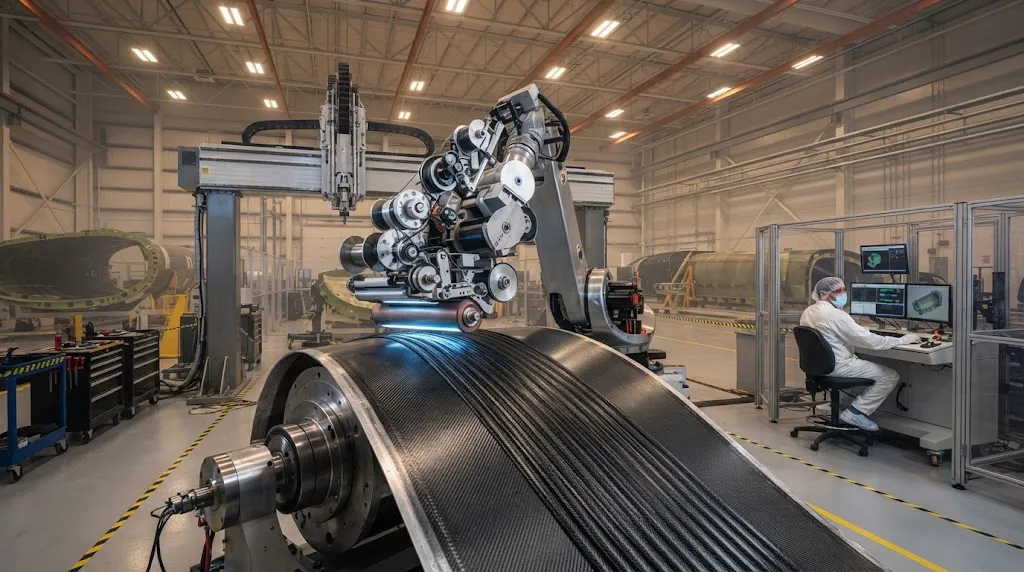
自动铺丝(AFP)已成为大型航空航天复合材料结构的主导制造技术,从机身桶段到机翼蒙皮和发动机短舱。该技术的吸引力在于能够同时铺设多束预浸料——通常为16至32束——沉积速率为50-100公斤/小时,纤维铺放精度在±0.5毫米以内。然而,AFP的经济性关键取决于两个因素:每个部件的循环时间和劳动力含量。以每年60-120架飞机速率运营的航空航天制造商需要最小化这两个变量的AFP系统,以实现项目盈利所需的成本目标。 本文分析了AFP运营中的主要成本驱动因素,量化了将部件制造时间减少30-50%的循环时间优化策略,并分析了将AFP从资本密集型替代方案转变为具有成本效益的生产解决方案的劳动力节省
引言
自动铺丝(AFP)已成为大型航空航天复合材料结构的主导制造技术,从机身桶段到机翼蒙皮和发动机短舱。该技术的吸引力在于能够同时铺设多束预浸料——通常为16至32束——沉积速率为50-100公斤/小时,纤维铺放精度在±0.5毫米以内。然而,AFP的经济性关键取决于两个因素:每个部件的循环时间和劳动力含量。以每年60-120架飞机速率运营的航空航天制造商需要最小化这两个变量的AFP系统,以实现项目盈利所需的成本目标。
本文分析了AFP运营中的主要成本驱动因素,量化了将部件制造时间减少30-50%的循环时间优化策略,并分析了将AFP从资本密集型替代方案转变为具有成本效益的生产解决方案的劳动力节省。所呈现的数据反映了当前航空航天主承包商和一级供应商在生产速率下运营AFP单元的行业基准。
AFP成本结构分解
理解AFP经济学需要将总部件成本分解为其组成部分。下表展示了使用AFP制造的中型航空航天复合材料部件的典型成本细分:
| 成本要素 | 占总成本百分比 | 关键优化杠杆 |
|---|---|---|
| 材料(预浸料丝束) | 35-45% | 丝束宽度优化、嵌套效率、废料减少 |
| 资本折旧(AFP机头+机器人) | 15-25% | 利用率、正常运行时间提升、多班次运营 |
| 劳动力(技术员+工程师) | 15-25% | 自动化水平、检测集成、减少人工修补 |
| 工装(芯模+夹具) | 10-15% | 通用工装、快速更换夹具、工装寿命延长 |
| 质量保证 | 8-12% | 在线检测、自动缺陷检测、减少返工 |
| 消耗品(真空袋、隔离膜) | 3-5% | 可重复使用的消耗品、工艺整合 |
材料成本在物料清单中占主导地位,但成本降低的最大机会在于循环时间和劳动力优化——AFP技术相对于手工或半自动化工艺提供最大杠杆的领域。
循环时间优化策略
AFP运营中的循环时间包括材料铺放时间、重新定位时间、质量检测时间和非生产性时间(换带、机头维护、系统故障)。减少每个组成部分需要特定的技术和操作干预:
- 铺放速度优化:现代AFP机头可实现2000-3000毫米/秒的最大沉积速率,但实际铺放速度受压实辊动态、丝束张力控制和基材曲率限制。以最大速度的80-90%运行并优化压实参数,通常比保守速度设置减少15-20%的循环时间。
- 转角和过渡效率:每个转角过渡或铺放方向改变都会引入减速、重新定位和加速阶段。通过使用切线弧和光滑过渡来最小化尖角的工具路径优化,可在复杂几何形状上减少25-40%的非生产性时间。
- 丝束管理自动化:自动切割和重启系统消除了丝束断裂、拼接管理和开始/结束操作的人工干预。先进系统实现每次事件低于0.5秒的丝束管理周期时间,而人工操作为5-15秒。
- 多机头并行处理:双机头或龙门式AFP系统具有独立的铺放机头,可以同时处理对称部件,有效地将机翼蒙皮、机身板和其他镜像组件的吞吐量提高一倍。
这些策略共同将部件循环时间比基线AFP操作减少30-50%,具体幅度取决于部件复杂性和当前运营成熟度。
劳动力节省分析
复合材料部件制造中的劳动力含量历来是AFP与手工工艺之间最大的成本差异因素。典型的手工铺层航空航天复合材料部件每部件需要200-400工时用于材料铺放、检测和返工。在AFP系统上生产的相同部件需要40-80工时——减少60-80%——分布在更少但技能更高的岗位上:
- AFP操作员:每个AFP单元一名操作员管理材料铺放、监控过程参数并处理日常故障排除。此角色取代4-8名手工铺层技术员。
- 质量技术员:在线检测系统和自动缺陷检测将检测劳动力减少50-70%,剩余工作集中在首件验证和过程监控上。
- 工艺工程师:AFP需要更高技能的工程支持用于编程、优化和过程开发,但此成本在更高的生产量上摊销。
- 修补和返工:AFP的铺放精度通常将返工劳动力减少40-60%,消除了手工铺层中常见的纤维取向、间隙和重叠缺陷的手工修正。
在每年60个以上部件的生产速率下,净劳动力节省通常为每个部件150,000至300,000美元,具体取决于部件尺寸和复杂性。
投资回报率计算框架
AFP系统的资本投资范围为每个单元200-800万美元,包括机器人、AFP机头、工装和集成。投资回报率取决于生产量、部件价值和被替代的劳动力基线。简化ROI模型显示:
| 参数 | 保守 | 中等 | 积极 |
|---|---|---|---|
| 资本投资(百万美元) | 4.0 | 4.0 | 4.0 |
| 年产量 | 50个部件 | 80个部件 | 120个部件 |
| 每部件劳动力节省(千美元) | 150 | 200 | 250 |
| 年劳动力节省(百万美元) | 7.5 | 16.0 | 30.0 |
| 投资回收期(年) | 6.4 | 3.0 | 1.6 |
即使在产量较低、劳动力节省适中的保守情景下,AFP也能在6-7年内收回投资——远在航空航天生产项目典型的15-20年生命周期内。在更高产量下,经济效益变得引人注目,投资回收期不到2年。
实施最佳实践
成功的AFP成本降低需要解决技术、流程和组织因素的系统性方法:
- 基线测量:在实施优化之前建立准确的周期时间和劳动力含量基线。没有测量,改进目标无法验证。
- 顺序优化:首先解决最大的周期时间贡献者——通常是材料铺放速度和重新定位效率——然后投资于次要改进。
- 在线质量集成:实施自动检测系统(热成像、激光轮廓仪、视觉系统)以减少过程后检测劳动力并实现实时过程校正。
- 操作员培训:投资于涵盖日常操作和故障排除的全面操作员培训。熟练的操作员将计划外停机时间减少30-50%。
- 持续改进:建立生产数据、质量指标和过程参数之间的反馈循环,以驱动持续优化。
最成功的AFP实施将成本降低视为持续之旅而非一次性项目,每年实现5-10%的周期时间和劳动力效率改进。
常见问题
对于大型复合材料结构,AFP成本与自动铺带(ATL)相比如何?
AFP和ATL服务于复合材料制造领域的不同细分市场。ATL使用宽带(75-300毫米)并实现更高的沉积速率(100-200公斤/小时),适用于大型、曲率平缓的结构,如机翼蒙皮和机身板。AFP使用较窄的丝束(3.2-12.7毫米)为具有更小半径的复杂几何形状提供更大的设计灵活性。对于适合的部件,ATL每公斤铺放材料的成本低10-20%,但AFP的通用性使其成为70-80%航空航天复合材料结构的首选。最佳选择取决于部件几何形状、生产速率和设计要求。
实现AFP周期时间目标的主要技术挑战是什么?
主要技术挑战包括:(1)高速铺放时的压实辊动态,可能导致丝束变形和纤维波纹;(2)启用粘性和固结的加热压实系统的热管理;(3)跨多个丝束的丝束张力控制以防止屈曲并保持均匀的纤维取向;(4)复杂几何形状的轨迹规划,以最小化转角和过渡;以及(5)预浸料批次间材料行为变异性所需的自适应过程控制。解决这些挑战需要AFP设备供应商、材料供应商和制造工程师之间的密切合作。
AFP运营需要哪些劳动力技能,培训成本与手工铺层相比如何?
AFP操作员需要CNC编程、复合材料处理、过程参数优化和基本故障排除技能——比手工铺层技术员更高的技能水平。培训通常需要3-6个月的基本能力和12-18个月的高级优化能力。培训成本比手工铺层高2-3倍,但这被每部件60-80%的劳动力人数减少所抵消。此外,AFP操作员的工资高出20-30%,反映了所需的专门技能。由于每部件工时的大幅减少,净劳动力成本仍然显著降低。
结论
自动铺丝成本降低可通过系统优化周期时间、劳动力含量和工艺效率来实现。来自铺放速度优化、转角效率和多机头处理的30-50%周期时间改进,以及来自自动化的60-80%劳动力节省,将AFP从资本密集型技术转变为高产率航空航天项目具有成本效益的生产解决方案。根据生产量的不同,投资回收期从1.6到6.4年不等,AFP在实现下一代民用和军用飞机所需生产速率的同时,提供了引人注目的投资回报。
对于评估其复合材料制造运营中AFP技术的工程师,关键考虑因素是部件复杂性、生产量和被替代的当前劳动力基线。探索我们为AFP应用优化的碳纤维预浸料材料,包括适用于自动化铺放系统的丝束预浸料、分切带和定制格式材料,或联系我们的工程团队讨论您AFP项目的材料选择和工艺优化。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。