
航空结构支架是将拓扑优化与碳纤维增强聚合物(CFRP)复合材料结合的最具前景的应用之一。这些组件——机翼-机身连接件、发动机安装支架、座椅滑轨接头和航电设备舱支架——传统上从钛合金或铝合金坯料机加工而成,由于机加工约束迫使壁厚均匀和传统几何形状,产生的零件比结构所需重60-80%。拓扑优化软件通过算法仅在应力路径需要的位置分布材料来消除这一约束,产生有机的、跟随载荷的形状,这些形状在金属中无法制造但非常适合复合材料制造。 对于航空减重工程师来说,这种组合是变革性的:拓扑优化确定了以适当安全系数承载飞行载荷所需的最少材料,而CFRP制造——特别是自动纤维铺放(AFP)和树脂传递模塑(RTM
引言
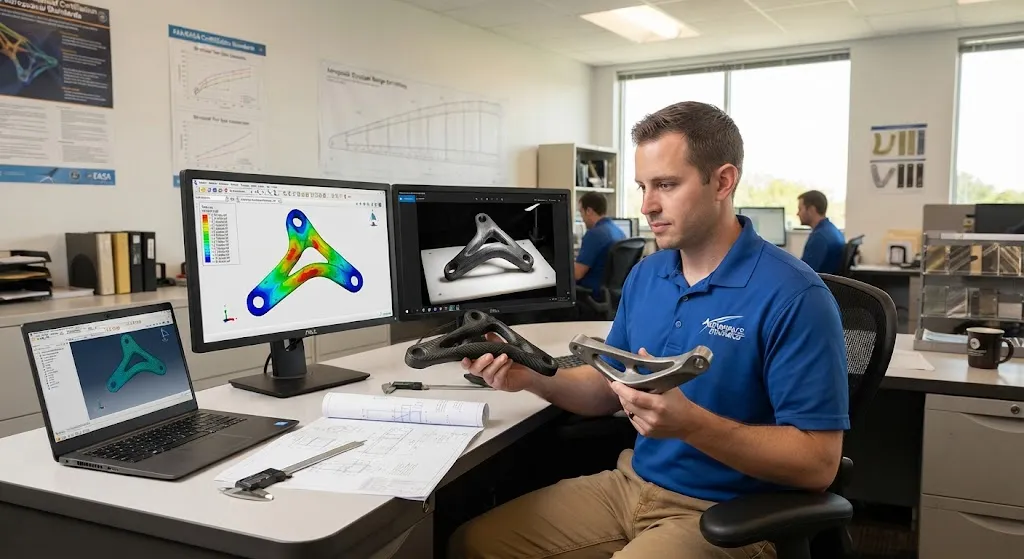
航空结构支架是将拓扑优化与碳纤维增强聚合物(CFRP)复合材料结合的最具前景的应用之一。这些组件——机翼-机身连接件、发动机安装支架、座椅滑轨接头和航电设备舱支架——传统上从钛合金或铝合金坯料机加工而成,由于机加工约束迫使壁厚均匀和传统几何形状,产生的零件比结构所需重60-80%。拓扑优化软件通过算法仅在应力路径需要的位置分布材料来消除这一约束,产生有机的、跟随载荷的形状,这些形状在金属中无法制造但非常适合复合材料制造。
对于航空减重工程师来说,这种组合是变革性的:拓扑优化确定了以适当安全系数承载飞行载荷所需的最少材料,而CFRP制造——特别是自动纤维铺放(AFP)和树脂传递模塑(RTM)——可以生产这些复杂几何形状,其精确的纤维方向与优化的应力场匹配。结果是支架重量比等效的机加工钛合金轻50-70%,同时满足所有结构、疲劳和损伤容限要求。本文阐释了商用飞机中拓扑优化CFRP支架的计算方法、制造过程和认证路径。
复合材料支架的拓扑优化方法
CFRP支架的拓扑优化与金属优化有根本不同,因为软件必须考虑不适用于各向同性金属的各向异性材料行为、纤维放置约束和制造限制:
| 优化参数 | 金属支架(钛合金) | CFRP支架(拓扑优化) |
|---|---|---|
| 材料模型 | 各向同性(E = 110 GPa,ν = 0.34) | 正交各向异性(E₁ = 135 GPa,E₂ = 10 GPa,G₁₂ = 5 GPa) |
| 设计变量 | 单元密度(0-1) | 密度 + 纤维方向(0°, ±45°, 90°)每单元 |
| 制造约束 | 最小壁厚、拔模角 | 纤维连续性、最小弯曲半径、模具可达性 |
| 失效准则 | Von Mises应力 < 屈服强度 | Tsai-Wu或Hashin准则(纤维/基体失效模式) |
| 典型减重 | — | 比机加工钛合金轻50-70% |
优化过程使用有限元分析与SIMP(带惩罚的固体各向同性材料)或水平集方法进行迭代,直到收敛到满足所有工况且体积最小的设计。输出是必须转化为可制造复合材料铺层的3D几何——这就是设计-制造集成变得至关重要的地方。
拓扑优化CFRP支架的制造
三种制造路线用于生产拓扑优化的CFRP支架,各适用于不同的产量和几何复杂度:
- 自动纤维铺放(AFP):机器人纤维铺放头将丝束预浸料(预浸渍碳纤维丝束)沉积到芯轴或模具上,遵循优化的纤维方向路径。AFP适合具有平缓曲率的中等复杂度支架,生产出纤维体积分数55-62%、纤维方向精确匹配应力场的零件。每个支架的周期为2-4小时。
- 树脂传递模塑(RTM):干纤维预制体放置在匹配金属模具中,注入快速固化环氧树脂。RTM处理比AFP更高的几何复杂度,包括内部通道和底切,周期为1-3小时。这是需要高尺寸精度和表面光洁度的支架的首选路线。
- 3D打印复合材料模具:对于小批量或原型支架,3D打印(SLA或SLS)芯轴和模具能够快速迭代拓扑优化的几何形状。复合材料支架在3D打印工具上手工铺层或真空袋压,在烤箱而非热压罐中固化。这种方法将首件零件的交货时间从12-16周缩短到2-4周。
性能对比:CFRP vs 钛合金支架
当比较典型航空航天接头应用的等效设计时,拓扑优化CFRP支架的结构优势变得可量化:
| 参数 | 钛合金支架(机加工) | CFRP支架(拓扑优化) | 改进 |
|---|---|---|---|
| 零件质量 | 2.8-3.5 kg | 0.9-1.4 kg | 减少50-70% |
| 静强度裕度 | 1.5x设计极限载荷 | 1.5x设计极限载荷 | 等效 |
| 疲劳寿命(10⁷次循环) | 无裂纹萌生 | 无分层扩展 | 等效 |
| 每支架成本 | $4,500-8,000 | $3,200-6,500 | 低15-30% |
| 交货时间 | 16-24周 | 8-14周 | 快40-50% |
| 材料利用率 | 15-25%(坯料到零件) | 70-85%(预制体到零件) | 更高效率 |
成本优势由两个因素驱动:消除钛合金坯料机加工浪费(85%的坯料质量作为切屑被去除),以及复合材料模具与多轴CNC加工夹具相比降低了工装复杂度。在年产200个支架以上的产量下,CFRP实现明显的成本优势。
飞行关键CFRP支架的认证路径
拓扑优化CFRP支架的认证遵循FAA(14 CFR Part 25)和EASA(CS-25)法规定义的结构化路径:
- 设计数据包:完整的有限元分析及载荷论证、材料许用值数据(CMH-17或同等标准),以及证明符合FAR 25.571的损伤容限分析。
- 材料认证:环境调节(热/湿、冷/干)、按ASTM D30的静态力学测试和按ASTM D3479的疲劳测试,以建立特定铺层和固化周期的材料许用值。
- 组件测试:1.5x设计极限载荷的静态验证载荷测试、2倍设计使用寿命(40,000飞行小时)的疲劳测试,以及带人工缺陷(钻孔、锯切)的损伤容限测试以证明剩余强度。
- 生产过程验证:按AS9102的首件检测(FAI)、纤维体积分数和孔隙含量的过程能力研究,以及生产试样的破坏性测试。
案例研究:机翼-机身支架优化
一个最近的商用飞机项目通过机翼-机身连接接头展示了拓扑优化CFRP支架的实际效益。原始钛合金支架重3.2 kg,需要从15 kg坯料进行18小时的5轴CNC加工。拓扑优化的CFRP替代品重1.1 kg——减少66%——通过RTM在2.5小时周期内生产。该支架承载45 kN的设计极限载荷,安全系数1.5x,满足80,000飞行小时的疲劳要求,并通过了钻孔直径达6 mm的鸟撞损伤容限测试。整个项目在800架飞机上节省超过240万美元,机队25年服役寿命内额外节省12吨燃油。
常见问题解答
拓扑优化如何处理航空支架的多个工况?
现代拓扑优化软件同时评估数十个工况——飞行机动(2.5g拉起、1g巡航)、着陆冲击(3g垂直、1g向前)、地面滑行和紧急减速——并优化材料分布以满足所有工况且体积最小。软件使用加权柔度目标或基于约束的优化,其中每个工况贡献到最终密度场。航空支架通常需要20-40个工况以覆盖整个飞行包线,优化收敛到一个高效处理所有条件的单一几何。
认证拓扑优化CFRP支架的主要风险是什么?
主要认证风险是:(1)各向异性行为需要跨纤维方向的广泛材料测试,(2)复杂几何使传统NDT方法难以进行检查,(3)纤维放置中的制造变异性影响局部性能,以及(4)损伤容限表征需要测试特定拓扑而非通用试样数据。这些风险通过实验设计测试、扩展的NDT方案(首件CT扫描)和制造中的统计过程控制来缓解。
拓扑优化的CFRP支架在认证后可以修改吗?
对已认证支架的任何几何修改都需要重新分析并可能重新测试以保持型号认证。微小变化(表面光洁度、安装孔公差)可以通过工程指令覆盖而无需重新认证,但对载荷路径、厚度或纤维方向的更改需要更新的应力分析,并可能触发额外的组件测试。认证文档包必须在支架的整个服役寿命内维护,修改记录通过工程变更过程跟踪。
结论
拓扑优化结合CFRP制造代表了航空航天结构工程中计算设计与先进材料科学的融合。与机加工钛合金支架相比,50-70%的减重、15-30%的成本优势和40-50%更快的生产使这种方法成为针对最大燃油效率的新飞机项目的明确选择。随着计算工具成熟和制造工艺扩展,拓扑优化的CFRP支架将从机翼和发动机应用扩展到内部结构、起落架组件和卫星硬件。
对于评估拓扑优化在支架应用中的航空工程师,成功需要结构分析、材料工程和制造工艺开发之间的紧密集成。浏览我们的航空级碳纤维材料,包括适用于拓扑优化支架制造的预浸料系统和干纤维预制体,或联系我们的工程团队,讨论您航空航天结构项目的设计支持。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。

碳纤维无人机机臂
精密模塑的碳纤维无人机机臂,结合单向纤维(刚性)和编织层(抗扭强度)。适用于FPV、航拍和工业无人机平台。每根机臂经CNC精密加工至精确规格。

碳纤维医疗器械配件定制
医疗级碳纤维配件,用于影像设备、手术器械和患者支撑系统。碳纤维的射线可透性和高强度重量比使其成为CT扫描床、轮椅架、手术机器人臂和MRI兼容配件的理想材料。可选用生物相容性树脂体系。
碳纤维运动防护装备配件定制
高性能碳纤维运动防护装备配件。多层碳纤/凯夫拉混合铺层提供优异的抗冲击性能,同时保持超轻重量。用于摩托车头盔外壳、护膝支架、护胸板和护腿板嵌件。支持EPS泡沫一体化,可完成完整的头盔外壳制造。
定制碳纤维无人机机臂 — 轻量化减振设计
针对工业、农业和测绘无人机设计的高模量碳纤维机臂。用定制模压CFRP机臂替换沉重的铝合金臂——减轻40-60%重量,具备优异的减振性能,飞行更稳定、成像更清晰。