
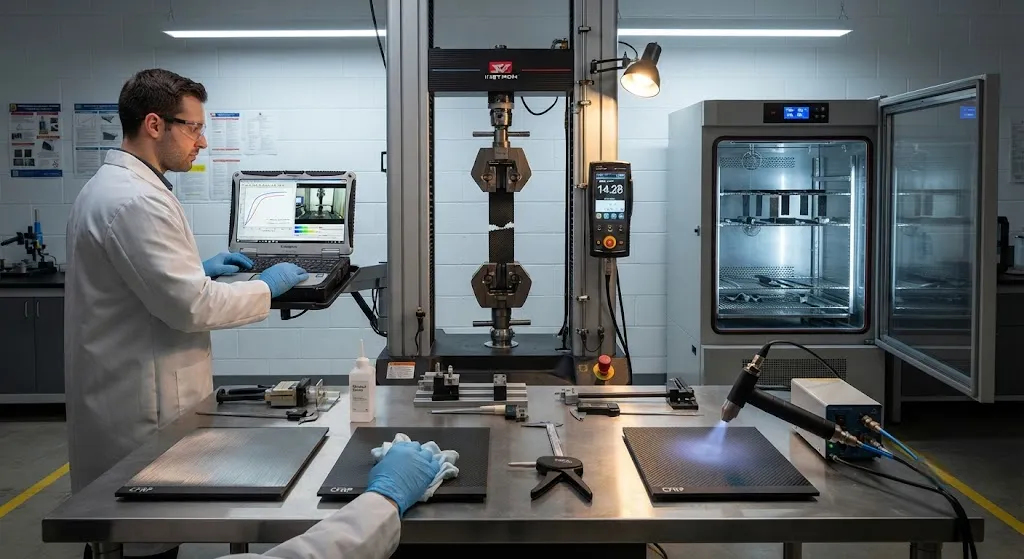
结构胶接已成为航空航天、汽车和风能应用中碳纤维增强聚合物复合材料的主要连接方法。与需要钻孔的机械紧固件不同——钻孔会中断纤维连续性并产生应力集中——胶接在接头区域连续分布载荷,保持复合材料层压板固有的强度和刚度。设计良好的粘接接头单位面积可传递的载荷高于螺栓连接,而增加的重量可以忽略不计。
引言
结构胶接已成为航空航天、汽车和风能应用中碳纤维增强聚合物复合材料的主要连接方法。与需要钻孔的机械紧固件不同——钻孔会中断纤维连续性并产生应力集中——胶接在接头区域连续分布载荷,保持复合材料层压板固有的强度和刚度。设计良好的粘接接头单位面积可传递的载荷高于螺栓连接,而增加的重量可以忽略不计。
工程挑战在于接头设计、表面处理和胶粘剂选择。粘接CFRP接头必须在结构整个使用寿命期间承受循环疲劳、热循环、水分侵入和冲击载荷。本文综述碳纤维复合材料结构胶接的基本原理,比较不同应用可用的胶粘剂系统,并介绍验证接头完整性的测试规程。
接头设计基础
粘接接头的几何形状决定了载荷从一个被粘件传递到另一个的效率。CFRP结构最常见的接头配置包括:
- 单搭接接头:两块重叠板粘接在一起。制造简单,但由于偏心引入剥离应力。适用于次结构和非关键载荷路径,其中剥离载荷最小。
- 双搭接接头:中央被粘件夹在两块外部被粘件之间。对称加载消除剥离应力,使其成为主结构应用的理想配置。载荷传递能力约为单搭接接头的两倍。
- 斜接接头:锥形被粘件以一定角度粘接,创建渐进载荷传递路径,最大限度减少应力集中。这是航空航天主结构的首选接头设计,因为它保持层压板刚度连续性并产生最均匀的应力分布。
- T形粘接接头:垂直构件粘接到平面被粘件表面。常见于框架与蒙皮的连接和肋与板的连接。需要仔细设计圆角以管理粘接线终止处的剥离和劈裂应力。
- 对接接头:两个被粘件端对端粘接。最简单的几何形状,但由于粘接面积小,在拉伸下最弱。主要用于非结构或轻载应用。
接头设计必须考虑CFRP的各向异性特性。纤维方向与厚度方向之间的热膨胀系数差异达10倍以上,在热循环期间产生层间应力,可能在粘接边缘引发分层。
胶粘剂选择标准
胶粘剂系统必须匹配接头的力学要求、制造过程约束和使用环境。下表比较了CFRP粘接使用的主要结构胶粘剂类别:
| 胶粘剂类型 | 剪切强度(MPa) | 剥离强度(N/mm) | 使用温度(C) | 固化周期 | 主要应用 |
|---|---|---|---|---|---|
| 增韧环氧胶膜 | 30-40 | 15-25 | -55至180 | 120-180C,1-2小时 | 航空航天主结构 |
| 室温固化环氧胶糊 | 20-30 | 10-18 | -40至120 | 23C,24-72小时 | 现场修复,汽车车身 |
| 酚醛结构胶 | 25-35 | 8-15 | -55至200 | 150-180C,1-3小时 | 高温航空航天 |
| 聚氨酯结构胶 | 15-25 | 20-40 | -40至130 | 80-120C,30-60分钟 | 汽车碰撞结构 |
| 丙烯酸结构胶 | 20-30 | 15-30 | -40至150 | 23C,10-60分钟 | 汽车装配 |
| 氰基丙烯酸酯(瞬干胶) | 15-25 | 5-10 | -30至80 | 23C,数秒 | 临时固定,非结构 |
增韧环氧胶膜胶粘剂在航空航天应用中占主导地位,因为它们提供了剪切强度、抗疲劳性和环境耐久性的最佳组合。对于汽车高速生产,丙烯酸和聚氨酯胶粘剂提供更快的固化周期和更宽容的表面处理要求。
粘接表面处理
表面处理是粘接接头性能的单一最关键因素。未处理的CFRP表面具有低表面能,可能含有脱模剂、污染物或弱边界层,大幅降低粘接强度。航空航天级粘接的处理顺序包括以下步骤:
- 溶剂脱脂:丙酮或异丙醇擦拭以去除松散污染物和油脂。仅此步骤即可达到可实现粘接强度的50%以下。
- 磨料处理:使用180-320目氧化铝砂纸手动或自动打磨,以磨蚀表面,去除富树脂层并暴露新鲜纤维。这增加机械互锁和表面积200-400%。
- 剥离布去除:如果CFRP使用尼龙或聚酯剥离布固化,去除后暴露清洁、有纹理的表面,可直接粘接。剥离布处理通常可达到最大粘接强度的80-90%,无需额外打磨。
- 等离子或电晕处理:大气或低压等离子处理将表面能从30-40 mN/m提高到60-75 mN/m,显著改善胶粘剂润湿性和化学键合。这对于热塑性复合材料是必要的,对于热固性CFRP在高可靠性应用中也是推荐的。
- 底涂剂施加:偶联剂或底涂剂(通常基于硅烷)的薄层在有机胶粘剂和无机纤维表面之间提供化学键合,提高耐湿性和长期耐久性。
磨蚀剥离布系统在生产环境中越来越受青睐,因为它们在单一步骤中结合了清洁、磨蚀和表面活化,减少了操作时间和污染风险。
测试与质量保证
粘接接头质量通过过程监控、无损检测和力学测试的组合进行验证。CFRP胶粘接头的标准测试方法包括:
- 搭接剪切测试(ASTM D1002 / ISO 4587):测量准静态加载下粘接搭接的剪切强度。胶粘剂粘接资格的基础质量指标。
- 剥离测试(ASTM D1876 / ISO 11339):测量在90度或180度剥离下沿粘接线传播裂纹所需的力。表示粘接韧性和抗裂纹扩展性。
- 劈裂测试(ASTM D3433):使用双悬臂梁试样测量I型断裂韧性(临界应变能释放率,G1c)。对于预测冲击载荷下的抗分层性至关重要。
- 平面拉伸测试(ASTM C297):测量垂直于粘接平面的拉伸强度,验证厚度方向的载荷传递能力。
- 疲劳测试(ASTM D3166):在指定R比和频率下进行循环剪切加载,以确定疲劳寿命和刚度退化速率。
- 环境调节:粘接试样在力学测试前暴露于温度-湿度循环(通常70C/85% RH 1000小时),以验证使用条件下的耐久性。
无损评估方法包括超声波C扫描检测孔隙、热成像评估粘接线完整性,以及验证测试期间的声发射监测。
常见问题解答
对于CFRP接头,何时应优先选择胶接而非机械紧固?
当接头必须在大面积上传递高剪切载荷、减重至关重要、疲劳寿命要求超过100,000次循环、或接头必须提供防潮或防燃油侵入密封时,优先选择胶接。当接头必须拆卸进行维护、剥离载荷主导载荷谱、或设计允许轻松检查紧固件状况时,机械紧固件仍然是首选。实际上,许多航空结构使用混合接头,结合胶接和选择性紧固件以获得损伤容限和检查通道。
CFRP粘接接头的主要失效模式有哪些?
粘接接头中发生四种主要失效模式。粘附失效是胶粘剂-被粘件界面的分离,通常表示表面处理不当。内聚失效是胶粘剂层本身的断裂,这是期望的失效模式,因为它表示粘接表面处理适当。基材失效是CFRP被粘件中靠近粘接线的纤维撕出或分层,表示胶粘剂粘接比复合材料更强。最后,混合模式失效结合两种或多种机制,在实际结构中最常见,反映了粘接边缘的复杂应力状态。
热循环如何影响粘接CFRP接头的长期耐久性?
热循环由于碳纤维方向(接近零)与树脂厚度方向(30-50 ppm/C)之间热膨胀系数的不匹配而产生层间应力。这些应力在粘接边缘最高,可能在胶粘剂中引发微裂纹或在被粘件靠近粘接线处引发分层。经过数百次热循环,微裂纹聚合成更大的缺陷,降低接头刚度和载荷传递能力。缓解策略包括锥化被粘件边缘、使用具有更高断裂应变的增韧胶粘剂,以及设计最大限度减少粘接末端剥离应力的接头。
结论
结构胶接为碳纤维复合材料接头提供了优于机械紧固的载荷传递效率、抗疲劳性和减重效果。所需的工程学科包括与载荷谱匹配的接头几何设计、针对特定胶粘剂-被粘件组合验证的表面处理顺序,以及针对使用环境和生产节拍选择的胶粘剂系统。随着航空航天和汽车应用中复合材料结构变得更大更复杂,粘接接头技术将继续随着更坚韧的胶粘剂、改进的表面处理方法和先进的无损评估技术而发展。
对于为CFRP粘接选择胶粘剂系统和表面处理方法的工程师,关键参数是胶粘剂剪切和剥离强度、使用温度范围,以及与生产节拍兼容的固化周期。浏览我们的碳纤维预浸料和胶膜系列,包括针对结构粘接优化的航空航天级增韧环氧系统,或联系我们的技术团队,讨论您应用的接头设计和材料认证。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维表带 — 20mm/22mm快拆式
高端碳纤维表带,配备快拆生耳。采用T700 3K斜纹预浸料配合柔性树脂体系,贴合手腕曲线。20mm和22mm表耳宽度可选,兼容Apple Watch、Samsung Galaxy Watch、Garmin和传统机械表。不锈钢表扣和碳纤维表带环,每条表带的编织纹理独一无二。

碳纤维机器人末端执行器连杆 — 定制形状与传感器集成
定制形状的碳纤维末端执行器连杆。面向自动化集成商和科研实验室,需要在机器人腕部与夹爪/工具之间实现轻量化刚性连接。可集成传感器安装位、走线槽和快换接口。

碳纤维乐器配件定制
碳纤维乐器配件,具有优异的尺寸稳定性、轻重量和一致的声学特性。生产碳纤维弓杆、吉他琴颈、小提琴腮托、鼓腔和管乐器主体。碳纤维乐器不受湿度变化和温度波动影响,解决了木制乐器的痛点。