
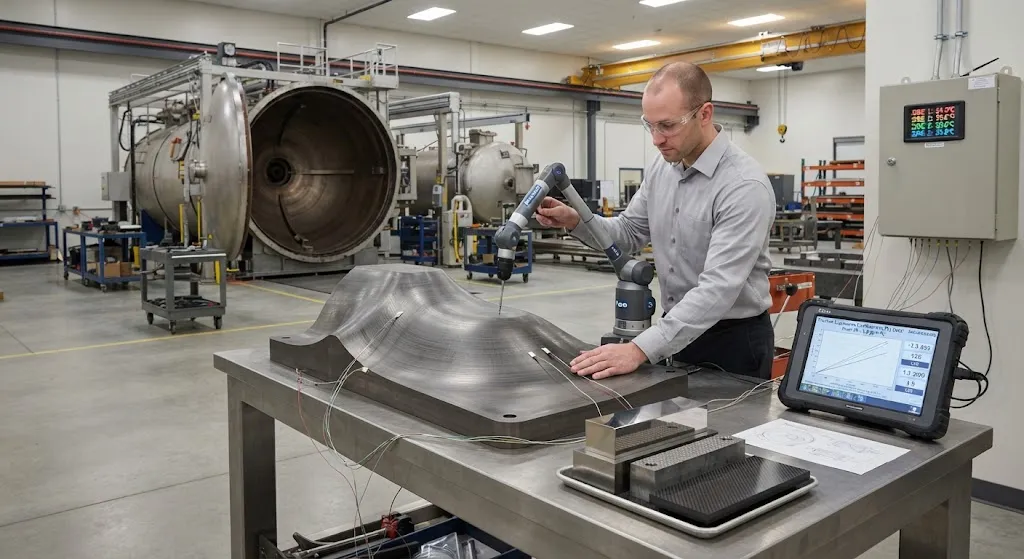
Каждая отвержденная углеволоконная деталь несет геометрический отпечаток оснастки, на которой она была отверждена. Во время автоклавного отверждения при 180°C оснастка и деталь расширяются с разной скоростью: металлическая оснастка растет при нагреве, а CFRP-деталь почти не растет в плоскос
Введение
Каждая отвержденная углеволоконная деталь несет геометрический отпечаток оснастки, на которой она была отверждена. Во время автоклавного отверждения при 180°C оснастка и деталь расширяются с разной скоростью: металлическая оснастка растет при нагреве, а CFRP-деталь почти не растет в плоскости, поскольку ее армирование почти фиксирует размеры. Когда узел остывает до комнатной температуры, это различие в расширении превращается в постоянную погрешность размеров, зафиксированную в детали. На аэрокосмической детали метрового масштаба это несоответствие может достигать примерно 0,3 миллиметра — намного за пределами поля допуска, требуемого для критичных к полету интерфейсов.
Управление этой ошибкой является задачей расчета КТР при проектировании оснастки. Конструктор выбирает материал оснастки, коэффициент теплового расширения которого в сочетании с геометрией выкладки дает приемлемое несоответствие. Три семейства оснастки доминируют: Инвар 36, закаленная инструментальная сталь и CFRP-оснастка. Каждое занимает свою точку на компромиссе между стоимостью и допуском. В этой статье количественно оцениваются эти различия, объясняется механизм возникновения ошибки из-за КТР и даются практические правила выбора и проектирования производственной оснастки для автоклавного отверждения.
Почему несоответствие КТР приводит к отклонению размеров
Механизм лучше всего понимать как задачу дифференциальной усадки. Оснастка и деталь соединены через интерфейс во время отверждения при высокой температуре. Если бы деталь была жестко закреплена на оснастке, она была бы вынуждена следовать за усадкой оснастки при охлаждении. Углеволоконная выкладка сопротивляется этому, поскольку волокна несут очень низкий коэффициент теплового расширения в собственном направлении: обычно в диапазоне от -1 до +0,5 ppm на градус Цельсия в плоскости для сбалансированного квазиизотропного ламината, по сравнению с примерно 12 ppm на градус Цельсия для обычной формовочной стали.
Возникающая ошибка масштабируется с тремя переменными: разностью температуры отверждения от комнатной, длиной детали и разницей между КТР оснастки и эффективным КТР ламината в плоскости. В таблице ниже обобщены практические значения, с которыми работает конструктор:
| Материал оснастки | КТР (ppm/°C) | Относительная стоимость | Типичный срок службы | Несоответствие при отверждении 180°C на детали 1 м |
|---|---|---|---|---|
| Инвар 36 | 1,2-1,6 | в 3,5-5 раз дороже стали | Несколько программ | 0,02-0,05 мм |
| Инструментальная сталь/CRES | 10-14 | 1x (базовый уровень) | Высокий, ремонтопригодный | 0,12-0,18 мм |
| CFRP-оснастка | от -0,5 до 0,5 (в плоскости) | в 1,5-2,5 раза дороже стали | Ограниченный, зависит от тепловых циклов | 0,01-0,03 мм |
Две инженерные поправки изменяют эти исходные значения. Во-первых, конструкторы смещают размеры оснастки при комнатной температуре, чтобы деталь приходила к требуемым размерам при температуре отверждения. Во-вторых, для деталей с определенной схемой укладки коэффициент можно вычислить из стека ламината, а не измерять, что позволяет компенсировать оснастку до механической обработки. Остаточный некорректируемый остаток — это риск допуска, который должен поглотить выбор материала.
Инвар 36: эталон для жестких допусков
Инвар 36 — это никель-железный сплав, содержащий примерно 36 процентов никеля, спроектированный так, что его тепловое расширение почти компенсируется в рабочем диапазоне температур автоклава. Его КТР около 1,2-1,6 ppm на градус Цельсия достаточно близок к около нулевому КТР углеволоконного ламината в плоскости, так что несоответствие на детали метрового масштаба при 180°C — порядка 0,02-0,05 мм — находится в пределах точности многих координатно-измерительных машин.
Эта исключительная стабильность делает Инвар выбором по умолчанию для наиболее критичных к допускам аэрокосмических деталей: обшивки крыла, стрингеров лонжеронов, рулевых поверхностей и крышек гондол, где доминируют требования к зазорам и планарности. Недостатки — стоимость и сроки. Слиток Инвара в несколько раз дороже инструментальной стали, материал сложнее обрабатывать, а сварные инструменты из Инвара требуют тщательного контроля присадочного металла и тепловложения, чтобы предотвратить локальный дрейф КТР. Поэтому Инвар используется для деталей, где допуск действительно требует этого, а не применяется без разбора.
Инструментальная сталь и CRES: экономика ценой компенсации
Инструментальная сталь и коррозионно-стойкая сталь (CRES) создают проблему КТР в обратном направлении: высокий коэффициент расширения, который проектировщик должен полностью компенсировать. Поскольку 10-14 ppm стали на градус Цельсия на порядок выше, чем у ламината, геометрия оснастки при комнатной температуре должна быть предварительно смещена, чтобы деталь приходила к чертежным размерам при температуре отверждения. Эта компенсация является рутинной и хорошо понятной практикой, но она оставляет меньше запаса на ошибку и делает допуск чувствительным к каждому источнику вариаций процесса — равномерности температуры отверждения, давлению вакуумного мешка и усадке смолы.
Стальная оснастка остается рабочей лошадкой для серийного производства и деталей с менее строгими допусками. Она недорогая, прочная, ремонтопригодна сваркой и термически стабильна в течение сотен циклов. Многие производители планеров используют стальную или CRES-оснастку для деталей с более широкими допусками, затем применяют Инвар или CFRP для критичных интерфейсов. Это системный компромисс: потратить больше на материал, чтобы упростить компенсацию, или потратить больше на инженерную проработку, чтобы более дешевый материал соответствовал допускам.
CFRP-оснастка: согласование детали композитной формой
CFRP-оснастка — это форма, изготовленная из той же углеродной системы волокно и смола, которую будет использовать деталь, отвержденная на мастере, а затем используемая для отверждения серийных деталей. Поскольку ее КТР в плоскости близок к нулю — совпадает с деталью — CFRP-оснастка обеспечивает очень низкое несоответствие, сопоставимое с Инваром, при меньшей стоимости и весе материала. Это привлекательно для крупных монолитных деталей, где тяжелая стальная оснастка деформировалась бы под собственным весом, и для процессов только с вакуумным мешком или низким давлением.
Компромиссы носят эксплуатационный характер. CFRP-оснастка имеет ограниченный срок службы по тепловым циклам, прежде чем микротрещины ухудшат поверхность и оснастку придется восстанавливать или заменять. Она изготавливается по двухэтапному процессу — сначала мастер, затем оснастка — который несет собственные сроки. Несоответствие оснастка-мастер и поведение КТР оснастка-деталь должны быть проверены программами испытаний образцов и метрологии. CFRP-оснастка является областью наиболее быстрого роста в автоклавной оснастке, поскольку она напрямую решает вопросы стоимости и веса, но для надежности в течение срока службы она требует дисциплинированного контроля процесса.
Выбор правильного материала оснастки
Решение о выборе сводится к нескольким вопросам о детали, объеме производства и бюджете допусков:
- Критичность допуска: если деталь имеет зазоры, уплотняющие поверхности или требования к планарности в критичном для полета диапазоне, оправдана оснастка из Инвара или CFRP; в противном случае обычно достаточно стали с компенсацией.
- Размер и вес детали: крупные монолитные панели предпочитают легкую CFRP-оснастку, устойчивую к провисанию, тогда как малые жесткие детали выдерживают более тяжелую стальную оснастку.
- Объем производства и срок службы: серийные долгосрочные программы амортизируют более высокую стоимость Инвара; короткие серии с жесткими допусками все же могут предпочесть Инвар ради определенности сроков.
- Температура процесса: процессы около 180°C находятся в рабочих диапазонах Инвара и CFRP; более высокие температуры отверждения или бисмалеимидные системы при 200°C и выше сужают выбор и могут вынудить использовать Инвар.
- Определенность коэффициента: если коэффициент ламината можно вычислить из контролируемой схемы укладки, компенсация проще, и становятся жизнеспособными более дешевые материалы.
На практике решение редко сводится к одному материалу. Гибридная оснастка — стальной подкаркас с лицевым листом из Инвара или обработанная стальная оснастка с CFRP-облицовкой — распространена, сочетая экономику жесткого основания с характеристиками допуска правильного поверхностного материала.
Проверки проектирования и процесса для контроля КТР
Даже правильный материал выйдет из строя, если процесс не защитит замысел. Основание оснастки должно быть спроектировано так, чтобы тепловые градиенты не коробили рабочую поверхность; вентиляционные и вакуумные каналы должны обеспечивать равномерное давление; и оснастка должна проверяться размерно как при комнатной, так и при рабочей температуре цикла, чтобы предположение о компенсации выполнялось во всем рабочем диапазоне. Метрология первой детали относительно модели CAD с последующим исследованием способности процесса в течение нескольких циклов отверждения дает уверенность, которую не может обеспечить одно число допуска. Для CFRP-оснастки периодический осмотр поверхности и отслеживание тепловых циклов имеют решающее значение, поскольку деградация накапливается незаметно в течение срока службы оснастки.
Часто задаваемые вопросы
Почему несоответствие КТР важнее для больших деталей, чем для малых?
Ошибка размеров от теплового расширения масштабируется с длиной детали. КТР выражается на единицу длины, поэтому несоответствие в несколько ppm на градус дает ошибку, пропорциональную размеру детали. Деталь длиной 0,1 м несет на порядок меньшую абсолютную ошибку, чем деталь длиной 1 м при идентичных условиях, а обшивка крыла длиной 4 м несет в четыре раза большую ошибку, чем панель длиной 1 м. По мере того как компоненты самолетов и ветряных турбин растут, решение о выборе материала оснастки, приемлемое исторически, теперь перестает удерживать допуск, вынуждая конструкторов двигаться вверх по кривой стоимости в сторону оснастки из Инвара и CFRP.
Можно ли полностью скомпенсировать стальную оснастку и избежать Инвара?
Да, в определенных пределах. Компенсация стальной оснастки работает за счет смещения размеров при комнатной температуре, чтобы деталь приходила к размерам при температуре отверждения, и это рутинная, хорошо понятная практика, которая удовлетворяет допускам большинства аэрокосмических деталей. Ограничение — запас: компенсированная стальная оснастка оставляет меньше места для вариаций процесса, поскольку каждый источник ошибки — дрейф температуры отверждения, неравномерное давление, усадка смолы — ложится поверх большого предварительно смещенного коэффициента. Когда поле допуска узкое, а процесс имеет реальный разброс, остаточное значение выводит детали за пределы спецификации, и именно тогда конструкторы переходят на Инвар или CFRP, чтобы вернуть запас.
Как определяется КТР композитного ламината в плоскости для компенсации оснастки?
Существуют два пути. Аналитически КТР ламината можно вычислить из схемы укладки, свойств волокна и матрицы и теории ламинатов после того, как определена последовательность укладки; это быстро и полезно на этапе проектирования. Эмпирически образцы вырезаются из репрезентативного ламината и измеряются в дилатометре в диапазоне температуры отверждения, что дает прямое значение, включающее реальные вариации процесса. Большинство программ используют аналитическое значение для начального смещения оснастки и подтверждают или обновляют его измерением образцов во время валидации первой детали. Значение в плоскости для сбалансированных квазиизотропных углеволоконных ламинатов обычно находится между -1 и +0,5 ppm на градус Цельсия.
Заключение
Согласование КТР — это тихая дисциплина, которая определяет, достигает ли отвержденная углеволоконная деталь своих критичных к полету размеров. Инвар 36 обеспечивает наименьшее несоответствие для самых требовательных интерфейсов, сталь предлагает экономику ценой полной компенсации и уменьшенного запаса, а CFRP-оснастка согласовывает деталь, одновременно снижая вес ценой срока службы. Правильный выбор зависит от критичности допуска, размера детали, объема и определенности коэффициента — и все чаще это гибрид всех трех, а не один материал.
Для инженеров, строящих стратегии автоклавной оснастки, практический путь — вычислить коэффициент ламината, определить реальное поле допуска и выбрать материал, который удерживает запас во всем рабочем окне процесса. Изучите наш ассортимент углеволоконных материалов и ламинатов для оснастки и структурных применений, или свяжитесь с нашей инженерной командой, чтобы обсудить проектирование оснастки и характеризацию коэффициента ламината для вашей программы.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеродное волокно дроны рука
Точно формованная углеродное волокно рука дрона сочетает однонаправленное волокно для жесткости и ткатые слои для торсионной прочности.Разработан для FPV, фотосъемки и промышленных платформ беспилотников.Каждая рука обработана ЧПУ по точным спецификациям.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.