
Клеевое соединение десятилетиями было методом соединения по умолчанию для ветролопастей, и по уважительной причине: оно прощает производственные допуски, работает с разнородными материалами. Но оно также тяжёлое. Клеевой слой в большой лопасти может быть настолько толстым, что составляет за
Введение
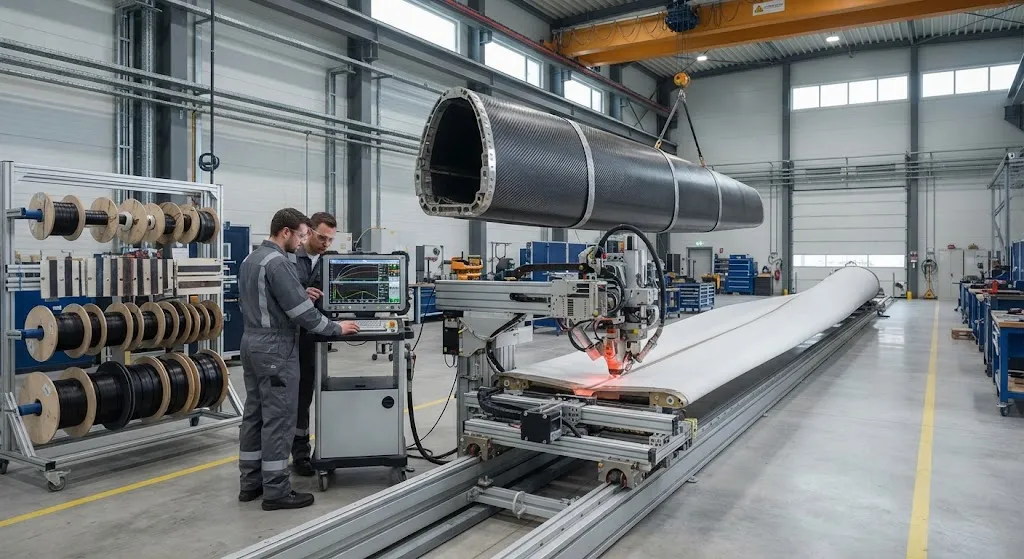
Клеевое соединение десятилетиями было методом соединения по умолчанию для ветролопастей, и по уважительной причине: оно прощает производственные допуски, работает с разнородными материалами. Но оно также тяжёлое. Клеевой слой в большой лопасти может быть настолько толстым, что составляет заметную долю веса шва, и каждый килограмм, добавленный на границе оболочки и стрингера, придётся нести все 25 лет службы лопасти. Термопластичные лопасти меняют правила, потому что их можно сваривать. Вместо нанесения пастообразного клея и ожидания отверждения производители могут нагревать соединяемые поверхности и сплавлять их под давлением, получая соединение, которое легче, быстрее в изготовлении и — что критично — снова разделимо в конце срока службы. Эта статья сравнивает термосварку с другими маршрутами теплового соединения, объясняет, почему NREL и IACMI финансируют линию сварных соединений, и показывает, где сварка заменяет клей в реальной термопластичной лопасти.
Почему сварка вместо склейки
Аргумент за сварку начинается с самого клеевого шва. Конструкционные клеи для лопастей — это усиленные эпоксиды или полиуретаны, наносимые толщиной 3-10 мм, чтобы поглощать нагрузки отслаивания и сдвига между половинками оболочки. Эта толщина и есть проблема: это мёртвый вес, скрытая сложность контроля и пожизненная блокировка лопасти в склеенной сборке в конце срока службы. Сварка заменяет клеевую зону консолидированным термопластичным соединением, использующим матрицу, уже присутствующую в детали:
- Вес: сварной шов обычно не толще 1 мм против 3-10 мм клея, что убирает килограммы массы шва из большой лопасти.
- Скорость: сплавление происходит за секунды-минуты под действием тепла и давления против часов открытого времени, закрытия формы и отверждения клея.
- Непрерывность прочности: шов использует тот же полимер, что и детали, поэтому нет материала интерфейса с другой жёсткостью и усталостным откликом.
- Переработка: сварное соединение можно снова нагреть и разделить, что позволяет чисто разобрать лопасть при выводе из эксплуатации вместо склеенного потока отходов.
- Автоматизация: сварка — это управляемый машиной тепловой процесс с воспроизводимыми параметрами температуры, давления и времени.
Обратная сторона — свобода соединения. Клей может склеить любые две поверхности, тогда как сварка требует термопластичной матрицы с обеих сторон соединения и адекватного контроля нагрева. Для производителей лопастей это конструкционное ограничение, а не барьер — именно поэтому подход со сварными соединениями разрабатывается в рамках полностью термопластичных концепций лопасти.
Сравнение источников тепла: семейство процессов сварки
Термосварка — это семейство процессов, а не одна машина. Каждый источник тепла достигает границы сварки по-своему, и выбор определяет скорость, стоимость оснастки, конструкцию соединения и то, подходит ли процесс для заводской линии или ремонта на месте. Таблица ниже сравнивает основные маршруты для соединений в масштабе лопасти:
| Процесс | Генерация тепла | Типичная скорость | Стоимость оснастки | Применимость к лопасти |
|---|---|---|---|---|
| Сварка нагретой плитой | Нагретая плита касается обеих поверхностей, затем детали сжимаются | Средняя | Низкая-средняя | Длинные прямые швы, соединения оболочка-оболочка |
| Сварка тепловым элементом | Резистивный или проводящий элемент на границе нагревает матрицу | Средняя | Средняя | Непрерывная сварка стрингера с оболочкой |
| Индукционная сварка | Переменное поле нагревает суспензор на линии шва | Высокая | Средняя-высокая | Криволинейные швы, локальный ремонт, энергетический концентратор |
| Ультразвуковая сварка | Высокочастотная вибрация создаёт трение на границе | Очень высокая | Низкая | Дискретные сварные точки, соединения малой площади, быстрые циклы |
| Сварка сопротивлением | Ток через металлическую сетку или ленту на границе | Высокая | Низкая | Локальные заплаты и ремонтные швы |
Логика семейства скорее взаимодополняющая, чем конкурирующая: сварка нагретой плитой и тепловым элементом подходят для длинных непрерывных швов на линии лопасти, индукция — для криволинейных и ремонтных соединений, ультразвук — для точечных швов, сопротивление — для заплат. Завод сварных лопастей может использовать два или три из них на разных станциях.
Исследовательская линия NREL и IACMI
Национальная лаборатория США и институты производственных инноваций рассматривают сварку как путь к полностью перерабатываемым лопастям. Исследования NREL по термопластичным лопастям продвинулись от сварных демонстраций уровня образцов к соединениям в масштабе лопасти, а композитный институт IACMI финансирует проекты, сочетающие термопластичную пропитку, переработанные волокнистые материалы и сварную сборку в одной демонстрационной лопасти. Исследовательский вопрос не в том, выдержит ли сварной шов — данные образцов по сварке термопластиков давно устоялись, — а в том, можно ли построить сварную лопасть с производственным темпом и приемлемым обеспечением качества.
Две технические линии доминируют в текущей работе. Первая — контроль качества сварки: поскольку шов скрыт внутри соединения, линию необходимо контролировать в реальном времени через обратную связь по температуре, давлению и перемещению, а не осматривать постфактум. Вторая — воспроизводимость в масштабе: сварная лопасть требует, чтобы каждый метр 20-30-метрового шва оболочка-стрингер достигал одинаковой температуры сплавления, что подталкивает технологию нагрева к зональному и распределённому управлению. Именно эти барьеры отделяют исследовательскую линию от серийного производства, и именно они делают семейство процессов — а не одну предпочтительную машину — практическим ответом.
Сварные соединения в структуре лопасти
В термопластичной лопасти со сварными соединениями стрингер и сдвиговые стенки сначала консолидируются как термопластичные детали, а затем свариваются с обшивкой оболочки, а не склеиваются. Эта последовательность убирает всю логистику отверждения клея из сборочного цеха: нет смешивания, нет часов открытого времени, нет измерения толщины шва, нет чистки поверхности под клей до чистоты чистого помещения. Каждое соединение становится воспроизводимой термической операцией с определённым рецептом времени-температуры-давления.
Структурным следствием является более лёгкая, но более строгая сборка. Поскольку шов использует только полимер матрицы, статическая и усталостная прочность соединения отслеживает собственные свойства термопластичной матрицы, которые хорошо охарактеризованы для систем PA6, PA12 и PPS лопастного класса. Конструкция должна держать линию шва в зонах сжатия или низкого отслаивания лопасти — точно так же, как сегодня размещаются клеевые швы, — но с дополнительным преимуществом: шов можно переплавить. Локально повреждённое соединение можно снова нагреть, открыть и переварить на месте — этого не позволяет ни один отверждённый клей.
Часто задаваемые вопросы
Чем термосварка отличается от индукционной сварки для лопастей?
Оба процесса — термопластичное сплавление; разница в том, как тепло достигает соединения. Индукционная сварка использует переменное электромагнитное поле для нагрева суспензора, размещённого на линии шва, что подходит для криволинейных соединений и локальных работ, поскольку катушка может следовать по произвольным траекториям. Термосварка в данной статье означает нагрев проводящим элементом, когда элемент или нагретая плита контактирует напрямую и тепло передаётся в матрицу — это хорошо подходит для длинных непрерывных швов и заводской сборки. Практический выбор определяется геометрией: прямые швы оболочка-стрингер хорошо идут при сварке элементом, а сложные кривые и ремонт предпочитают индукцию.
В чём сложность контроля качества сварных соединений лопасти?
Линия шва скрыта внутри соединения, поэтому зафиксировать качество сплавления постфактум трудно. Контроль качества смещается к мониторингу процесса: температура, давление и перемещение на сварочной головке в реальном времени, с записью параметров сплавления на каждый метр шва. Ультразвуковой контроль по-прежнему обнаруживает поры в плоскости шва, а данные процесса дают прослеживаемость, необходимую для сертификации. Этот переход от «проверки после» к «мониторингу во время» — главные инженерные инвестиции линии NREL-IACMI.
Можно ли ремонтировать сварную лопасть в море влажными методами?
Да — и в некоторых отношениях даже легче. Сварное термопластичное соединение можно локально повторно нагреть и переплавить, или повреждённый участок можно вырезать и вварить заплату с помощью портативного нагревательного элемента или индукционного инструмента. Влажные методы ремонта остаются доступными для термореактивных слоёв и внешних секций оболочки, которые по-прежнему формуются пропиткой стекла или углерода, поэтому оффшорный ремонт сохраняет оба набора инструментов: обычные влажные заплаты для пропитанных зон и сварной инструмент для термопластичных соединений. Способность к переплавке — это преимущество ремонта, которого никогда не было у отверждённых клеев.
Производятся ли сварные термопластичные лопасти серийно?
Пока нет в полном масштабе лопасти. Сварные термопластичные соединения хорошо проверены на уровне образцов и субкомпонентов, а демонстрационные лопасти со сварными соединениями были построены в исследовательских программах, но серийное производство ждёт контроля качества сварки, воспроизводимого сплавления на длинных швах и более широкой инфраструктуры термопластичных лопастей — поставки лент, мощностей термоформования и логистики переработки. Линии NREL и IACMI закрывают именно эти пробелы; первые серийные лопасти со сварными соединениями ожидаются вместе с текущим поколением термопластичных программ.
Заключение
Термосварка превращает сборку лопасти из операции склеивания в управляемую машиной операцию сплавления: снижает вес шва, открывает путь к автоматическому контролю качества и делает лопасть перерабатываемой при выводе из эксплуатации. Семейство процессов — нагретая плита, тепловой элемент, индукция, ультразвук и сопротивление — даёт производителям лопастей набор инструментов, а не единственный ответ, а исследовательские линии NREL и IACMI индустриализируют именно те элементы, которые блокируют серийное внедрение: контроль сварки, воспроизводимость длинных швов и валидацию демонстратора.
Для конструкторов лопастей и инженеров по композитным процессам, оценивающих сборку со сварными соединениями, первый шаг — сравнить источники тепла с геометрией ваших швов и системой матрицы. Посмотрите наши продукты из углеродного волокна и материалы, совместимые с термопластиками, или свяжитесь с нашей инженерной командой, чтобы обсудить сварочные испытания и материальную поддержку программ термопластичных лопастей.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.

Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.

Углеродное волокно дроны рука
Точно формованная углеродное волокно рука дрона сочетает однонаправленное волокно для жесткости и ткатые слои для торсионной прочности.Разработан для FPV, фотосъемки и промышленных платформ беспилотников.Каждая рука обработана ЧПУ по точным спецификациям.

Чехол для планшета из углеволокна - Сверхлегкий защитный корпус
Легкий защитный чехол для планшетов из формованного препрега T700 3K.