
Сертификация лопасти ветротурбины, изготовленной из нового материала или по новому производственному процессу, зависит от доказательств, которым доверяет сертификационный орган, — и большая часть таких доказательств начинается с образцов. Образец — это небольшой стандартизированный испытате
Введение
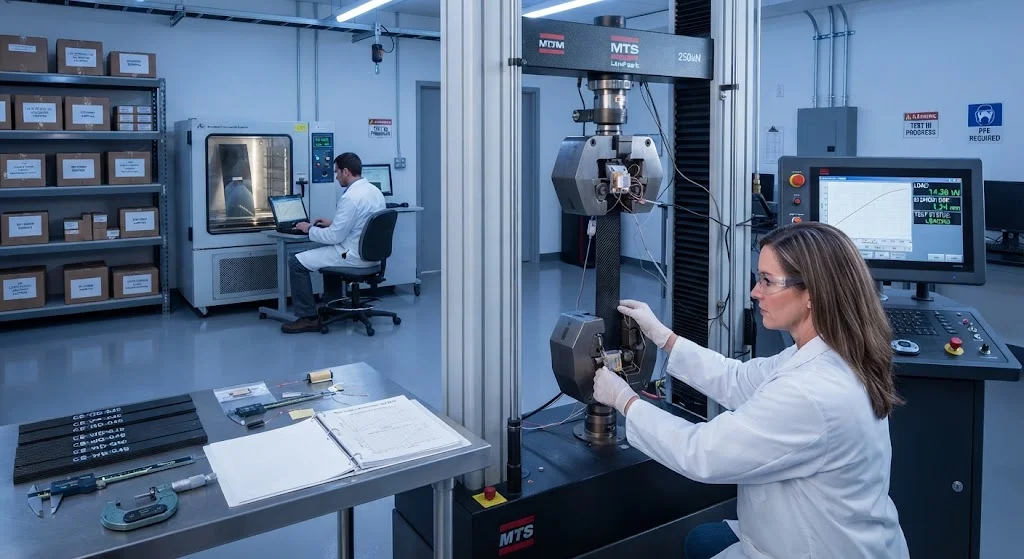
Сертификация лопасти ветротурбины, изготовленной из нового материала или по новому производственному процессу, зависит от доказательств, которым доверяет сертификационный орган, — и большая часть таких доказательств начинается с образцов. Образец — это небольшой стандартизированный испытательный купон, изготовленный из того же материала и по тому же процессу, что и серийная деталь. Систематическое испытание образцов формирует допускаемые значения материалов, подтверждает, что процесс даёт воспроизводимые свойства, и подкрепляет проектные запасы, выдерживающие сертификационную проверку. Подход Thermo-Blade-Spine к технологии лопастей — актуальный пример: вместо опоры только на полноразмерные прототипы программа строит сертификационный кейс на матрице данных уровня образцов ещё до того, как любая лопасть покинет завод.
В этой статье объясняется, почему испытания образцов — основа сертификации лопастей, как из данных образцов вычисляются допускаемые значения материалов и как матрица валидации технологий превращает новый процесс из лабораторной диковины в сертифицируемый метод производства. В центре внимания — рабочий процесс и статистика — «как сертификация реально делается» — а не свойства какой-либо отдельной марки волокна.
Что охватывают испытания образцов
Образцы существуют, чтобы ответить на три вопроса для любой новой технологии лопастей: соответствует ли материал спецификации, даёт ли процесс однородные детали и выдерживают ли проектные значения, используемые в структурном анализе, реальные нагрузки. Каждый вопрос соответствует семейству испытаний:
- Квалификация материала: Образцы из пластин, изготовленных в заданных условиях, подтверждают свойства волокна, смолы и ламината против спецификации материала.
- Квалификация процесса: Образцы из пластин, произведённых в ходе нескольких производственных запусков, на разных оснастках и сменах, подтверждают, что процесс даёт статистически эквивалентные свойства.
- Генерация проектных данных: Испытания образцов на растяжение, сжатие, сдвиг и толерантность к повреждениям дают допускаемые значения для конечно-элементных моделей и проверок сертификационных запасов.
Одна и та же геометрия образца служит всем трём целям — разница в матрице испытаний, количестве партий и статистической обработке результатов. Тонкий плоский образец ламината стоит малую долю испытаний структурного субкомпонента и совсем небольшую долю полноразмерного испытания лопасти — именно поэтому сертификационные программы так сильно опираются на образцы.
Допускаемые значения материалов и статистика A/B-базиса
Допускаемые значения материалов — статистически выведенные значения свойств, которые проектировщик может использовать с заданным уровнем уверенности. В аэрокосмической отрасли и всё чаще в сертификации лопастей они следуют подходу базисных значений, закреплённому в CMH-17 (ранее MIL-HDBK-17): значение B-базиса — это порог, ниже которого ожидается 90 процентов совокупности с 95-процентной уверенностью, а значение A-базиса — соответствующий порог при 99-процентной надёжности с 95-процентной уверенностью. Практика лопастей обычно работает с характеристическими значениями, полученными из испытаний образцов в рамках таких стандартов, как IEC 61400-5 и DNV-ST-0376.
Статистика важна, потому что она превращает разрозненные данные образцов в инженерную гарантию. Типичная квалификация даёт допускаемые значения из минимального числа партий и образцов на партию: часто три-пять партий с не менее чем восемью-двенадцатью валидными образцами на каждое условие испытания. Изменчивость между партиями — обусловленная партией волокна, партией смолы, циклом отверждения и условиями окружающей среды — улавливается анализом, поэтому допускаемое значение отражает реальный производственный диапазон, а не идеализированный лабораторный образец. Когда новый процесс лопастей обещает более высокие характеристики, именно допускаемые значения из образцов, а не данные брошюр, определяют, существуют ли обещанные запасы на самом деле.
Стандартные испытания образцов для ламинатов лопастей
| Испытание | Стандартный метод | Получаемое свойство | Применение в сертификации |
|---|---|---|---|
| Растяжение в плоскости | ISO 527-4 / ASTM D3039 | Модуль Юнга, прочность на растяжение | Допускаемые значения для обшивок и силовых поясов лопастей |
| Сжатие в плоскости | ASTM D6641 / D3410 | Прочность и модуль на сжатие | Потеря устойчивости и сжатие-доминирующие случаи |
| Сдвиг в плоскости | ISO 14129 / ASTM D3518 | Модуль и прочность на сдвиг | Сдвиг стенки и крутильные пути нагрузки |
| Растяжение/сжатие с отверстием | ASTM D5766 / D6484 | Допускаемые значения с вырезом | Концентрация напряжений у болтовых отверстий |
| Сжатие после удара | ASTM D7136 / D7137 | Остаточная прочность после повреждения | Толерантность к повреждениям и интервалы инспекций |
| Межслойный сдвиг | ASTM D2344 | Кажущаяся межслойная прочность | Контроль качества ламината и скрининг |
Таблица — ядро матрицы испытаний образцов для материалов лопастей. Не каждая сертификация лопасти выполняет все испытания на каждой материальной системе; матрица подстраивается под нагрузки, режимы отказа и новизну квалифицируемого процесса. Важно, чтобы выбранная матрица покрывала каждое несущее свойство, заявленное в проекте, при каждом условии окружающей среды — сухом, влажном, горячем и холодном, — поскольку допускаемые значения существенно снижаются при влагопоглощении и повышенной температуре.
Матрица валидации технологий для новых процессов
Матрица валидации технологий структурирует испытания образцов так, чтобы новый процесс завоёвывал право этап за этапом. Программа Thermo-Blade-Spine показательна: новая архитектура лопасти проходит от скрининговых образцов материалов, через фазу разработки процесса, где пластины образцов изготавливаются на оснастке, репрезентативной для серийного производства, к фазе проектных данных, где формируются полные допускаемые значения и экологические понижающие коэффициенты, и наконец к ограниченной полноразмерной валидации, подтверждающей, что запасы из образцов сохраняются на реальной лопасти. Каждый этап — ворота: проектные данные не выпускаются с этапа, пока его образцы не удовлетворят критериям приёмки.
Эта структура замыкает цикл между материалами и геометрией. Данные образцов доказывают, что процесс может построить материал; полноразмерные испытания затем доказывают, что геометрия правильно использует материал. Если полноразмерное испытание лопасти выявляет недостаток, матрица валидации точно определяет, какое свойство образца и какой шаг процесса его вызвали, вместо вынужденного дорогостоящего слепого повторного испытания. Эта прослеживаемость — практическая причина, по которой сертификационные органы принимают программы с высокой плотностью образцов: каждое число в структурной модели можно проследить до задокументированного испытания.
Построение сертификационно-готовой программы образцов
- Опираться на признанный стандарт: Выбрать IEC 61400-5, DNV-ST-0376 или соответствующее руководство GL в качестве рамки до генерации любых данных.
- Определить партии и выборку на раннем этапе: Минимальное число партий и количество образцов на партию должны быть зафиксированы заранее, чтобы статистика была валидна в конце.
- Охватить условия окружающей среды: Испытывать сухое, насыщенное и термически экстремальное состояния; экологические понижающие коэффициенты часто определяют итоговые проектные запасы.
- Использовать репрезентативные пластины: Образцы из пластин прототипного качества вводят в заблуждение; пластины должны поступать из фактического производственного процесса и оснастки.
- Документировать каждый параметр процесса: Цикл отверждения, вакуумный мешок, партия смолы и партия волокна должны фиксироваться для каждой пластины, чтобы допускаемые значения несли происхождение.
- Этапировать ворота: Выпускать проектные данные только после того, как каждый этап валидации выполнил свои критерии приёмки, и прослеживать каждый полноразмерный результат до его корней в образцах.
Часто задаваемые вопросы
Почему образцы считаются достоверным доказательством для сертификации, а не полноразмерные испытания?
Потому что образцы изолируют переменные. Полноразмерное испытание лопасти смешивает поведение материала, геометрию, производственные дефекты и условия нагружения в один результат; при отказе причина неоднозначна. Испытание образца контролирует все переменные, кроме измеряемой, поэтому отказ можно проследить до конкретного свойства и шага процесса. Образцы также дают статистическую глубину: десятки образцов из нескольких партий количественно оценивают изменчивость, которую не могут дать несколько полноразмерных испытаний. Поэтому сертификационные органы рассматривают сильную матрицу образцов как основу, а полноразмерные испытания — как подтверждение того, что запасы, выведенные из образцов, реальны в производственном масштабе.
В чём разница между допускаемыми значениями A- и B-базиса и какой из них использовать в программе лопастей?
Базисное значение определяет уровень надёжности допускаемого значения. Значение B-базиса — порог, ниже которого ожидается попадание 90 процентов совокупности материала, с 95-процентной уверенностью; значение A-базиса — эквивалентный порог при 99-процентной надёжности с той же уверенностью. Допускаемые значения A-базиса поэтому ниже и консервативнее, и они обычно требуются для нерезервированных конструкций с единым путём нагрузки, где отказ катастрофичен. Практика лопастей обычно использует характеристические значения, выведенные по IEC 61400-5 и DNV-ST-0376, а не аэрокосмический A/B-каркас, но статистическая логика та же — и для критических компонентов с единым путём нагрузки в архитектуре лопасти консервативные базисные значения — безопасный выбор.
Сколько образцов нужно новому материалу или процессу лопасти для сертификации?
Единого числа нет; требование масштабируется с новизной технологии и критичностью свойств. Распространённая структура квалификации материала использует не менее трёх-пяти производственных партий с восемью-двенадцатью валидными образцами на партию на каждое условие испытания, охватывая испытания на растяжение, сжатие, сдвиг и толерантность к повреждениям в нескольких условиях окружающей среды. Полная матрица для нового процесса может насчитывать сотни образцов до выпуска проектных данных. Руководящий принцип — статистическая валидность: достаточно партий и образцов, чтобы продемонстрировать, что изменчивость между партиями понята и что рекомендуемые запасы действительно существуют.
Заключение
Систематические испытания образцов — это то, что превращает перспективную технологию лопастей в сертифицируемую. Данные образцов формируют допускаемые значения, на которые опираются структурные модели, подтверждают, что новые процессы дают повторяемые детали, и обеспечивают прослеживаемость, требуемую сертификационными органами. Этапированная через матрицу валидации технологий, программа испытаний образцов позволяет доказать запасы инкрементально и дёшево, оставляя полноразмерные испытания для финального подтверждения. Для производителей лопастей и покупателей материалов сила программы образцов — а не маркетинговые данные — является реальным предиктором того, дойдёт ли новая технология до сертификации.
Командам, разрабатывающим новые структуры и процессы лопастей, мы предлагаем ознакомиться с нашей продукцией из углеволокна для силовых поясов лопастей и структурных ламинатов, или связаться с нашей инженерной командой для обсуждения программ испытаний образцов, квалификации материалов и поставки документированного, прослеживаемого углеволокна для ваших сертификационных работ.
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.

Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.