
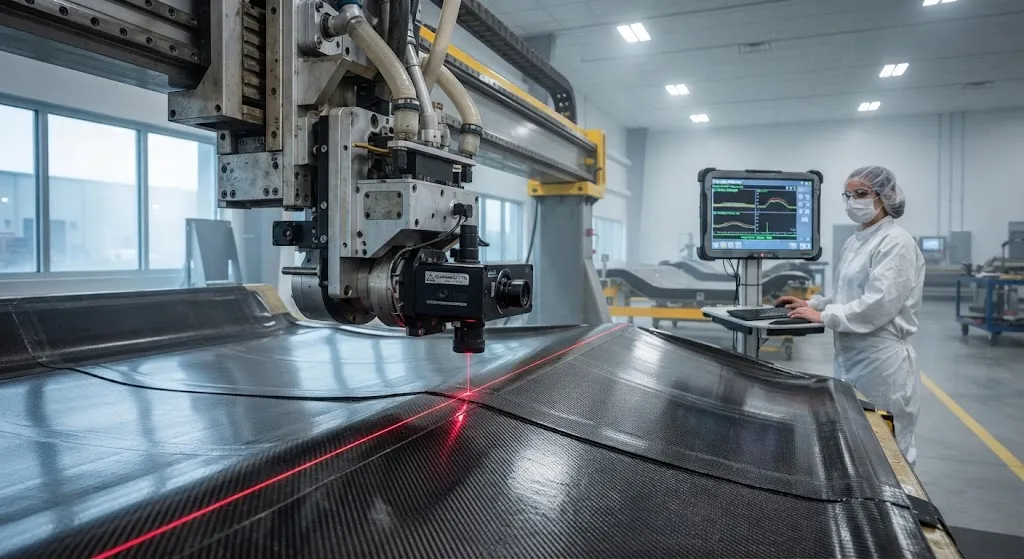
Автоматизированная выкладка стала основой производства крупных композитных конструкций — от крыльев бизнес-джетов до корпусов ракетных двигателей и лонжеронов лопастей ветротурбин. Современный портальный станок AFP может укладывать углеродные жгуты со скоростью сотни метров в минуту, размещ
Введение
Автоматизированная выкладка стала основой производства крупных композитных конструкций — от крыльев бизнес-джетов до корпусов ракетных двигателей и лонжеронов лопастей ветротурбин. Современный портальный станок AFP может укладывать углеродные жгуты со скоростью сотни метров в минуту, размещая узкие полосы препрега с роботизированной точностью на поверхностях оснастки, с которыми невозможно было бы работать вручную. Однако выкладочная головка — лишь половина истории производительности. Вторая половина — это верификация: подтверждение того, что каждый жгут лег точно на свое место, а зазоры, наложения и допуски по кромкам находятся в пределах спецификации. Когда проверка выполняется после выкладки, возникающий цикл «контроль-переделка» становится крупнейшим потребителем машинного времени во многих производственных ячейках.
Отраслевые исследования производства AFP неизменно относят около 60% времени простоя оборудования к циклам контроля и переделки, а не к самому процессу выкладки. Ответом отрасли стало изменение архитектуры контроля: вместо офлайн-сканирования отвержденных деталей производители устанавливают лазерные линейные сканеры непосредственно на выкладочную головку и измеряют поверхность ламината в процессе укладки. В этой статье рассматривается, почему контроль и переделка доминируют в простое AFP, как работает встроенный лазерный линейный контроль, какие данные он выдает и какие решения по интеграции определяют, окупится ли технология на портальном станке или роботе.
Почему контроль и переделка доминируют в простое AFP
Простой AFP распадается на привычный набор категорий, но их относительный вес часто удивляет новых пользователей технологии. Обслуживание станка, обращение с материалами и программирование важны, однако крупнейший блок — это цикл, работающий после укладки курса: офлайн-контроль, маркировка дефектов и ручная или автоматическая переделка. В таблице ниже представлено типичное распределение в аэрокосмических ячейках AFP:
| Категория простоя | Доля от общего простоя | Типичная причина | Путь сокращения |
|---|---|---|---|
| Контроль и переделка | 55-65% | Офлайн-сканирование, разбор дефектов, ручной ремонт | Встроенный линейный сканер с замкнутым контуром |
| Обращение с материалами | 15-20% | Смена шпулярников, сращивание жгутов, сроки препрега | Резервные шпулярники, автоматическое сращивание |
| Станок и обслуживание | 10-15% | Очистка головки, перекалибровка датчика | Предиктивное обслуживание, самоочищающаяся оптика |
| Программирование и симуляция | 5-10% | Пробные прогоны траекторий, офлайн-проверка | Выпуск траекторий на основе симуляции |
Цикл «контроль-переделка» дорог по трем накладывающимся причинам. Во-первых, дефекты, обнаруженные после завершения курса, часто требуют остановки станка, приостановки процесса, а иногда и повторной укладки целого участка. Во-вторых, офлайн-методы контроля, такие как сканирование структурированным светом или тепловизионные камеры, требуют отдельного оборудования, отдельной площади и выделенных операторов. В-третьих, когда дефекты обнаруживаются только после отверждения, один пропущенный зазор может вынудить переделать деталь, на которую уже затрачены часы выкладки и времени в печи. Перенос измерения в цикл выкладки одновременно устраняет все три источника затрат.
Как работает встроенный лазерный линейный сканер
Лазерный линейный сканер проецирует узкую линию света на поверхность ламината и использует камеру для записи деформации этой линии в поле зрения. По искажению линии датчик реконструирует профиль высоты поверхности за один проход со скоростью от сотен до тысяч профилей в секунду. Установленный на головке AFP рядом с прикаточным роликом, сканер непрерывно наблюдает ленту жгутов сразу после укладки, прежде чем следующий курс закроет ее. Получаемый поток данных дает системе управления прямое измерение трех величин, определяющих качество ламината:
- Ширина зазора: расстояние между соседними жгутами в курсе, обычно удерживаемое ниже 1-3 мм для аэрокосмических ламинатов, где увеличенные зазоры становятся карманами смолы или слабыми местами конструкции.
- Наложение: участок двойного покрытия, где кромка жгута пересекает соседний жгут, создавая локальное утолщение и волнистость волокон, снижающие прочность при сжатии.
- Точка укладки и положение кромки: точное положение начала и конца каждого жгута, позволяющее проверить соответствие углов укладки и границ слоя запрограммированной траектории.
Физика измерения важна не меньше оптики. Лазерный линейный контроль — это геометрическое измерение: он считывает профиль поверхности независимо от температуры материала, коэффициента излучения или состояния отверждения, что делает его дополнением к тепловизионному контролю, а не заменой. Тепловизионные камеры выявляют температурные аномалии, которые могут указывать на инородные тела, влагу или неисправности нагревателей; линейный сканер измеряет геометрию. Полноценная система внутрипроцессного контроля объединяет оба канала: сканер ведет геометрические коррекции, а тепловой канал контролирует состояние процесса.
Замкнутый контур: от измерения к коррекции
Ценность встроенного контроля проявляется только тогда, когда измерение используется, а не просто записывается. В простейшей конфигурации система в реальном времени сигнализирует о событиях, выходящих за допуски, и останавливает головку, чтобы вмешался оператор. В конфигурации с замкнутым контуром система управления корректирует параметры выкладки в том же слое: модулируется усилие прикатки для закрытия обнаруженного зазора, корректируется скорость головки на радиусах разворота или перепланируется траектория следующего курса для компенсации накопленной ошибки. В таблице ниже сравниваются основные уровни внедрения:
| Уровень внедрения | Использование данных | Типичное влияние на стоимость датчика | Основное преимущество |
|---|---|---|---|
| Запись и маркировка | Журнал дефектов с координатами для офлайн-анализа | Низкое | Единообразная документация дефектов, прослеживаемость |
| Остановка и вмешательство | Мгновенная сигнализация, остановка головки в месте дефекта | Низкое-среднее | Предотвращение распространения дефекта в следующие слои |
| Адаптивное управление процессом | Коррекция прикатки, скорости и траектории в слое | Среднее | Снижение образования дефектов в источнике |
| Полный замкнутый контур | Коррекции применяются между курсами и слоями | Высокое | Наименьшая переделка, наибольший выход с первого раза |
Порог для замыкания контура — скорость датчика и задержка. Выкладочная головка AFP движется достаточно быстро, поэтому линейный сканер должен поддерживать измерение на полной скорости выкладки, не замедляя станок; иначе контроль снова становится узким местом, просто перенесенным с офлайн-этапа на онлайн. Современные сканеры достигают этого, обрабатывая профили на самом датчике и передавая контроллеру только данные об исключениях, что сохраняет легким канал данных даже на многожгутовых головках с десятками жгутов в ленте.
Вопросы интеграции и валидации
Модернизация существующей головки AFP встроенным линейным сканером технически проста, но требует внимания к трем областям. Первая — калибровка: сканер должен быть привязан к координатной системе головки, чтобы измеренная геометрия отображалась на позицию станка с точностью до долей миллиметра. Вторая — защита окружающей среды, поскольку ячейки AFP — это пыльные среды, богатые смолой, и оптические поверхности нуждаются в продувке воздухом и плановой очистке для сохранения точности. Третья — валидация процесса: корреляция между встроенными геометрическими данными и конечным качеством детали должна быть доказана статистически, обычно через спланированный эксперимент, сопоставляющий измеренные зазоры и наложения с результатами ультразвукового контроля отвержденных изделий.
Для производителей, оценивающих технологию, экономический расчет строится на повышении выхода с первого раза, а не только на скорости контроля. Ячейка, производящая аэрокосмические обшивки, может тратить 60% доступного времени на контроль и переделку; перенос части этой деятельности в цикл выкладки превращает скрытую мощность в продуктивное время укладки. Те же данные поддерживают требования цифрового потока данных: каждый метр уложенного жгута сопровождается геометрической записью, что поддерживает прослеживаемость материалов и планирование неразрушающего контроля. По мере перехода станков AFP к высокопроизводительному серийному производству в ветроэнергетике, автомобилестроении и хранении водорода встроенный контроль становится стандартным ожиданием, а не опцией премиум-класса.
Часто задаваемые вопросы
Чем лазерный линейный сканер отличается от сканера структурированного света для контроля AFP?
Лазерный линейный сканер проецирует одну линию и реконструирует профиль высоты по ее искажению, непрерывно захватывая профили по мере движения головки и измеряя на полной скорости выкладки. Сканер структурированного света проецирует рисунок на большую область и захватывает плотный трехмерный снимок, что отлично подходит для офлайн-оцифровки деталей, но менее пригодно для измерения на ходу, поскольку обычно требует паузы детали или головки. Для встроенного управления AFP решающими преимуществами являются скорость линейного сканера и компактный формат крепления на головке; системы структурированного света остаются ценными для проверки после выкладки и после отверждения.
Какие дефекты может выявить встроенный лазерный контроль?
Встроенный лазерный линейный контроль надежно выявляет геометрические дефекты: зазоры между жгутами, наложения, смещения точек укладки, смещения кромок и выраженную поверхностную волнистость. Он напрямую измеряет профиль поверхности, поэтому виден любой признак, изменяющий локальную высоту ленты жгутов. Он не выявляет подповерхностную пористость, пустоты или волнистость волокон, скрытую под поверхностью, для которых требуются ультразвуковые или термографические методы. Именно поэтому производственные ячейки сочетают линейный сканер с тепловизионным контролем и оставляют ультразвуковой контроль для отвержденной детали.
Можно ли модернизировать существующий станок AFP встроенным контролем?
Да. Большинство выкладочных головок AFP могут разместить линейный сканер рядом с прикаточным роликом, при этом основная инженерная работа — механическое крепление, координатная калибровка и интеграция с контроллером станка. Сканер не может исправить дефекты, уже закрытые последующими курсами, но может отметить их для планирования переделки, что все равно снижает последствия позднего обнаружения. Модернизация обычно требует меньше капитала, чем покупка нового станка, и является распространенным первым шагом для производителей, переходящих от офлайн-контроля к внутрипроцессному.
Заключение
Контроль и переделка составляют крупнейшую долю времени простоя AFP, часто около 60%, и путь к возврату этой мощности лежит через измерение, выполняемое во время выкладки, а не после нее. Встроенный лазерный линейный контроль обеспечивает поток геометрических данных — зазоры, наложения, позиции укладки жгутов — необходимый для замыкания контура процесса, снижения образования дефектов в источнике и создания цифровой записи каждого слоя. Технология проверена на аэрокосмических производственных площадках и распространяется на ветроэнергетику, аэрокосмические каналы и производство сосудов давления по мере роста темпов внедрения AFP в этих отраслях.
YongXian поставляет углеродные жгуты, ткани и препреги, предназначенные для процессов автоматизированной выкладки. Ознакомьтесь с нашим ассортиментом углеродного волокна для материалов, совместимых с AFP, или свяжитесь с нашей инженерной командой, чтобы обсудить выбор материалов и технологическую поддержку для вашей ячейки автоматизированной выкладки.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.
Углеродное волокно плиты - высокоглянцевый декоративный
Высокоглянцевая декоративная плитка из углеволокна с зеркалообразной поверхностью.Глянцевое покрытие улучшает видимую 3K ткань, создавая премиальную эстетику для потребительских приложений.Легкий, но жесткий, доступный в тонких калибрах для легкой резки и формирования.
Углеродная трубка для роботизированной руки - Высокожесткая легкая замена
Трубки из углеродного волокна для звеньев роботизированных рук, заменяющие сталь или алюминий в коллаборативных роботах (коботах) и промышленных манипуляторах.

Ремешок из углеволокна - 20мм/22мм с быстросъемом
Премиальный ремешок из углеволокна с быстросъемными пружинными стержнями.