
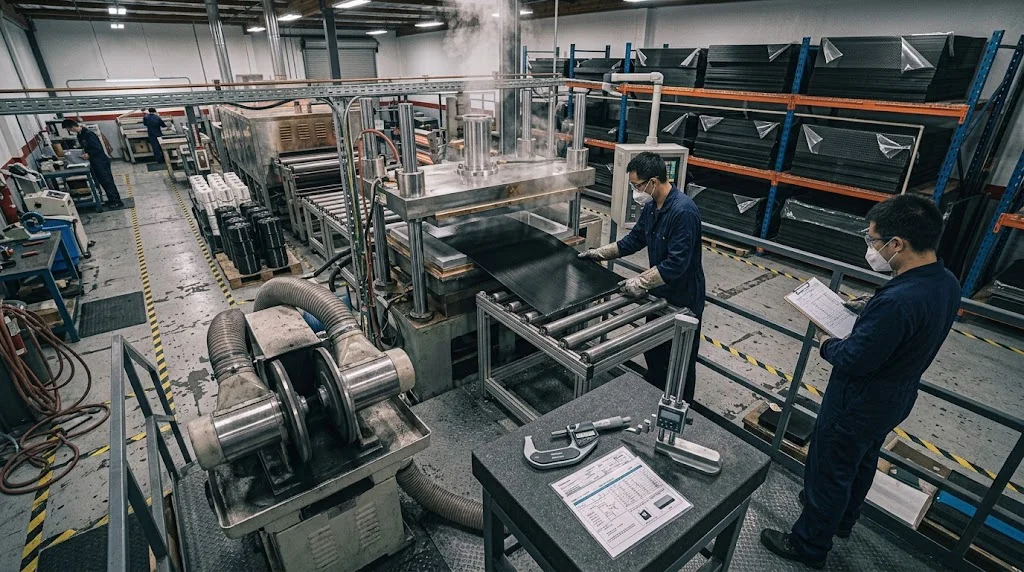
Производство углеволоконного листа (carbon fiber sheet manufacturing process) если смотреть на одни лишь цифры, выглядит просто — ткань вошла, ровная черная плита вышла, — но каждый параметр, который вы реально используете (допуск по толщине, пористость, плоскостность, стеклянный переход), решается
Введение
Производство углеволоконного листа (carbon fiber sheet manufacturing process) если смотреть на одни лишь цифры, выглядит просто — ткань вошла, ровная черная плита вышла, — но каждый параметр, который вы реально используете (допуск по толщине, пористость, плоскостность, стеклянный переход), решается на пяти контролируемых стадиях, и у каждой есть режим отказа, который не спрячет полировка. Промышленный лист — не «спрессованный углерод», а инженерный ламинат с прослеживаемыми отверждением и отделкой по партиям.
Статья разбирает процесс в заводском масштабе: как препрег и сухая ткань питают укладку, как выбор материала задает механический пол для углеволоконной плиты (carbon fiber plate manufacturing), чем отличаются пресс и автоклав, когда лист делают серийно (how to make carbon fiber sheet), и как шлифовка, контроль и раскрой превращают отвержденную заготовку в плиту, которую обрабатывают с допуском ±0.1 мм.
Заводской цикл производства углеволоконного листа
Линия работает стадиями, и числа каждой стадии позже проявляются как характеристики. Типовая партия эпоксидной плиты — 300-1000 штук.
| Стадия | Оборудование | Ключевой параметр | Типичное значение |
|---|---|---|---|
| Подготовка материала | Холодильник, раскройный стол | Содержание смолы, число слоев | Препрег 35-45% по массе; 8-24 слоя |
| Укладка | Автоматическая укладка или ручной пост | Схема ориентации | Сбалансированный 0/90, ±45 при необходимости |
| Промежуточное уплотнение | Валик, вакуумный стек | Уплотнение до отверждения | 0.08-0.095 МПа, каждые 3-4 слоя |
| Отверждение | Горячий пресс или автоклав | Пиковая температура, давление | 120-135 °C, 0.4-0.7 МПа |
| Шлифовка в размер | Двухдисковый шлифовальный станок | Допуск по толщине | ±0.05-0.1 мм на плите 2-10 мм |
| Контроль | С-скан, УЗК, контроль плоскостности | Пористость, расслоение | Пористость <2%; дефекты >6 мм не пропускаются |
Пропущенный пункт возвращается позже: слабое уплотнение дает складки под шлифовальным кругом, недостаток давления при отверждении — пористость, которую не заделает краска, а спешный контроль отпускает расслоение, растущее в эксплуатации.
Производство углеволоконной плиты: материал и раскладка
Механический пол плиты задается до любого нагрева. Выбор ткани, смолы и схемы ориентации вместе решают жесткость, ударную стойкость и обрабатываемость.
- Ткань: саржа 3K массой 200-300 г/м² — стандартная лицевая материаль: обтекает легкие контуры, рисунок привычен для видимых деталей; полотняное переплетение и UD-слои идут туда, где жесткость на килограмм важнее вида.
- Смола: упрочненный эпоксид со Tg 120-180 °C по условиям работы; листы для автомобильных применений берут верхний край, потому что темная плита в летнем салоне прогревается до 80-90 °C.
- Ориентация: сбалансированный 0/90 для плитной жесткости; слои ±45° на поверхности противодействуют кручению и улучшают стабильность кромки после шлифовки.
- Околоформовой раскрой: минимальные припуски экономят время шлифовки, но требуют точных файлов раскроя; полный припуск прощает больше и типичен для первых изделий.
Спросите любого производителя, как сделать конструкционный лист, — ответ начнется здесь: пористость и объемная доля волокна (обычно 55-60%) фиксируются на подготовке, а не «отверждаются» в прессе.
Режимы отверждения: пресс или автоклав
Серийный лист выходят на двух платформах, и выбор — это давление, цикл и капитал, а не лозунги о качестве.
- Горячий пресс: сопряженные плиты при 0.4-0.7 МПа и 120-135 °C дают короткий цикл (60-120 минут) и отличный контроль толщины, потому что форма задает размер; плиты примерно до 12 мм — типовой случай, припуск под шлифовку закладывают в зазор пресс-формы.
- Автоклав: давление воздуха 0.4-1.0 МПа над ламинатом в мешке берет крупные панели и сложные формы на одном активе; цикл 2-5 часов, а плоскостность больше зависит от кальки, чем от автоклава.
- Отверждение без автоклава: допустимо для некритичных панелей при 0.08-0.1 МПа, но ожидайте пористость 2-5% и разброс толщины, если только препрег не создан под OOA — поэтому дешевый вакуумный лист живет в витринных изделиях.
Объем решает экономику: пресс-линия амортизирует оснастку на тысячах плит, а автоклав оправдан, когда одна камера в тот же день печет листы, обтекатели и сэндвич-панели.
Отделка: шлифовка, контроль и раскрой в размер
Отвержденная заготовка становится продуктом у шлифовального станка и на контрольном посту. Двухдисковая шлифовка снимает смолообогащенную поверхность, выводит плиту в номинал и часто по обеим сторонам; глубина съема с одной стороны (типично 0.2-0.5 мм) закладывается в раскладку, иначе доля волокна на поверхности падает и на полировке появляются разводы. Далее — УЗ-контроль пор и расслоений, замер плоскостности по диагоналям, обрезка кромок по чертежу и защитная пленка, чтобы отделка доехала до клиента. ЧПУ-раскрой в размер замыкает цепочку: расклад деталей на листе — там заказчик ощущает работу процесса, потому что ровная плита в допуске выходит из машины с кромками, требующими лишь легкой зачистки.
Отдельно про хранение готового листа: даже идеально выпущенная плита может испортиться на складе, если нарушены правила упаковки. Листы складируют в плоских стопках не выше 1.5 м на ровной площадке, между плитами — прокладочная бумага или картон, чтобы не собиралася влага, а лицевая сторона закрыта защитной пленкой до самой сборки у клиента. Каждая партия получает бирку с номером раскладки, датой отверждения и результатом УЗ-контроля: именно эта бирка, а не фотография глянцевой поверхности, отличает производство углеволоконного листа от торговой точки, перепродающей непонятный материал.
Часто задаваемые вопросы
Какой допуск по толщине дает производство углеволоконного листа?
Шлифованная конструкционная плита обычно держит ±0.05-0.1 мм на толщинах 2-10 мм, плоскостность 0.2-0.5 мм на метр в зависимости от раскладки и снятия напряжений. Без шлифовки допуск шире, часто ±0.3 мм, потому что усадка при отверждении по форме неравномерна.
Сколько длится один цикл отверждения в производстве?
На горячем прессе 60-120 минут с нагревом и охлаждением под давлением; автоклавные циклы толстых стопок — 2-5 часов плюс укладка в мешок. Многоступенчатые режимы с дожигом добавляют час, но поднимают рабочий Tg.
Сделает ли производитель лист по моему чертежу и допуску?
Да, в разумных пределах: укажите толщину, допуск, плоскостность, Tg смолы и годовой объем; первые изделия добавляют время оснастки. Если плита идет под дальнейшую обработку, спросите в смете припуск под шлифовку — часто именно он решает, выйдет плита чистой или поведет на последнем резе.
Заключение
Производство углеволоконного листа — цепочка контролируемых стадий: подготовка материала, укладка, уплотнение, отверждение под давлением, шлифовка и контроль; числа либо записывают, либо они возвращаются браком. Оценивая плиту, оценивайте процесс за ней: задокументированную раскладку, пористость в сертификате и допуск, взятый на шлифовальном станке, а не обещанный на воротах.
YongXian ведет выпуск эпоксидных листов по этим правилам и поставляет шлифованные углеволоконные плиты и листы стандартных и нестандартных размеров с раскроем в размер для серийных программ. Посмотрите ассортимент углеволоконных листов или свяжитесь с инженерной командой, указав толщину, допуск и объем.
Входит в раздел
Похожие статьи
- Как гнуть углепруток: термоформовка, холодные проходы и заводские кривые
- Как гнуть углеволоконную трубу без трещин: от холодной гибки до нагрева
- Как сделать углеволоконную плиту в мелких партиях
- Как сделать углеволоконную трубу: намотка и намотка препрега (filament winding vs roll wrapping)
- Производство углеволоконной плиты: от раскладки до готовой панели
- Как производится углеволокно: от прекурсора до композита
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.