
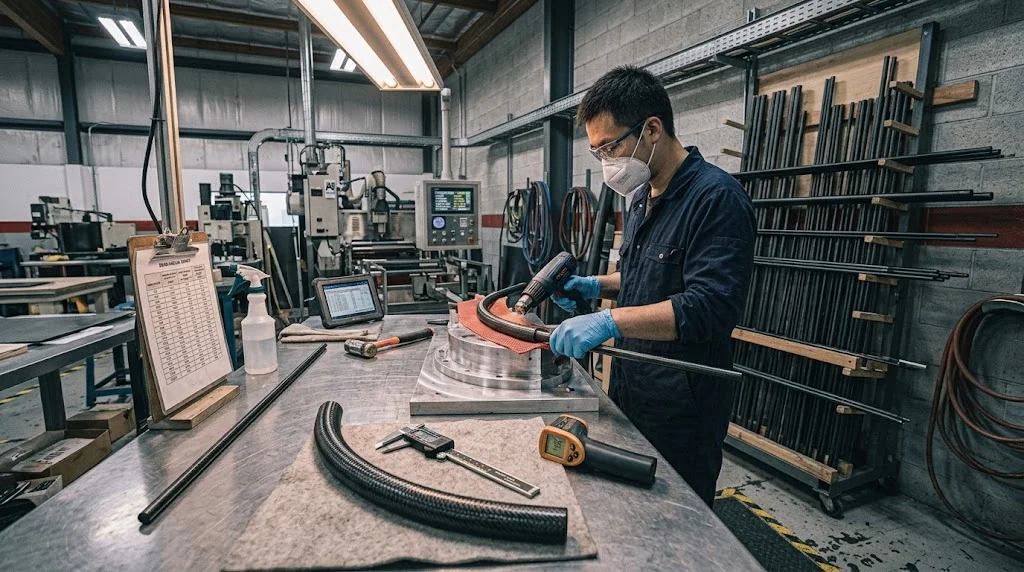
Понимание того, как гнуть углеволоконный пруток (how to bend carbon fiber rod), важно потому, что сплошной или пултрузионный пруток отказывает иначе, чем труба, и отказ внезапный. У отверждённого термореактивного прутка волокна идут прямо по оси; при изгибе внешняя часть идёт на растяжение, внутренн
Введение
Понимание того, как гнуть углеволоконный пруток (how to bend carbon fiber rod), важно потому, что сплошной или пултрузионный пруток отказывает иначе, чем труба, и отказ внезапный. У отверждённого термореактивного прутка волокна идут прямо по оси; при изгибе внешняя часть идёт на растяжение, внутренняя на сжатие, и когда поверхностная деформация превышает то, что удерживает эпоксид, появляется белая полоса напряжения, а следующее усилие ломает пруток или открывает расслоение, которое вы найдёте через несколько месяцев. Поверхностная деформация изгиба пропорциональна диаметру, делённому на двойной радиус, а эпоксид теряет целостность около 2 процентов деформации: пруток 10 мм, согнутый холодом радиусом меньше 250 мм, уже за чертой.
Материал разбирает два метода, реально работающих с термореактивным прутком, холодную технику, допустимую только на малых диаметрах, что меняется при термопластичной матрице вместо эпоксида и когда честнее заказать углепруток с изгибом (carbon fiber custom rod) на заводе, чем силить его на верстаке.
Почему углепруток гнётся труднее трубы
Труба держит большую часть материала далеко от нейтральной оси, поэтому гнётся легко и мнётся предсказуемо. Сплошной пруток заполнен материалом до центра, его момент сопротивления при том же наружном диаметре куда выше, и сопротивление изгибу куда сильнее; реакция на оправке может в разы превышать усилие для той же трубы. Пултрузия ухудшает картину: почти все волокна идут под 0 градусов, почти без косослойных слоёв, поэтому поперечная податливость мала, пруток отпружинивает на 0,5-1 градус и раньше показывает побеление, чем намотанный пруток того же размера. Намотанный пруток с небольшой долей слоёв плюс-минус 45 градусов гнётся охотнее и переживает больше проходов. Практический вывод: холодная формовка иногда допустима на тонком намотанном прутке, почти никогда на пултрузии толще 6 мм, а термоформовка — режим по умолчанию для любого термореактивного прутка с малым радиусом.
| Тип прутка | Матрица | Рабочий метод | Практический минимум радиуса | Главный риск |
|---|---|---|---|---|
| Пултрузия, 3-6 мм | эпоксид или полиэфир | многопроходная холодная с опорой | около 20-25 диаметров | отпружинивание, побеление |
| Пултрузия, толще 6 мм | термореактивная | ручную формовку не рекомендуется | заказать формованный изгиб | обрыв без предупреждения |
| Намотанный пруток | эпоксид | холод на щедром радиусе или форма завода | 15-20 диаметров холодом | расслоение при перегрузе |
| Термопластичный (PP, PA) | термопласт | термоформовка по оправленной оправке | 6-10 диаметров | перегрев, опаление |
Кратность радиуса даётся к диаметру: пруток 10 мм при 20x — радиус центра 200 мм. Всё плотнее на термореактивном прутке считайте заводской операцией.
Как гнуть углеволоконный пруток нагревом: по шагам
Термоформовка работает, когда матрица размягчается и позволяет волокнам скользить вместо нагружения. Сначала определите смолу: дешёвая велосипедная палка обычно полипропилен и размягчается около 170 градусов, инженерный нейлон ближе к 210, а отверждённый эпоксид просто обуглится, не согнувшись, поэтому термоформовка эпоксидного прутка в мастерской не работает.
- Оправьте оправку: оберните формовочную оправку или сам пруток тонким силиконом или резиной, чтобы поверхность не вмялась и не поцарапалась; для внутренней опоры полого термопластичного прутка используйте плотную силиконовую втулку.
- Грейте зону равномерно: вращайте пруток перед термофеном или в конвекционной печи, добиваясь мягкой зоны длиной в 3-4 дуги изгиба; одна горячая точка опаливает поверхность раньше, чем размягчит сердцевину.
- Медленно обтягивайте по шаблону: тяните вокруг радиусной оправки со скоростью примерно 10-20 градусов в секунду; именно скорость даёт складки на внутренней стороне термопластика.
- Охлаждайте с фиксацией: держите пруток на оправке до комнатной температуры; ранний сброс и есть то, что отбирает угол упругим возвратом.
- Контролируйте и корректируйте: сверьте угол с оправкой, осмотрите поверхность на побеление и если не хватает 0,5-1 градуса, повторите нагрев, а не хватайте тёплый пруток холодом.
Углы с точностью 1-2 градуса по оправке достижимы на термопластике; термореактивный пруток, пришедший кривым и с побелением, следует считать уже отказавшим.
Холодная формовка тонкого углепрутка: многопроходная техника
На намотанном прутке тоньше примерно 8 мм терпеливая холодная многопроходная формовка достижима без нагрева. Поддержите пруток по всей длине на мягкой оправке, приложите лёгкий изгибающий момент, отпустите, поверните на несколько градусов и повторите; идея в том, чтобы накапливать пластическую установку в матрице по чуть-чуть, а не шокировать одним рывком. Работайте при изменении угла меньше 5 градусов за проход, давайте прутку отдохнуть между сериями и останавливайтесь в момент первого побеления. Никогда не зажимайте пруток в голых тисках и не гните в одной острой точке: локальная вмятина необратима и под переплетением незаметна. Холод на пултрузии — крайний случай даже на малом диаметре,потому что доля волокон 0 градусов делает пруток пружинистым и склонным к обрыву, начинающемуся со сжатой стороны.
Углепруток против стали для гнутых деталей
Для гнутой стяжки выбор между углепрутком и сталью сводится к жёсткости, массе и режиму отказа. Углепруток примерно вчетверо легче стали и куда жёстче на грамм, поэтому гнутая углеволоконная стяжка весит долю стальной и не корродирует; но отказ хрупкий, без предупреждения, которое даёт сталь. Стальной пруток гнётся, остаётся в изгибе и часто продолжает работать за пределом упругого предела; углепруток, прошедший предел деформации, кончен, даже если выглядит прямо. Выбирайте карбон, когда деталь критична по весу, нагрузки предсказуемы и в основном растяжение или изгиб без точечных ударов; выбирайте сталь или гнутую нержавеющую трубу, когда деталь переживает падения, многократную пластичную подгонку или контакт с острыми кромками. Для креплений камер, рукоятей инструментов, удилищ и стендов карбон выигрывает по весу и ощущению; для зажимов, рычагов и всего, что подгоняют в поле, честный ответ — сталь.
Когда заказывать углепруток с заводским изгибом
Есть чёткая черта: если радиус проекта меньше примерно 15-20 диаметров, пруток пултрузионный толще 6 мм или партия больше десятка — перестаньте формовать и закажите кривизну. Изогнутый пруток по заказу укладывается на оправку в двухчастной форме и отверждается уже в этом виде, поэтому волокна оказываются там, где будет нагрузка, а не приходят туда принудительно. Первое изделие несёт стоимость оснастки, мелкая партия идёт 3-5 недель, а взамен вы получаете деталь без остаточных напряжений и без волосяной трещины через несколько месяцев. Продиктуйте заводу диаметр и матрицу и попросите рекомендовать минимальный радиус; добросовестный поставщик честно скажет, где холодная или термическая формовка в вашей мастерской ещё допустима.
Часто задаваемые вопросы
Можно ли гнуть пултрузионный углепруток?
Тонкую пултрузию тоньше примерно 6 мм можно формовать холодом многопроходно на щедром радиусе с аккуратной опорой, но отпружинивание заметное, а побеление приходит рано. Более крупную пултрузию лучше заказывать формованной: почти чистая раскладка 0 градусов почти не предупреждает перед обрывом.
Каков минимальный радиус изгиба углепрутка?
Для термореактивного прутка считайте 15-20 диаметров холодным полом и ждите побеления даже близко к этому порогу; термопластик с опорой на нагреве берёт 6-10 диаметров. Всё плотнее относится к форме на заводе, где кривизна задана при отверждении.
Отпустит ли изогнутый углепруток в работе?
Термопластичный пруток, охлаждённый на оправке, держит угол с возвратом меньше 1 градуса. Холодно формованный термореактивный может выглядеть целым и нести межслойные микротрещины, растущие от вибрации, поэтому в конструкциях нужны формованные изгибы, а не формовка после отверждения.
Заключение
Как гнуть углепруток, не ломая его, — это вопрос соответствия метода типу прутка: холодные многопроходные только на тонком намотанном прутке, термоформовка только на термопластичной матрице, а формованные кривые с завода — для всего тесного, крупной пултрузии или серии. При сомнении изогнутый пруток по заказу дешевле сорвавшейся сборки.
YongXian выпускает пултрузионный и намотанный углепруток, гнёт термопластику под радиусы заказчика и оснащает формы для термореактивных кривых в крупных программах. Посмотрите ассортимент углепрутка или пришлите радиус и диаметр инженерной команде.
Входит в раздел
Похожие статьи
- Как гнуть углеволоконную трубу без трещин: от холодной гибки до нагрева
- Производство углеволоконных листов: процесс по шагам
- Как сделать углеволоконную плиту в мелких партиях
- Как сделать углеволоконную трубу: намотка и намотка препрега (filament winding vs roll wrapping)
- Производство углеволоконной плиты: от раскладки до готовой панели
- Как производится углеволокно: от прекурсора до композита
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Круглое углеволокно трубка - 3K Twill
Легкие и сверхжесткие круглые трубки, идеально подходят для рамок дронов, робототехники и структурных приложений.