
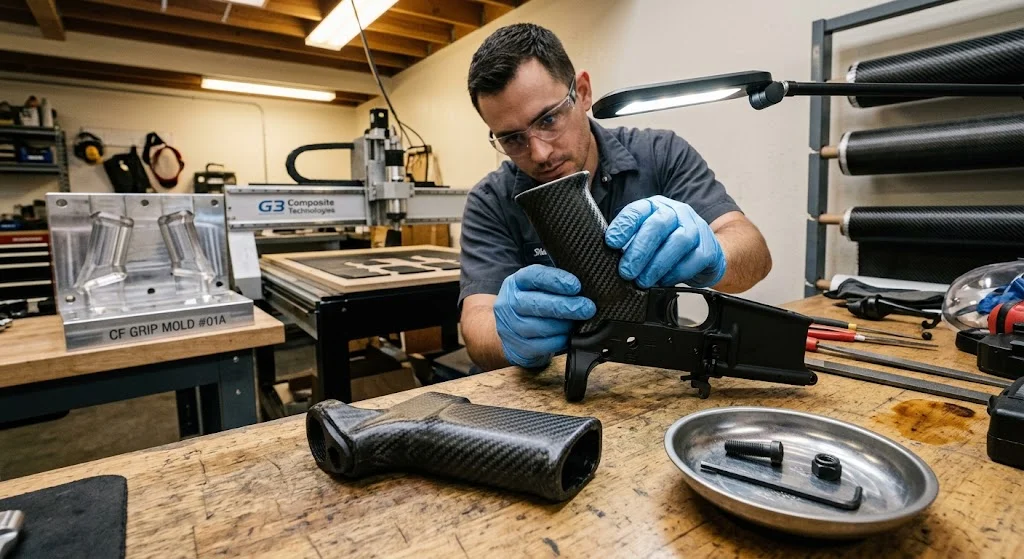
Карбоновая рукоять AR привносит лёгкость гоночного автомобиля в стрелковую платформу, но выбор материала важнее рисунка плетения на поверхности. Рукояти в стиле AR-15 испытывают постоянную вибрацию от отдачи, повторяющиеся удары при обращении и постоянное воздействие чистящих растворителей — любое и
Введение
Карбоновая рукоять AR привносит лёгкость гоночного автомобиля в стрелковую платформу, но выбор материала важнее рисунка плетения на поверхности. Рукояти в стиле AR-15 испытывают постоянную вибрацию от отдачи, повторяющиеся удары при обращении и постоянное воздействие чистящих растворителей — любое из этих воздействий может разрушить декоративный композит, который выглядит правильно на полке. В этой статье рассматриваются механические характеристики компонентов карбоновой рукояти AR, сравниваются варианты укладки, рассматриваются детали клеевых соединений и крепления, а также объясняется, как производители карбоновых мелких деталей поддерживают допуски на изогнутых тонкостенных корпусах рукояти.
Механические характеристики: почему карбон для компонентов рукояти AR
Углеволокно-эпоксидный композит (CFRP) предлагает три свойства, важных для оружейной мебели:
| Свойство | CFRP (3K саржа, эпоксид) | Стеклонаполненный полимер | Алюминий 6061-T6 |
|---|---|---|---|
| Плотность (г/см³) | 1.55-1.60 | 1.30-1.45 | 2.70 |
| Прочность на растяжение (МПа) | 600-900 (ламинат) | 80-120 | 310 |
| Модуль упругости при изгибе (ГПа) | 45-65 | 8-15 | 69 |
| Тепловое расширение (мкм/м·°C) | 2-5 (в плоскости) | 30-50 | 23.6 |
| Стойкость к растворителям | Отличная (эпоксид) | Хорошая | Отличная |
Модуль упругости при изгибе — то число, которое меняет ощущение от рукояти: карбоновый корпус гнётся меньше под давлением ладони, чем полимерный, поэтому положение пальца на спусковом крючке остаётся стабильным через серию выстрелов. Низкое тепловое расширение также означает, что рукоять не «поджимается» после длительной стрельбы — dimensionalная стабильность в диапазоне -20°C…+60°C — реальное преимущество для соревновательных винтовок.
Укладка и толщина стенки: проектирование карбоновой рукояти AR
Корпуса рукояти обычно укладываются в женские формы из препрега или мокрым способом. Варианты проектирования, влияющие на ощущения и долговечность:
- Ориентация волокон: волокна 0° вдоль оси рукояти передают нагрузки отдачи в ствольную коробку; слои ±45° сопротивляются кручению. Сбалансированная квазиизотропная укладка 0/±45/90 — стандарт для несущих рукоятей.
- Толщина стенки: обычно 1.2-2.0 мм. Большинство серийных рукоятей имеют номинальную толщину 1.5 мм.
- Варианты сердечника: некоторые конструкции используют пенопластовый или сотчатый сердечник между карбоновыми обшивками. Пробелы сердечника в зоне винтовой втулки — типичная точка отказа.
- Отделка: матовый лак для тактических сборок; глянец для соревновательных. Лак должен быть стойким к растворителям — автомобильный 2K полиуретан выдерживает Hoppe's No. 9 и CLP.
Карбоновые рукояти со стержневым «хребтом» — конструкции, где карбоновая труба проходит по всей длине рукояти — используют другую архитектуру: намотанная карбоновая труба или стержень несёт основную нагрузку, а формованные щёки приклеены к ней. Легче, но требует надёжного клеевого шва на стыке стержня со ствольной коробкой.
Допуски изготовления: как карбоновые мелкие детали выполняются по чертежу
Корпуса рукояти — мелкие, изогнутые, тонкостенные детали — именно та геометрия, где ручная укладка вносит вариативность. Производственные процессы, обеспечивающие допуски:
- Отверждение препрега в автоклаве: маршрут с наибольшей согласованностью. Полотна режутся на CNC-резаке (точность ±0.5 мм), укладываются в полированную алюминиевую форму, упаковываются в вакуумный мешок и отверждаются при 120-180°C. Допуск на критических размерах: ±0.3 мм.
- RTM (литьё под давлением): сухая преформа в сопряжённой форме, смола впрыскивается под давлением. Хорош для больших объёмов; допуск ±0.4 мм; цикл 8-15 минут на деталь.
- Подрезка и сверление: отверждённые корпуса подрезаются на 5-осевом фрезере; отверстия винта и вырезы предохранителя сверлятся в одном приспособлении для поддержания взаимного положения в пределах ±0.15 мм.
- Контроль: ультразвуковая дефектоскопия C-сканом проверяет расслоение; простукивание выявляет крупные пустоты.
Эти допуски важны, потому что рукоять должна подходить к ствольной коробке с определённой геометрией винтовой втулки — корпус, смещённый на 0.5 мм, расколется у втулки под нагрузкой отдачи примерно на 500-м выстреле.
Клеевые соединения и крепление: карбон к металлу и полимеру
Соединение рукояти со ствольной коробкой — наиболее нагруженный узел. Методы крепления по надёжности:
- Стальной винт в резьбовую втулку ствольной коробки: стандартный метод. Используйте стальной винт (не алюминиевый); момент 2.5-3.5 Н·м; нанесите фиксатор резьбы для металла. В карбоновом корпусе должна быть металлическая или массивная ламинатная вставка.
- Клеевое соединение к ушку ствольной коробки: упрочнённый эпоксид (3M DP420 или аналог) на зашкурленном, обезжиренном алюминиевом ушке. Подготовка поверхности решает всё — соединение к анодированному алюминию без зачистки выдержит лишь 30-40% теоретической прочности.
- Адаптеры для полимерных ствольных коробок: используйте металлическую адаптерную пластину или резьбовую вставку — полимерная ползучесть под постоянной нагрузкой винта ослабит соединение за месяцы.
Для карбоновых деталей для автомобилей, имеющих ту же производственную ДНК — мелкие формованные CFRP-корпуса, приклеенные к металлическим подложкам — действуют те же правила подготовки поверхности и выбора клея.
Отделка, стойкость к растворителям и долговечность
Оружейная мебель живёт в химической среде, которая разрушила бы декоративный карбон. Ключевые проверки:
| Воздействие | Допустимый результат (2K PU) | Режим отказа (без/плохой лак) |
|---|---|---|
| Hoppe's No. 9 (24 ч) | Без изменения цвета и размягчения | Набухание смолы, побеление кромок |
| Протирка CLP (100 циклов) | Сохранение глянца >90% | Липкость поверхности, отпечатки | Соляной туман (96 ч, ASTM B117) | Без отслоений на стыках | Гальваническая коррозия стального винта |
| Термоцикл -20°C…+60°C (10 циклов) | Без расслоения, изменение <0.1 мм | Подъём кромок, растрескивание лака |
Гальваническая коррозия заслуживает внимания: углеволокно — катод по отношению к стали и алюминию. В соляном тумане незащищённый стальной винт в карбоновой втулке корродирует быстрее, чем в полимерной. Меры: пассивированная или нержавеющая фурнитура, антикоррозионная смазка на стыке винта.
Часто задаваемые вопросы
Карбоновая рукоять AR заметно легче полимерной?
Да, на 40-70 граммов в зависимости от конструкции. Стандартная полимерная рукоять весит 85-110 г; формованный CFRP-корпус с металлическими вставками — 45-70 г. На соревновательной винтовке эта разница смещает центр тяжести назад. Для охотничьей винтовки, которую несут на мили, экономия веса реальна, но скромна.
Треснет ли карбоновая рукоять AR от отдачи?
Не если ламинат конструкционного класса, а винтовая втулка имеет металлическую или массивную ламинатную вставку. Нагрузки отдачи сжимающие вдоль оси рукояти и воспринимаются волокнами 0°. Трещины начинаются в концентраторах напряжений — острых углах, пустотах у втулки, расслоенных кромках. Качественные рукояти избегают всех трёх.
Можно ли перекрасить или перелакировать карбоновую рукоять?
Можно нанести новый лак после зашкуривания 400-гритом и обезжиривания, но изменить рисунок плетения без удаления старого лака нельзя — это рискует просандить ламинат. Для смены цвета безопаснее гидропечать или керамическое покрытие поверх существующего лака.
Заключение
Карбоновая рукоять AR оправдана, когда сборка требует жёсткости, термостабильности и экономии массы без жертвы стойкости к растворителям и надёжности соединения. Выбор материала — квазиизотропная укладка, номинальная стенка 1.5 мм, 2K полиуретановый лак, металлические вставки — устоялся в отрасли CFRP-мелких деталей и в равной мере применим к карбоновым рукоятиям со стержневым хребтом и карбоновым деталям для автомобилей. YongXian производит намотанные карбоновые трубы и стержни и формует индивидуальные CFRP-детали по чертежам заказчика. Смотрите наши карбоновые трубы, стержни и детали или свяжитесь с инженерной командой, чтобы обсудить укладку, толщину стенки и клеевые соединения для вашей следующей программы CFRP-компонентов.
Похожие статьи
- DIY рама из углеволокна для дрона: проектирование и сборка
- Carbon Fiber Tube You Need 50 mm OD 47 mm ID: углеродная труба заказом по размерам
- Filament Wound Tank (намотанный бак): типы, проектирование и сертификация
- Carbon Fiber Plate Insert Shoe: установка и посадка углеродной вставки в обувь
- Изготовление каркасов дронов из углепластика: технологический процесс
- Углепластиковые трубы: обзор применений
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.
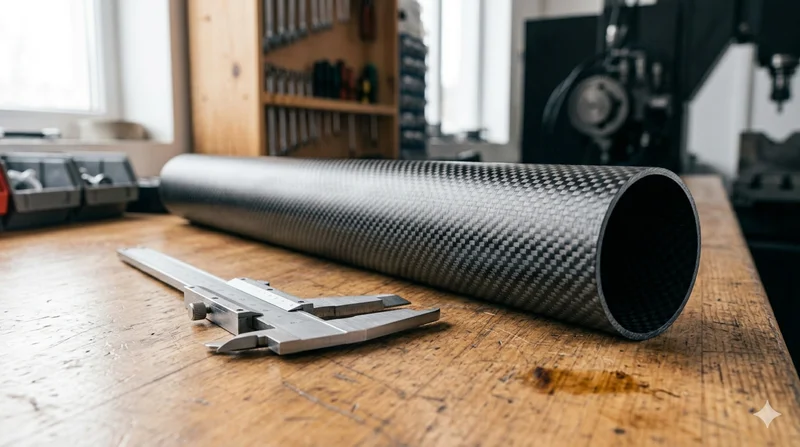
Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.
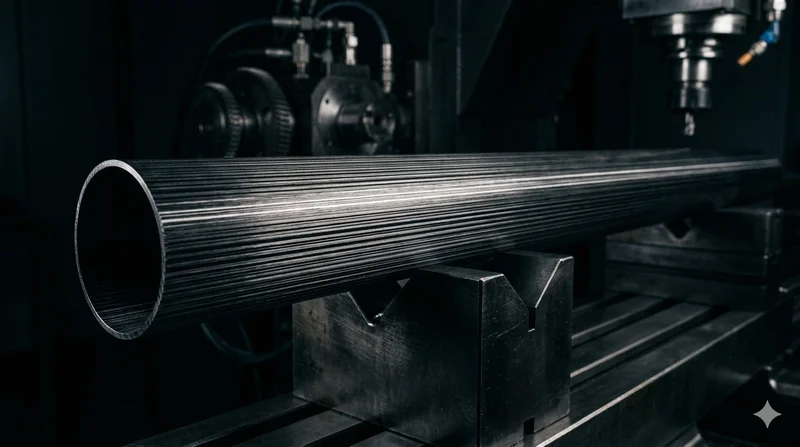
Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.