
Как изготавливают каркасы дронов из углепластика? Короткий ответ: раскроить, наколоть, отвердить, обработать, проверить. Практически каждый мультироторный каркас на рынке сегодня сделан из углепластика (CFRP) — либо как плоские плиты, вырезанные на ЧПУ и собираемые на болтах, либо как монококовые об
Введение
Как изготавливают каркасы дронов из углепластика? Короткий ответ: раскроить, наколоть, отвердить, обработать, проверить. Практически каждый мультироторный каркас на рынке сегодня сделан из углепластика (CFRP) — либо как плоские плиты, вырезанные на ЧПУ и собираемые на болтах, либо как монококовые оболочки, отлитые в форме, либо как шасси из углепластиковых труб, где намотанные трубы соединяются с клеевыми угловыми узлами. Статья проходит полный технологический цикл производства этих трёх семейств каркасов — от CAD и раскроя полотна до укладки, отверждения, машинной обработки и контроля качества, — и объясняет, как силовая установка пропеллерного дрона интегрируется с готовым планером.
Выбор технологии сводится к одному компромиссу: плиты дёшевы и жёстки, но оставляют открытые кромки; отлитые оболочки аэродинамичны, но требуют оснастки; трубчатые шасси дают наилучшую жёсткость на пролёт при наименьшей массе, но требовательны к точности узлов. Понимание каждого метода позволяет оценивать качество каркаса снаружи — по кромкам, ориентации слоёв и крепёжным отверстиям — ещё до испытания на прочность.
Как изготавливают каркасы дронов: плитные рамы от CAD до ЧПУ
Плитные каркасы — доминирующая конструкция для FPV-квадрокоптеров, машин первого лица и лёгких инспекционных платформ — начинаются с листов отверждённого CFRP-листа толщиной обычно 2-6 мм с квазиизотропной или 0/90 раскладкой. Последовательность производства:
- CAD-раскрой: руки, центральные плиты, крепления камер и кронштейны рассортировываются программно по листу для минимизации отходов; отходы на одиночном раскрое рамы на 5 дюймов составляют 25-40% и снижаются ниже 15% при взаимозамкеемой раскладке.
- ЧПУ-резка: фрезерный станок или водяной рез идёт по раскроенным траекториям. Фрезерование использует компрессионные фрезы на 18 000-24 000 об/мин с пылеудалением; водяной рез исключает пыль, но оставляет более шероховатую кромку, требующую чистовой проход.
- Финишная обработка кромок и сверление: кромки зачищаются и зенкуются; крепёжные отверстия сверлятся с недоводом и развертываются — крупное отверстие в карбоновой плите работает как зародыш трещины при вибрации.
- Подготовка поверхности: клеевые поверхности абразивно обрабатываются и обезжириваются; окрашенные рамы получают финиш после сборки, чтобы защитить кромочные ламинаты.
Поскольку плита отверждена ещё на стадии листа, сборка рамы — механическая: руки зажимаются между центральными плитами стальными или титановыми крепежами, а толщина руки (обычно 3-5 мм для класса 5 дюймов) задаёт и жёсткость, и ремонтопригодность после падения — сломанная рука меняется как расходник, а не как весь каркас.
Как изготавливают каркасы дронов: монококовые оболочки в форме
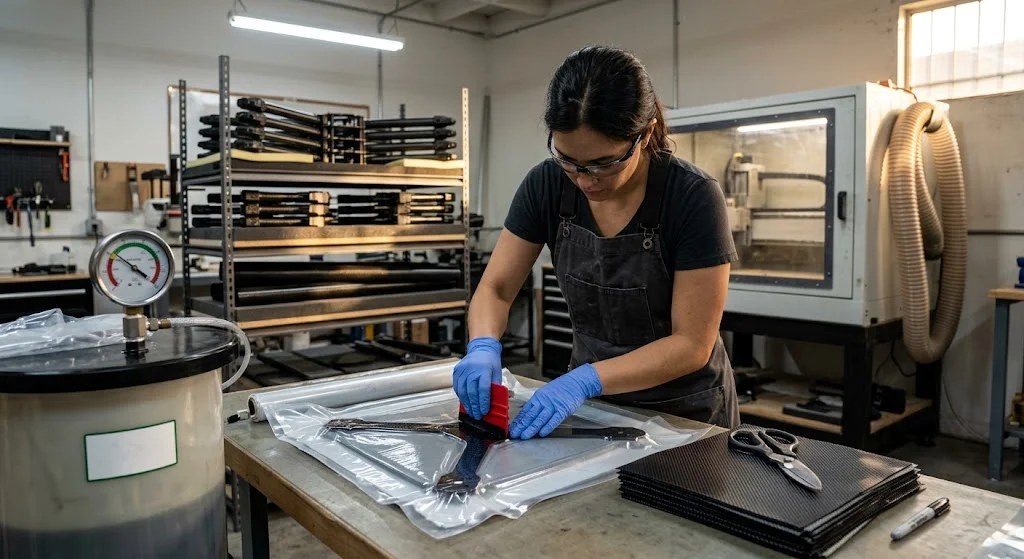
Формовые каркасы обменивают полевую ремонтопригодность на аэродинамику и массовую эффективность. Их делают из препрега или мокрой укладки углеродного полотна в женских формах:
- Оснастка: фрезерованная алюминиевая или композитная форма задаёт геометрию оболочки; качество поверхности формы напрямую переходит на деталь, поэтому формы класса A полируются до шероховатости менее 0,8 мкм Ra.
- Укладка слоёв: раскроенные препреговые слои (обычно 3-8 слоёв 3K-саржи или однонаправленной ленты, 90-200 г/м2 на слой) укладываются вручную или укладочной головкой; слои ориентируются так, чтобы волокна шли по основным нагрузочным путям вокруг моторных креплений и отсеков аккумуляторов.
- Пакетирование и отверждение: укладка вакуумируется и отверждается в автоклаве или печи; типичные циклы для эпоксидного препрега — 120-180 C при 0,3-0,7 бар, 45-120 минут в зависимости от толщины.
- Обрезка и соединение: отверждённые оболочки обрезаются на 5-осевом ЧПУ; верхняя и нижняя половины клеятся конструкционным клеем или стыкуются внутренними карбоновыми накладками; моторные крепления — либо совместно отверждённые вставки, либо наклеенные алюминиевые боссы.
Монококи встречаются в кинематографических дронах, платформах длительного полёта и БПЛА с неподвижным крылом, где гладкое днище и закрытый отсек авионики важнее пяти минут на замену руки в поле.
Шасси из углепластиковых труб: узлы и стойки
Тяжёлые подъёмные платформы, крупные геодезические дроны и инспекционные машины с длинными мачтами сенсоров всё чаще строятся как шасси из углепластиковых труб: намотанные углепластиковые трубы и стержни работают стойками на изгиб, а фрезерованные алюминиевые или карбоновые угловые узлы задают геометрию. Технология отличается от плитной в трёх пунктах:
- Раскрой и торцовка труб: намотанные трубы режутся пилой с мелким карбидным зубом и нулевым передним углом, затем торцы выравниваются; торцевая поверхность — критическая, поскольку расслоенный торец, продавленный хомутом, — самая частая полевая отказность.
- Клеевое крепление узлов: трубы вклеиваются в гнёзда узлов сверхпрочным эпоксидом, отверждение 24 часа при комнатной температуре или 2 часа при 80 C; клеевой валик у входа в гнездо воспринимает отрывную нагрузку, которая иначе расколола бы стенку трубы.
- Сборочные кондукторы: полный каркас собирается в плоском кондукторе на время отверждения клея; совпадение моторных креплений по диагонали в пределах 0,2 мм — практический приёмочный критерий, поскольку любой перекос проявляется вибрацией и дрейфом тримма в полёте.
Для рук подбирают диаметр и толщину стенки под класс тяги моторов: трубы наружным диаметром 16-22 мм со стенкой 1,0-1,5 мм подходят под 5-дюймовые винты, а трубы 25-30 мм несут тяжёлые 15-дюймовые мотыли. Те же углепластиковые трубы и стержни служат опорами шасси, мачтами камер и антенн на том же планере.
Контроль качества: полётный каркас против декоративного карбона
Полётные нагрузки не прощают иллюзий: рука FPV-гонки на 5 дюймов испытывает пиковые ускорения 10-15 g при падении, и расслоение, выглядящее косметикой на столе, превращается в сломанную руку в манёвре. Ключевые проверки входного контроля:
| Проверка | Полётный результат | Признак декоративного качества |
|---|---|---|
| Кромка после резки | Чёткие линии слоёв, нет вырванных волокон | Расслоенная мохнатая кромка, побелевшая смола |
| Качество отверстий | Сверление с недоводом, развертка, зенкование соосно | Шероховатые отверстия, выкрашивание на выходе |
| Ориентация слоёв на руке | Волокна параллельны оси руки в пределах нескольких градусов | Косое полотно, заметные искажения саржи на изгибах |
| Звуковой тест (простукивание) | Острый щелчок вдоль всей руки | Глухой удар, указывающий на внутреннее расслоение |
| Крепёж | Стальные/титановые болты, потайные головки | Мягкие алюминиевые винты, выступающие головки |
Для трубчатых шасси добавьте осмотр клеевых валиков в каждом узле и визуальную проверку прямолинейности каждой трубы-руки; для формовых оболочек проверьте внутреннюю поверхность слоёв на складки и мостики в углах — снаружи они невидимы, но концентрируют ударные повреждения.
Частые вопросы
Почему углепластик стал основным материалом каркасов дронов, а не алюминий?
Удельная жёсткость и демпфирование. Плиты и трубы из углепластика дают в два-три раза большую жёсткость на килограмм, чем алюминий 6061, что ужимает массовый бюджет каркаса и освобождает полезную нагрузку под аккумуляторы и сенсоры; повышенный внутренний демпфинг ламината гасит вибрацию моторов до того, как она дойдёт до IMU, улучшая качество сигнала полётного контроллера. Алюминий лучше переживает удары в тонких сечениях и проще чинится в поле стандартным крепежом, поэтому опоры шасси и клетки камер на карбоновых каркасах иногда всё же делают алюминиевыми.
Можно ли отремонтировать треснувший углепластиковый каркас дрона?
Плитные руки обычно не ремонтируют — они дешёвые расходники, а клеевой ремонт непредсказуемо меняет жёсткость и поведение при падении. Формовые оболочки можно заплатить углеродным полотном и эпоксидом изнутри при некритичных трещинах, но трещина, пересекающая моторное крепление или отсек аккумулятора, обрекает каркас. Исключение — трубчатые шасси: повреждённую трубу можно вырезать и вклеить новую в те же узлы, восстановив почти исходную жёсткость, если узлы целы.
Как на пропеллерном дроне с углепластиковым каркасом решается электрическое заземление?
CFRP электропроводен, поэтому сам каркас может служить земляной шиной, но соединение должно быть намеренным: звёздообразно заземляйте силовые и аккумуляторные провода в одной точке каркаса гибкой медной шиной, а не полагайтесь на контакт винта сквозь окрашенный карбон. Изолируйте крепления антенн и GPS-модули от каркаса — карбоновый пакет ослабляет и расстраивает антенны, приложенные вплотную; отступы 10-15 мм восстанавливают большую часть диаграммы.
Заключение
Как изготавливают каркасы дронов из углепластика? Плитные рамы ЧПУ-режутся из отверждённого листа и собираются на болтах для полевого ремонта; монококи укладываются в оснастку ради аэродинамики; трубчатые шасси вклеивают намотанные углепластиковые трубы и стержни в фрезерованные узлы, давая лучшую жёсткость на пролёт для тяжёлых платформ. Все три направления сходятся на одних и тех же воротах качества — чистые кромки, целые слои, точные отверстия и дисциплинированное клеение, — и именно эти ворота вы можете проверить, сравнивая каркасы разных поставщиков. YongXian производит намотанные углепластиковые трубы, стержни и плиты CFRP с ЧПУ-раскроем для строителей дронов, предлагая услуги раскроя, торцовки и монтажа вставок с допусками трубчатых шасси. Посмотрите наши углепластиковые трубы, стержни и плиты или свяжитесь с нашей командой, чтобы обсудить диаметры труб, толщину стенки и раскладку плит для вашего следующего планера.
Входит в раздел
Похожие статьи
- Carbon Fiber Tube You Need 50 mm OD 47 mm ID: углеродная труба заказом по размерам
- Filament Wound Tank (намотанный бак): типы, проектирование и сертификация
- Carbon Fiber Plate Insert Shoe: установка и посадка углеродной вставки в обувь
- Углепластиковые трубы: обзор применений
- Карбоновые удилища для рыбалки: гайд по заготовкам и сборке
- Карбоновые рукоятки из прутка: применение в ножах и инструментах
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.
Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.
Высокомодульный круглый углеволокна труба - M40
Круглой трубки с высоким модулем изготовлены из волокна класса M40 (модуль растяжения 400 ГПа).Предназначен для применения, где максимальное соотношение жесткости к весу имеет решающее значение, например, оптические системы, точные машины и аэрокосмические конструкции.