
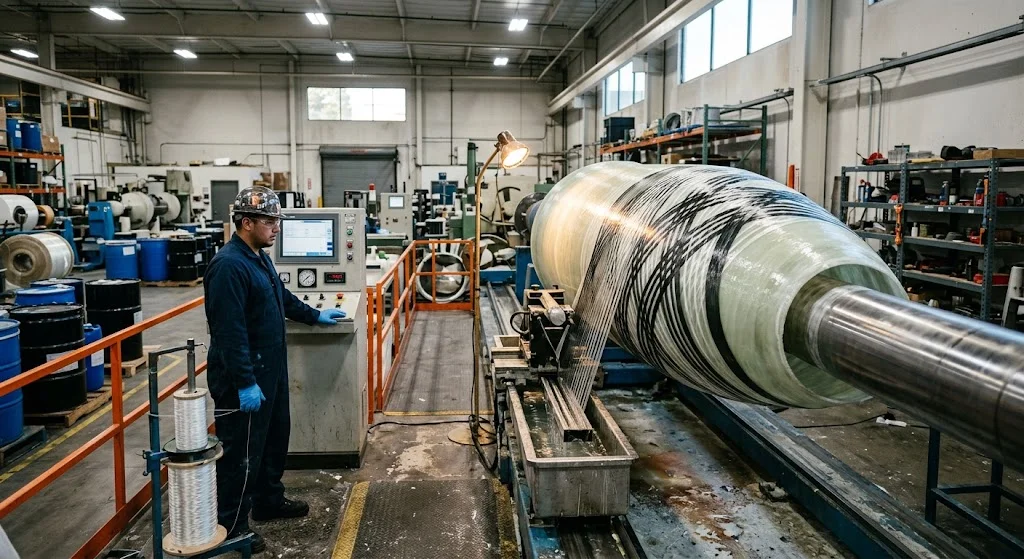
Намотанный бак (filament wound tank) — это полая композитная ёмкость, которую получают намоткой непрерывного волокна, пропитанного смолой, на оправку или футеровку по точным траекториям, с последующим отверждением в жёсткое изделие. Поскольку размещение волокна программируется, структура получает пр
Введение
Намотанный бак (filament wound tank) — это полая композитная ёмкость, которую получают намоткой непрерывного волокна, пропитанного смолой, на оправку или футеровку по точным траекториям, с последующим отверждением в жёсткое изделие. Поскольку размещение волокна программируется, структура получает прочность именно там, где действуют нагрузки: кольцевую — в цилиндрической части, осевую — в днищах. Поэтому намотанные баки доминируют в хранении газов, водоподготовке, химической технологии и мобильных применениях, где стальные ёмкости слишком тяжелы, а литые пластики слишком слабы.
Руководство описывает основные типы намотанного бака, проектные переменные, определяющие работоспособность ёмкости, как та же намоточная технология производит filament wound frp pipe и эпоксидные трубы, какие стандарты регулируют категорию и какие этапы сертификации проходит бак под давлением до выхода на рынок.
Типы filament wound tank: что строят и почему
Несмотря на общий процесс, баки делятся на семейства по назначению:
| Тип | Типичный диаметр | Рабочее давление | Типичное применение |
|---|---|---|---|
| Баллоны типа I / III / IV | 60-400 мм | 200-700 бар (газ) | Водород, CNG, акваланг, огнетушители |
| Резервуары хранения (атм.) | 0.5-4 м | около атмосферного | Вода, стоки, ионообмен, шлам |
| Химические аппараты | 0.5-3 м | до 16 бар | Травление, гальваника, скрубберы |
| Многокамерные баки | 0.8-2.5 м | низкое давление | Топливо/вода судов, жидкости кемперов |
| Отводы FRP-труб намоткой | 25-1200 мм | до 25 бар | Технологические линии, выпуски, шламопроводы |
Классы давления не взаимозаменяемы: баллон на 700 бар для водорода — совсем другой инженерный мир, чем атмосферный резервуар, хотя машины похожи. Толщина стенки, выбор волокна и объём документации растут вместе с риском ёмкости.
Проектирование filament wound tank: угол, футеровка, опорные узлы
Три решения определяют проект:
- Угол намотки: спиральный угол задаёт баланс между кольцевыми и осевыми свойствами. Около 90° (кольцевая намотка) эффективно сопротивляется внутреннему давлению в цилиндре; слои под ±15-30° воспринимают осевые нагрузки и держат днища; полярные слои малого угла охватывают полюса, где стоят опорные узлы. Обычные баки — стек «кольцевая/кольцевая/спиральная»; баллоны добавляют полярные слои.
- Футеровка: футеровка обеспечивает герметичность. Тонкие термопластичные футеровки (PE, PA) дешёвы для воды и коррозионных сред; эластомерные переносят деформации при газовой службе; бесшовная металлическая даёт непроницаемость для водорода. Баки без футеровки (самонесущие GRP-оболочки) допустимы только для непроницаемых жидкостей, где микротрещины приемлемы.
- Опорные узлы и присоединения: металлические вставки — слабое звено при небрежной работе. Их закрепляют загущённой смолой в днище и усиливают радиальными и спиральными слоями, чтобы нагрузка передавалась постепенно; острый край ламината в стыке вставки — классический путь утечки и разрушения.
Смола выбирается по среде: эпоксидная — для высокой прочности и адгезии, полиэстер или винилэфир — для коррозионной стойкости при меньшей стоимости, BMI или винилэфир — при росте температуры. Волокно: E-стекло для хранения, E- или S-стекло для ответственных давлений, карбон-стеклопластиковые гибриды, где важны и жёсткость, и вес.
Как изготавливают намотанные баки
Производство идёт на намоточной машине с программируемой кареткой: ровинг с пакета подаётся в ванну смолы или пропиточную головку, направляющий глазок перемещается вдоль вращающейся оправки, слои нарастают по заданной последовательности. Далее отверждение — при комнатной температуре для крупных полиэстерных баков, печь или автоклав для эпоксидных под давлением; затем обработка портов, гидравлические приёмочные испытания и во многих странах сторонний контроль перед отгрузкой. Качество определяется не столько намоточным головкой, сколько окружением: натяжение волокна, температура смолы, биение оправки и протоколы отверждения — первое, что смотрит аудиторский заказчик.
FRP-труба намоткой: та же технология, другая геометрия
Непрерывная намотка — это и способ производства filament wound frp pipe, причём трубный мир снабжает баковую практику проверенными стандартами. Небольшие баки следуют региональным продуктовым стандартам, а трубопроводы регулируются устоявшимися спецификациями: ISO 14692 (стеклопластиковые трубы), ASTM D2996/D2997 (FRP-труба намоткой) и ASME B31.3 для технологических систем с композитами. Производители, доказывающие соответствие этим стандартам на эпоксидные трубы намоткой и трубы, как правило, те же цеха, квалифицированные для намотки усиления ёмкостей — аудит одной дисциплины даёт уверенность в другой.
Пересечение практично: патрубки химических баков часто сформированы короткими отводами FRP-труб; эпоксидные системы, допущенные для труб, переходят на корпуса баков; форматы протоколов испытаний давлением зеркальны. Поставщик, владеющий обоими направлениями, снижает интерфейсные риски между ёмкостью и присоединённой трубой.
Сертификация: путь бака под давлением на рынок
Атмосферные баки почти не требуют формальной сертификации — обычно достаточно деклараций материалов, геометрии и испытаний на герметичность. Аппараты давления проходят более долгий путь:
- Верификация проекта: прогноз разрыва по теории сетки или методу конечных элементов с коэффициентами на расслоение, концентрации у вставок и воздействие среды.
- Испытания прототипа: разрушающее гидроиспытание до разрыва, циклы давления (обычно тысячи циклов), тепловые циклы, а для переносных — удар и падение.
- Типовое одобрение и надзор: TPED/DOT для баллонов, ISO 11439 для CNG, ISO 19881/19882 для водородных ёмкостей, директива по оборудованию давления в ЕС требует обзора уполномоченного органа и непрерывных аудитов производства — периодический осмотр, приёмочные испытания, прослеживаемость партий.
- Маркировка и документация: каждый сертифицированный бак несёт серийный номер, давление зарядки, дату испытания и ссылку на стандарт; прослеживаемость до лотов волокна и смолы обязательна.
По бюджету сертификация часто стоит дороже самой намоточной линии — но именно она превращает композитную оболочку в продаёмое изделие под давлением.
Ограничения, которые стоит знать до спецификации
Компромиссы есть всегда. Намотанные структуры ортотропны и слабы в направлении толщины, поэтому межслойное проектирование у патрубков и опор требует внимания; УФ-излучение деградирует незащищённый полиэстер, нужен гелькоат или верхний слой; крупные баки требуют логистики, поскольку монолитная намотка ограничивает максимум диаметра на месте; в закрытых объёмах учитывается пожарное поведение органических матриц. Сравнивающим со сталью стоит помнить о другом методе ремонта: накладной клеевой патч допустим в одних кодах и запрещён в других.
Часто задаваемые вопросы
Какие стандарты применяются к намотанному баку для питьевой воды?
Для питьевых применений обычно требуют региональное одобрение на контакт с питьевой водой (например, NSF/ANSI 61 в Северной Америке или одобрения типа WRAS в Великобритании) поверх структурного стандарта класса ёмкости. Материал футеровки должен быть питьевого сорта, а смолы — проходить тесты на вымываемые соединения. Для атмосферного хранения саму намотку покрывают структурные стандарты вроде ASTM D5365 или руководства по расчёту ISO, а допуск на воду регулирует материалы.
Как намотанный бак сравнивается с ротоформованным пластиковым?
Намотка укладывает волокна по линиям нагрузки, поэтому намотанный бак получает куда больший удельный вес прочности и держит давление; ротоформовка даёт однородную, но незамощённую стенку, которая прогибается под нагрузкой и годится лишь для низкого или атмосферного давления. Для крупных атмосферных баков с водой ротоформовка дешевле; для всего под давлением, коррозионного или весоограниченного намотка уверенно выигрывает.
Можно ли взять одного поставщика для эпоксидных труб намоткой и корпусов баков?
Да, и это распространено. Одни намоточные машины, те же смолы и культура испытаний производят эпоксидные трубы намоткой, FRP-трубу и усиление баков. Подтвердите три вещи: систему качества на все семейства продуктов, протоколы испытаний на нужный класс давления и чёткую документацию стандартов каждой линии. Поставщик, показывающий соответствие стандартам на трубы намоткой наряду с типовыми испытаниями баков, обычно держит более строгий процессный контроль в целом.
Заключение
Намотанный бак — дисциплина программированного размещения волокна: угол намотки решает, как оболочка встречает давление, футеровка — что можно хранить, сертификация — можно ли продавать как изделие под давлением. Та же технология, что обматывает технологические ёмкости, производит filament wound frp pipe и точные эпоксидные трубы, поэтому поставщик, владеющий всем семейством, приносит в проект документированный процессный контроль. YongXian поставляет намотанные композитные конструкции и точные углеродные и стеклянные трубы для ответственных сборок. Смотрите наши композитные изделия или свяжитесь с инженерной командой — обсудим материалы, допуски и документацию для вашего проекта ёмкости или трубопровода.
Входит в раздел
Похожие статьи
- Carbon Fiber Tube You Need 50 mm OD 47 mm ID: углеродная труба заказом по размерам
- Carbon Fiber Plate Insert Shoe: установка и посадка углеродной вставки в обувь
- Изготовление каркасов дронов из углепластика: технологический процесс
- Углепластиковые трубы: обзор применений
- Карбоновые удилища для рыбалки: гайд по заготовкам и сборке
- Карбоновые рукоятки из прутка: применение в ножах и инструментах