
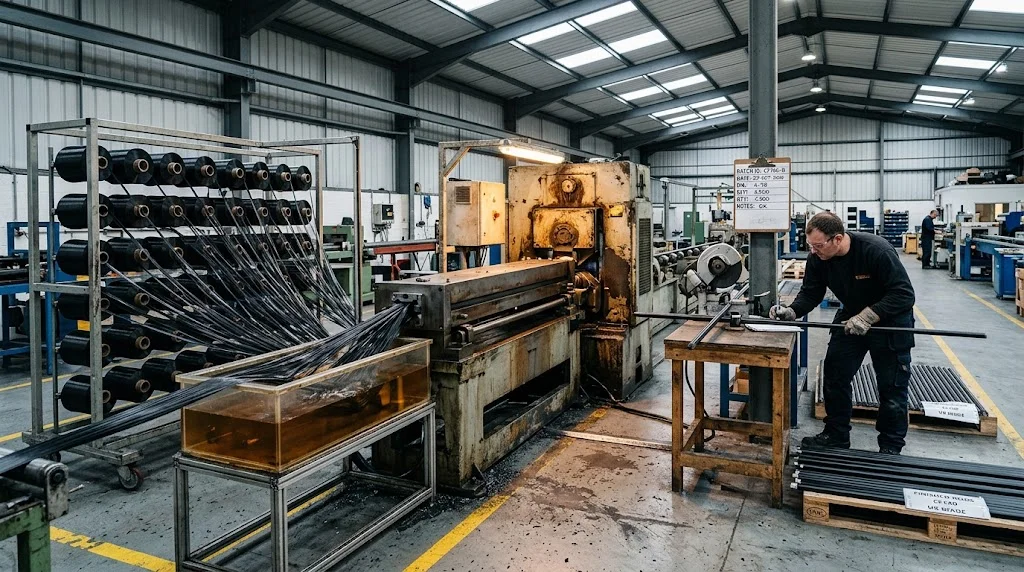
拉挤碳纤维一直是把结构刚度注入长条等截面零件最经济的方式之一,英国与欧盟的连续型材市场如今已经相当成熟,采购决策的重要性不亚于材料选型。拉挤碳纤维棒或管在受力方向上保持一致的纤维取向,劳动成本只有手糊工艺的一小部分,因此铁路内饰设计师、幕墙承包商、船艇制造者和工业设备厂商会把它写进以米为单位而非以毫米为单位的零件规范里。本文梳理服务上述买家的供应链,从原丝、纱线到织物转换再到成品型材。 对买家而言,核心事实是这个市场有清晰的层级结构。少数几家全球生产商供应碳纤维纱线,数量更多的一层转换厂负责裁切织物与分切带材,而真正运行拉挤生产线的型材专业厂相对较少。理解每一层的位置、它能出具什么证书,以及英
引言
拉挤碳纤维一直是把结构刚度注入长条等截面零件最经济的方式之一,英国与欧盟的连续型材市场如今已经相当成熟,采购决策的重要性不亚于材料选型。拉挤碳纤维棒或管在受力方向上保持一致的纤维取向,劳动成本只有手糊工艺的一小部分,因此铁路内饰设计师、幕墙承包商、船艇制造者和工业设备厂商会把它写进以米为单位而非以毫米为单位的零件规范里。本文梳理服务上述买家的供应链,从原丝、纱线到织物转换再到成品型材。
对买家而言,核心事实是这个市场有清晰的层级结构。少数几家全球生产商供应碳纤维纱线,数量更多的一层转换厂负责裁切织物与分切带材,而真正运行拉挤生产线的型材专业厂相对较少。理解每一层的位置、它能出具什么证书,以及英欧贸易规则如何横切这条链条,是顺利完成认证还是首批货检验不合格导致昂贵返工的分水岭。
什么是拉挤碳纤维,截面几何为何关键
拉挤是一种连续工艺:粗纱从纱架引出,经过树脂浸渍槽或树脂注入盒,再进入加热的钢模具,在一次通过中完成成型与固化。与模压不同,它没有停顿往复的循环,因此拉挤碳纤维型材理论上可以做到无限长度,只受牵引机和后续切割设备限制。碳纤维型材的典型线速度在每分钟 0.3 至 1.0 米之间,具体取决于截面厚度与树脂体系,纤维体积分数达到 55% 至 60% 属于常态,这正是拉挤零件高比刚度的来源。
截面几何同时决定成本与性能。圆管、方管、扁条、角材与异形工字截面都走同一条基本工艺线,但壁厚越薄、截面同时包含曲面与平面时,公差控制就越困难。买家比较拉挤碳纤维棒与缠绕卷制管时应注意:拉挤在长度一致性与单件价格上占优,而卷制与热压罐预浸料在纤维定位精度与环向强度上更强。下表汇总了主要连续型材工艺在关键指标上的表现:
| 工艺 | 典型纤维体积分数 | 长度灵活性 | 直径或宽度公差 | 500 件时的相对单价 |
|---|---|---|---|---|
| 拉挤 | 55-60% | 连续生产,定尺切割 | 常见正负 0.1 至 0.2 mm | 最低,模具成本摊薄到批量中 |
| 卷制 | 50-58% | 定尺长度,通常至 3 m | 正负 0.05 至 0.1 mm | 中等,卷制环节人工密集 |
| 拉挤加后缠绕 | 55-62% | 连续生产并叠加螺旋层 | 正负 0.1 mm | 中高,两道工序叠加 |
| 热压罐预浸料 | 58-62% | 受模具长度限制 | 正负 0.05 mm | 最高,固化周期主导成本 |
对承担次级结构作用的长直零件,拉挤几乎总是正确的经济选择。例外情况是承受集中载荷或需要精确粘接层几何的零件,此时缠绕或铺贴结构配得上更高的价格。
英国与欧盟的拉挤碳纤维供应链
英国与欧盟的拉挤碳纤维供应链分为三个功能层级,每层的地理分布都不同。原丝与纱线生产集中在日本,美国、韩国、中国与德国拥有可观产能。转换环节——纱线变成织物、缝编非卷曲织物或单向带——发生在更靠近模压工厂的德国、意大利与英国。拉挤本身则一分为二:大陆上是大型连续型材生产商,英国本土是为一次性与小批量工作运行定制模具的小型加工坊。
| 层级 | 工作内容 | 地理分布 | 到英国买家的交期 | 需要认证的内容 |
|---|---|---|---|---|
| 纱线生产商 | 聚丙烯腈原丝、氧化、碳化、上浆 | 日本、美国、韩国、中国、德国 | 认证牌号 8 至 16 周 | 生产商名称、批号、上浆剂,见质检证书 |
| 转换厂 | 织造、缝编、带材分切、织物备货 | 德国、意大利、英国、比荷卢 | 现货 2 至 6 周 | 织物结构、幅宽、面密度、与树脂的上浆相容性 |
| 型材专业厂 | 模具设计、拉挤生产线、切割、精加工、装配 | 英国加工坊与大陆型材厂 | 含模具工作 4 至 10 周 | 模具公差报告、固化制度、批次可追溯性、检验数据 |
进口安排比多数买家预期的更重要。英国脱欧后,进入英国的碳纤维纱线与成品复合材料型材面临不同的文书要求:欧盟建筑产品法规下的 CE 标识可能仍被接受,但大不列颠市场投放的产品适用 UKCA 标识要求,两套制度还在继续分化。在英国持有库存或英国授权代表的大陆供应商能明显简化这一过渡,这也是在英国设厂的中层转换厂在规范制定类工作中占到不成比例份额的原因之一。
还有两条合规线索贯穿市场。面向航空航天或国防终端用途的高模量纤维及成品件受两用物出口管制约束,因此服务海事、工业与建筑客户的供应商通常采用标准模度牌号,停留在许可门槛之内。废物与循环性规则也在收紧:欧盟《废弃框架指令》推动生产者承担裁切废料的回收义务,多家英国拉挤厂如今把自身边角料再粉碎后用于短切纤维应用,而不是送进填埋场。
拉挤碳纤维棒与型材的需求分布
英国与欧盟的需求可归为几个清晰的细分市场,各自的采购模式不同。铁路与轨道交通内装采购类挤出型材用于行李架、座椅骨架与线缆托架,减重直接转化为每节车厢的能耗节省。建筑与幕墙工程把拉挤碳纤维棒与型材用作玻璃肋、拉杆与加固补强的可见或隐藏增强件。船艇制造消耗棒管库存用于桅杆、吊杆、渔具与高端甲板五金。工业设备厂商构成其余部分,把型材用于机械臂、测量设备与自动化单元的轻量化框架。
- 铁路与轨道交通:重复性项目、认证周期长、文档要求严苛,批量足以支撑专属模具投入。
- 建筑与加固改造:由工程师指定、批量小、高度依赖测试报告与申报力学性能。
- 船艇与体育用品:周期更短、对价格敏感、接受按标准库存截面定尺采购。
- 工业自动化:在英国与德国增长最快,通常由设备厂商采购标准型材后自行切割加工。
一个值得注意的规律:用标准拉挤碳纤维棒完成原型的同一个买家,设计定型后几乎总会回头订购定制截面,因此模具所有权与模具存放条款应写进第一份合同而不是第二份。
英国与欧盟买家的采购核查清单
认证一家新的拉挤供应商,重点不在价格而在证据。下面的清单反映了下单后最常出问题的事项,对英国加工坊与出口到英国的大陆生产商同样适用。
- 材料可追溯性:要求质检证书写明上游纱线生产商与炉批号,而不只是拉挤厂的内部牌号代码,这样批次变更在到达你的装配线之前就能被追溯。
- 公差报告:索取整段生产长度上的实测截面数据,而不是数据表上的最大值,因为长周期生产中的模具磨损才是公差漂移的来源。
- 树脂体系披露:环氧、乙烯基酯与聚酯体系在湿度与紫外线下的表现不同,树脂选型直接决定下游的二次粘接与涂装工艺。
- 模具所有权:确认定制工装归属、存放地点与转移费用,以保护合作关系结束时的你。
- 合规文件:建筑与铁路应用需核实 UKCA 或 CE 文件、申报性能,以及终端市场要求的防火或烟雾测试。
- 批量与交期的真实性:拉挤欢迎稳定排产,询问供应商如何安排换模,以及这对你意味着怎样的交付窗口。
在首张采购订单之前完成这份清单的买家,在项目从原型转入量产、需要重新认证时,普遍遇到更少的首件不合格与更短的认证周期。
常见问题解答
拉挤碳纤维棒与卷制碳纤维管有什么区别?
拉挤碳纤维棒通过将纤维连续拉过加热模具制成,长度方向平直度与纤维取向一致性极佳,单件成本低,但对环向强度的控制有限。卷制管在芯模上缠绕或铺贴预浸料后固化,单件成本更高,但尺寸公差更严、环向性能更好。对结构棒、加劲条与线性增强件,拉挤路线通常更优;对承压或受冲击的管件,卷制路线配得上溢价。
拉挤碳纤维型材能否按 UKCA 与 CE 标准用于建筑?
可以,前提是供应商提供完整的技术档案。英国的建筑用型材一般需按适用的建筑产品规则取得 UKCA 标识,欧盟投放的产品则按《建筑产品法规》使用 CE 标识;技术档案必须覆盖申报力学性能、生产工厂识别、工厂生产控制,以及支撑申报的测试报告。请询问供应商目前认证到哪一套体系、测试是否由公告机构或认可机构完成,以及文件是否覆盖你所采购的具体截面几何,而不是泛泛的族类描述。
在英国定制拉挤碳纤维截面的交期是多少?
模具设计与首轮试制预留四至六周,认证生产再加两至四周,因此首件交付从图纸批准起算,现实区间在八至十周左右。标准库存截面定尺切割两至三周即可发货。常见延误不在于拉挤生产线本身——它跑得很快——而在于模具修正、固化验证与检验签核构成的工程往返,把这一环节排进你自己的计划即可避免大部分延期。
结论
英国与欧盟的拉挤碳纤维市场是一条运转中的三层链条:全球纱线生产商、欧洲转换厂,以及由大陆型材专业厂与英国加工坊组成的成品制造层。理解每一层的位置、每层能出具什么证据,以及 UKCA、CE 与出口管制如何横切这条链条的买家,总能以更低的总成本拿到更好的零件,而不是只比较单张报价。
永贤向这条链条供应认证碳纤维纱线与织物,并与型材伙伴合作,为铁路、海事与工业项目提供定制连续截面。浏览我们的碳纤维产品,或联系我们,提供截面图纸、年产量与合规要求,获取有明确来源的报价。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。