
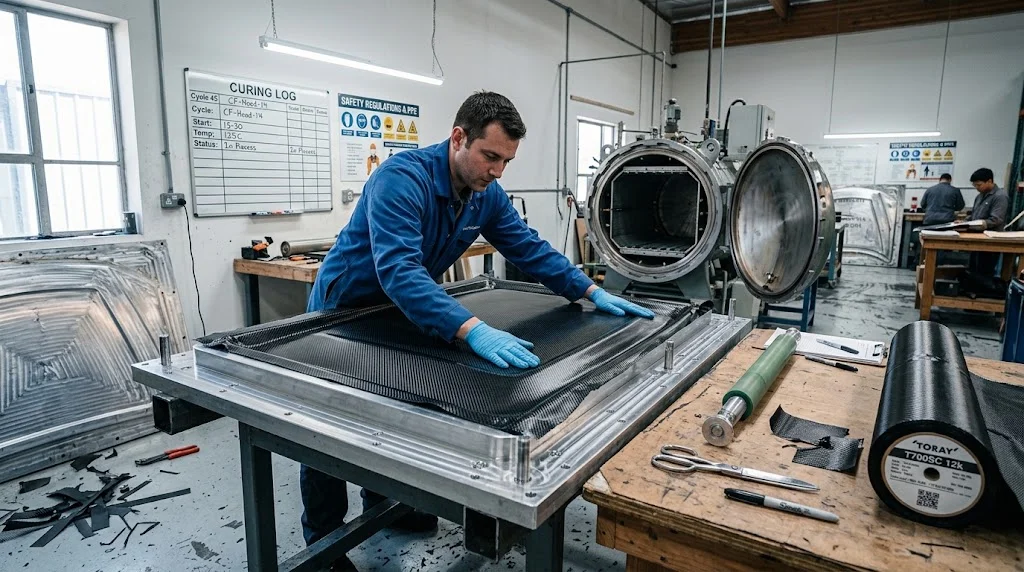
定制碳纤维汽车零件已经从一次性改装展车走进了可复制的工业供应链,而取得理想结果的买方,都把交付当作一门工程学科来管理,而不是当成一次采购下单。无论零件是替换用后视镜壳、整套前脸面板,还是赛车项目的结构加强件,从 CAD 文件到已喷漆、可直接安装的成品,都要经过数据采集、材料选择、模具、铺层、固化、精修与检测这几个环节。每个环节都有各自的交期、成本结构与失效模式,掌控这些环节的供应商才能交付可预期的结果。 本文完整走一遍碳纤维汽车零件的交付链,给出买方写规格书时真正需要的数字:各阶段的典型交期、不同工艺对应的成本区间、尺寸公差,以及能把专业碳纤维汽车零件制造商与只能做出一件好样品的小作坊区分开来
引言
定制碳纤维汽车零件已经从一次性改装展车走进了可复制的工业供应链,而取得理想结果的买方,都把交付当作一门工程学科来管理,而不是当成一次采购下单。无论零件是替换用后视镜壳、整套前脸面板,还是赛车项目的结构加强件,从 CAD 文件到已喷漆、可直接安装的成品,都要经过数据采集、材料选择、模具、铺层、固化、精修与检测这几个环节。每个环节都有各自的交期、成本结构与失效模式,掌控这些环节的供应商才能交付可预期的结果。
本文完整走一遍碳纤维汽车零件的交付链,给出买方写规格书时真正需要的数字:各阶段的典型交期、不同工艺对应的成本区间、尺寸公差,以及能把专业碳纤维汽车零件制造商与只能做出一件好样品的小作坊区分开来的文件体系。
为什么定制碳纤维汽车零件需要受控的交付链
与目录件不同,定制碳纤维汽车零件没有现成模具,也没有沿用下来的公差体系。装配精度完全取决于买方提供的数字或实物基准的质量,而引擎盖板或车门蒙皮上两毫米的误差,就足以让一个已经投入数百美元材料与工时的成品件报废。因此这个行业里昂贵的资产不是碳纤维本身,而是经过验证的模具,以及让整批零件保持一致的工艺知识。
买方选择碳纤维的根本原因是减重。典型的碳纤维车身面板比钢制件轻 40-60%,比刚度相当的铝制件轻 15-25%,而且整套面板叠加后收益可观。下表对比了一次性制作与工业化交付链在同一个项目上的差别。
| 阶段 | 一次性制作 | 工业化交付链 | 买方职责 |
|---|---|---|---|
| 基准数据 | 照片与手工测量 | 0.1-0.3 毫米精度三维扫描与 A 级曲面重建 | 提供实车或既有扫描数据 |
| 工程定义 | 目视样件,无铺层表 | CAD 冻结并输出分区铺层定义与铺层清单 | 确认 CAD 与受力工况 |
| 模具 | 泡沫原模,寿命短 | CNC 铝模或对合模,并在检具上验证 | 明确模具归属 |
| 生产 | 单件手工铺层,无流转卡 | 批量生产,逐件流转卡与固化记录 | 批准首件 |
| 质量 | 目视检查 | 尺寸报告、超声扫描与检具试装 | 在采购单中约定验收标准 |
从 CAD 到模具:定制碳纤维零件的工作流
每一个定制碳纤维零件项目都遵循同一套骨架,多数延期来自跳过某个环节,而不是复合材料本身难做。
- 数据采集与曲面重建:对实车进行扫描,在 CAD 中重建 A 级曲面,并在下料前定义每个安装点的面差与间隙目标。
- 铺层定义:按区域分配纤维方向,0 度层提供刚度,正负 45 度层提供扭转刚度,高负荷区域加入夹芯。典型面板铺层为 1.5-3 毫米,相当于 200-300 克面料的四到十层。
- 模具:CNC 铝模是几百到几千件的主力方案,原模加复合模则更适合原型与短周期,更快也更省。
- 铺层与固化:预浸料在热压罐中以 120-180 摄氏度、0.6-0.7 兆帕固化,可得到最稳定的 A 级表面;真空灌注适合大面积面板且模具成本更低;当产量支撑生产模时,树脂传递成型最具优势。
- 修边与装配:五轴 CNC 修边保证孔位精度,嵌件与胶接螺柱取代安装现场钻孔。
- 检测与试装:结构光扫描与 CAD 对比,批量放行前用检具或实车完成首件试装。
交期主要由模具决定,而不是铺层本身。CAD 冻结之后的现实排期如下。
| 阶段 | 原型 1-5 件 | 小批量 20-200 件 | 量产 1000 件以上 |
|---|---|---|---|
| 数据与 CAD 冻结 | 3-5 天 | 3-5 天 | 5-10 天 |
| 模具 | 7-14 天,复合模 | 15-25 天,铝模 | 25-45 天,对合金属模 |
| 铺层与固化 | 合计 2-5 天 | 每型腔 1-3 天 | 每天 20-60 件 |
| 修边与精修 | 每件 1-2 天 | 每件 0.5 天 | 工装定位,每件数分钟 |
| 检测 | 全检 | 按 AQL 抽检 | 首末件加统计过程控制 |
碳纤维汽车零件的材料与工艺选择
工艺选择决定碳纤维汽车零件的预算成败,因为同一块面板用三种方式制造,单件成本可以相差五倍。下表反映汽车后市场与低量产项目的典型情况。
| 工艺 | 典型材料 | 周期 | 成本特征 | 适用场景 |
|---|---|---|---|---|
| 预浸料加热压罐 | T700 级丝束,3K 或 6K 斜纹,200-300 克面料 | 120-180 摄氏度、0.6-0.7 兆帕下 2-4 小时 | 低量时单件成本最高,表面最稳定 | A 级引擎盖、车顶、门蒙皮,1-500 件 |
| 真空灌注 | 干态斜纹布加环氧灌注树脂 | 含室温固化与后固化共 6-12 小时 | 模具成本低,人工适中,适合大面积 | 尾翼、尾门板,10-1000 件 |
| 轻量树脂传递成型 | 编织预制体,环氧或乙烯基酯 | 注胶 8-15 分钟,固化 20-40 分钟 | 超过 100 件后单件成本快速下降 | 后视镜壳、支架等三维件,100-50000 件 |
| 模压成型 | 碳纤维片状模塑料 | 每模 1-3 分钟 | 单件成本最低,模具门槛最高 | 结构支架,5000 件以上量产 |
树脂体系与纤维牌号同样重要。玻璃化转变温度在 120 摄氏度左右的标准环氧适用于邻近座舱的面板,而烘漆工序或靠近排气硬件的零件必须使用接近 180 摄氏度的高温体系。真空度不足导致的孔隙率低于 1%,以及稳定的 0.2-0.35 毫米单层厚度,是判断 A 级面板能否顺利喷漆的两个关键数字。
如何评估碳纤维汽车零件制造商
在碳纤维汽车零件制造商之间做选择,本质上是一次尽职调查,下面这些问题能把量产合作伙伴与只能做原型的车间区分开。
- 工艺覆盖:同时具备预浸料、真空灌注与树脂传递成型能力的供应商,能推荐合适路线,而不是只推销自己已有的设备。
- 自有能力:下料、CNC 修边、表面精修与无损检测在同一屋檐下完成,能消除交接环节的损伤与进度损耗。
- 体系认证:ISO 9001 是底线,一旦涉及量产就需要 IATF 16949 与 PPAP 能力,批次可追溯性必须写进文件而非口头承诺。
- 模具归属:合同中写明模具归谁、存放在哪里、是否允许第二家供应商使用,这一条款能避免行业里最昂贵的纠纷。
- 样品与试装政策:付费模具样件在买方检具上试装,是相对报废整批零件非常便宜的保险;拒绝试装的供应商本身就在传递信号。
- 细分领域案例:赛车、后市场空力套件与电动车小批量项目对供应商的考验完全不同,要索取同细分领域的参考案例。
交付、包装与质量文件
物流是好零件被毁掉的最后一个环节。成品碳纤维车身面板应放在带边角保护的泡沫托架中运输,堆叠时避免点接触,并在装箱时拍照留证,以便运输索赔有据可依。海运适合四到六周到门的生产批量,而卡住整车改制节点的首件则适合空运。
每批发货应随附的文件包包括材料证明、固化记录、与 CAD 对比的尺寸报告、约定的超声检测结果以及照片记录。验收标准应写进采购单,例如在定义的检查点面差不超过 1.0 毫米、间隙对称度不超过 1.5 毫米,并在检具上测量。把标准写进供应商流转卡,比依赖目视判断能显著减少争议。
常见问题解答
订购定制碳纤维汽车零件需要多长时间?
以冻结的 CAD 文件为起点,首件通常需要三到四周,其中包含原型用复合模具。增加一套经过验证的铝模还需两到三周,因此第一批生产的现实总周期为五到七周,带 PPAP 文件的量产首件一般在八到十周。最大的进度杠杆是第一天交付的扫描数据质量,因为模具开工后再返工 A 级曲面是整条链上最昂贵的延误。
定制碳纤维零件的最小起订量是多少?
单件制作是可行的,后视镜壳或小型风道等简单几何在计入人工与精修后,单件通常在 500 至 1500 美元之间。二十到五十件开始进入批量价格区间,因为在这个范围内模具成本摊薄到可以接受的比例。低于该数量时,原模加复合模能压低前期投入;超过几百件后,铝模很快就能收回成本。
碳纤维车身面板可以喷成原厂车漆吗?
可以,工艺也很成熟:打磨表层清漆,涂刷与树脂体系匹配的环氧底漆,再喷涂双组分聚氨酯面漆。烘漆温度要保守,后市场作业通常控制在 60-80 摄氏度,因为过高温度可能让标准环氧基体软化,即使零件本身的固化温度更高。批准烘烤曲线之前,务必确认具体铺层体系的玻璃化转变温度。
结论
定制碳纤维汽车零件会奖励那些把项目当作工程链而非商品采购的买方:尽早冻结 CAD,把铺层与验收标准写成文字,按产量而不是按供应商已有的设备选择工艺,并在任何批量放行前坚持完成首件试装。这四个习惯,决定了一套面板是一个下午就能装上的成品,还是一集装箱昂贵的废品。
永贤为赛车、后市场与低量产整车项目制造碳纤维车身面板、定制车身覆盖件与结构件,自有模具、热压罐与灌注产能,并提供完整的尺寸报告。浏览我们的碳纤维汽车产品线,或联系工程团队,提供 CAD 数据与产量预测,获取工艺方案与报价。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。