
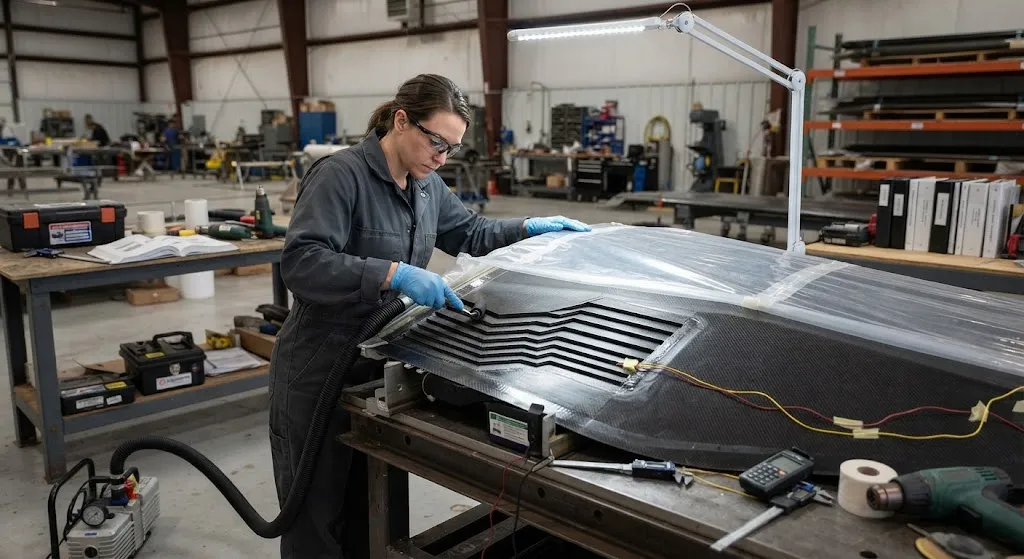
斜面胶接修复是恢复承载碳纤维结构——飞机蒙皮、旋翼叶片、船体与压力容器——的首选方法,因为它以最小的重量代价和最不显眼的足迹使零件回到接近原始强度。与在表面搭接补片不同,斜面修复把受损材料以浅锥形打磨掉,再胶接一片匹配的锥形补片,载荷通过连续的胶层传递,而不是通过紧固件或厚厚的表面加强片。结果看起来、表现得都像原始层合板:气动、低剖面、结构连续。 让斜面修复在实践中可靠的工程集中在三个决策上:斜度比——每单位层合板深度的锥度长度——决定能恢复多少强度;把平滑锥面转化为车间实际能加工的阶梯几何;以及胶层保证方案——表面准备、真空、固化与检测——确认胶粘剂真的承担了托付给它的载荷。本文逐项讲
引言
斜面胶接修复是恢复承载碳纤维结构——飞机蒙皮、旋翼叶片、船体与压力容器——的首选方法,因为它以最小的重量代价和最不显眼的足迹使零件回到接近原始强度。与在表面搭接补片不同,斜面修复把受损材料以浅锥形打磨掉,再胶接一片匹配的锥形补片,载荷通过连续的胶层传递,而不是通过紧固件或厚厚的表面加强片。结果看起来、表现得都像原始层合板:气动、低剖面、结构连续。
让斜面修复在实践中可靠的工程集中在三个决策上:斜度比——每单位层合板深度的锥度长度——决定能恢复多少强度;把平滑锥面转化为车间实际能加工的阶梯几何;以及胶层保证方案——表面准备、真空、固化与检测——确认胶粘剂真的承担了托付给它的载荷。本文逐项讲解,并给出修复工程师与买家评估修复计划时使用的数字。
斜度比选择与强度恢复
斜度比是锥面的斜率:30:1 意味着每 1 毫米层合板厚度,锥面延伸 30 毫米。斜度比控制载荷从母体层合板通过胶粘剂传递到补片的平缓程度。浅而长的斜面把剪应力分散到大面积胶层上,保持峰值应力低;陡而短的斜面把载荷传递集中到小区域,把峰值应力推向胶粘剂的强度极限。航空基准已充分确立,它反映了力学原理:
| 斜度比 | 典型用途 | 预期强度恢复 | 说明 |
|---|---|---|---|
| 20:1 | 轻载次结构 | 70%-85% | 很少用于主结构;对胶接修复偏陡 |
| 30:1 | 一般航空结构修复 | 85%-95% | 薄层合板的常见基准 |
| 40:1 | 主结构、高载荷区 | 90%-98% | 载荷集中关键时优先 |
| 50:1 至 60:1 | 压缩关键与厚层合板 | 95%-100% | 重载 CFRP 压缩工况的基准 |
斜度比如此重要的原因是剪滞效应。在胶接接头中,载荷在搭接端进入胶粘剂,向中部衰减;峰值剪应力出现在斜面尖端。加长斜面把这个峰值分散到更大面积并降低其幅值,这就是浅斜度恢复近乎完整强度的原因。但存在实际边界:超过大约 60:1 后,每增加一毫米锥度带来的强度增益变得很小,机加工变得精细,修复足迹侵入相邻结构。因此多数修理手册把设计斜度比封顶在 50-60:1 附近,通过表面质量而非无限加长锥面来达到完全恢复。
阶梯切斜面:平滑锥面的实用等效
真正的平滑斜面由旋转刀具在刚性夹具上加工,适合薄蒙皮与平坦区域。在厚层合板、曲面与现场条件下,平滑锥形难以准确加工,因此修理车间改用阶梯斜面:把层合板以一系列同心台阶铣削,每级台阶移除一到两层铺层,补片用匹配的阶梯铺层胶接而成。阶梯几何是平滑锥面的阶梯近似,当台阶相对局部厚度足够薄时,其力学行为收敛于平滑斜面。
这种等效并非自动成立。每级台阶边缘都是局部应力集中,阶梯补片的铺层必须逐层镜像母体层合板,载荷路径才能连续。两条规则保证近似的有效性:第一,台阶深度标称上等于母体层合板的铺层厚度,使每级新台阶落在真实的铺层边界上;第二,台阶宽度按斜度比投影到阶梯轮廓上。4 毫米层合板、0.2 毫米铺层上的 40:1 斜度约产生 20 级台阶,每级约宽 8 毫米——手工铺放无需专用工具即可完成这种几何。
| 参数 | 指南 |
|---|---|
| 台阶深度 | 等于一层铺层厚度(典型 0.13-0.25 毫米) |
| 台阶宽度 | 斜度比乘以台阶深度(40:1 时约 40 倍台阶深度) |
| 台阶数量 | 层合板厚度除以台阶深度 |
| 斜切角精度 | 锥面平面正负 0.5 度 |
| 表面质量 | 均匀、无烧伤、台阶边缘无撕裂纤维 |
机加工质量直接决定结果。在台阶边缘撕裂纤维的铣刀会在修复区留下成为起裂点的受损基材。湿磨或干磨、以合适进给与转速的无毛刺铣削,以及用细磨料进行最终手工清理,是被接受的工序序列。在量产修理车间,阶梯斜面由 CNC 设备依据原始铺层图切割,保证台阶位置落在真实铺层边界上而非铺层中间。
表面准备与胶粘剂选择
胶接修复的强度恢复受最弱环节限制,而对现代增韧胶粘剂而言,最弱环节通常是胶粘剂与已处理基材之间的界面,而不是胶粘剂本身。因此表面准备对结果的决定作用超过胶粘剂等级。航空修理手册收敛的工序序列是:用溶剂去除污染,把胶接面研磨到受控粗糙度,干燥表面,并在规定时间窗内胶接——因为活化的表面会随大气暴露失去可接合状态。研磨必须均匀——斑驳的粗糙度产生斑驳的胶接强度——表面必须无尘、无潮、无脱模剂。
胶粘剂选择遵循工作环境与车间可用的固化条件。与补片一起在真空袋中铺放的胶膜是修复标准,因为它在压力下流动并提供受控的胶层厚度;糊状胶粘剂用于填角、边缘密封与小型修复。固化温度主导排程:120°C 固化胶膜的热湿性能更高,但需要修复毯或烘箱;70-80°C 固化体系适合现场且对许多结构足够。增韧环氧体系是主结构的首选,因为它们能承受脆性胶粘剂会以分层形式传入层合板的剥离与冲击载荷。
- 溶剂擦拭:在任何研磨前去除油脂、脱模残留与灰尘。
- 受控研磨:整个斜面区域均匀粗糙度,用接触角或水膜试验验证。
- 真空干燥:固化前去除吸收的水分;困在胶层界面的水分在加热下成为孔隙。
- 时间纪律:在制造商的开放时间内胶接;按与固化排程匹配的批次准备表面。
- 胶粘剂匹配:胶膜厚度与固化温度匹配零件服役温度与可用固化设备。
胶层保证:真空、固化与无损检测
最后一层工程是证明胶层存在并承载。真空是第一道控制:修复区被封装并抽到目标真空,通常负 0.85 巴以上,把补片压合到锥面上,并提供胶膜湿润表面所需的压实压力。真空必须固化前验证并保持全程;固化温度下漏气的袋子是检测时发现多孔胶层的经典原因。
固化控制意味着给胶层加仪器——补片表面的热电偶,条件允许时尽量放在胶层本体——并遵循胶粘剂制造商的升温速率、保温段与降温程序。最常见的修复失效不是固化不足而是固化不均:未校准修复毯造成的热点或修复边缘的冷区,留下部分固化的胶粘剂,它逃过粗略检查却在服役中失效。固化与脱模后,修复区用无损方法检测——干耦合超声或相控阵扫描是胶接修复的标准——确认无孔隙、无脱粘、无台阶边缘间隙。验收以扫描记录为准而非目视外观,因为看起来完美的斜面修复可能藏着会在疲劳下生长的胶层空腔。
文档闭环收官。合格修复是可追溯的:损伤评估、斜面几何、材料体系、固化记录与 NDI 结果构成修复档案,纳入结构的持续适航记录。买家与运营商评估修复供应商时,应关注这种档案纪律,因为它是证明斜度、台阶与胶层确实经过工程化与验证(而非即兴操作)的唯一证据。
常见问题解答
为什么 30:1 是航空修复最常见的斜面斜度比?
30:1 基准反映了强度恢复与实际几何之间的平衡。在 30:1 时,剪滞分析显示峰值胶粘剂应力降到足够低,典型结构铺层可恢复未损伤层合板强度的 85%-95%,而锥面保持足够短以便准确加工且不产生过大修复足迹。更高载荷区域与压缩关键层合板推进到 40:1 及以上,认证程序通过力学试验证明 95% 及以上的恢复。
斜面修复能比原始层合板更强吗?
不能有意义地做到,而且这也不是目标。斜面接头是胶接界面,其强度受胶粘剂与基材界面剪切强度约束;最佳结果是在接近母体层合板强度——高斜度比与优质表面准备时通常恢复 90%-100%。修复验收标准以原始设计强度的百分比书写,设计让修复区载荷低于该恢复值,而不是试图超过母体材料——那只会把失效位置移到别处。
斜度比与材料都正确,斜面修复为何仍会失效?
经典根因是污染、水分与固化不一致,而非斜度比。溶剂擦拭过的表面被徒手触碰或灰尘再次污染,界面胶接很差。吸收进基材的水分在固化中蒸发,沿胶层留下孔隙。固化不均——冷区、过冲或漏气真空袋——产生部分固化或多孔的胶粘剂。这些都无法用肉眼看到,只能靠严格的表面准备、真空验证、热电偶监控固化与最终超声检测来发现。
结论
斜面胶接修复在三个纪律协同时能把受损碳纤维结构恢复到接近原始强度:根据载荷工况与层合板厚度选择斜度比——一般结构修复用 30:1,压缩关键与厚截面推向 50-60:1;加工阶梯斜面使每级台阶落在真实铺层边界上;以及由表面准备、真空、带仪器固化与超声检测构成的胶层保证方案,在零件返回服役前证明胶接。斜度比是设计,台阶是执行,检测是证明。稳固的修复之所以稳固,是因为三者被作为一个系统来工程化。
YongXian 供应斜面及胶接修复项目使用的碳纤维织物、单向预浸料与修复级增强材料,覆盖航空、海事、风电与工业结构。浏览我们的碳纤维产品系列或联系我们的工程团队,讨论修复材料体系、铺层匹配织物与预浸料固化支持。
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。
碳纤维汽车尾翼
汽车级碳纤维尾翼,采用热压罐固化预浸料技术制造。每个尾翼经真空袋压和烘箱固化,实现最优纤维树脂比、强度和完美外观。

碳纤维机器人末端执行器连杆 — 定制形状与传感器集成
定制形状的碳纤维末端执行器连杆。面向自动化集成商和科研实验室,需要在机器人腕部与夹爪/工具之间实现轻量化刚性连接。可集成传感器安装位、走线槽和快换接口。

碳纤维医疗器械配件定制
医疗级碳纤维配件,用于影像设备、手术器械和患者支撑系统。碳纤维的射线可透性和高强度重量比使其成为CT扫描床、轮椅架、手术机器人臂和MRI兼容配件的理想材料。可选用生物相容性树脂体系。