
热塑性复合材料通常通过两个极端来讨论。一端是带原位固化的自动铺丝(AFP),它能制造大型复杂几何体,但材料沉积缓慢,设备投入动辄数百万。另一端是玻纤毡热塑(GMT)模压,循环不到一分钟,却只能提供非连续纤维的性能。有机板热成型居于两者之间:将连续纤维、预固结的层合板坯料加热到基体熔点以上,在压力机中数秒成型,并在模具内冷却——将连续增强的力学性能与模压线的节拍结合起来。 本文把这个工艺拆解为材料和机器变量,比较主要基体选项在成型与服役性能上的差异,并描绘两大应用族——风电叶片前缘与汽车半结构件——目前工艺经济性最佳的所在。最后给出区分一次成功的有机板零件与起皱变形废品的工艺设计规则。 从
引言
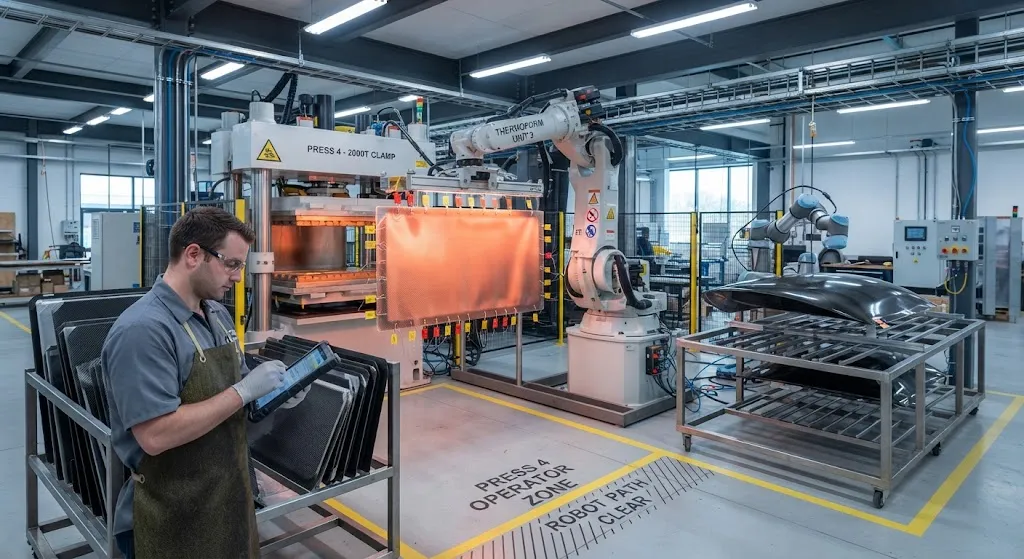
热塑性复合材料通常通过两个极端来讨论。一端是带原位固化的自动铺丝(AFP),它能制造大型复杂几何体,但材料沉积缓慢,设备投入动辄数百万。另一端是玻纤毡热塑(GMT)模压,循环不到一分钟,却只能提供非连续纤维的性能。有机板热成型居于两者之间:将连续纤维、预固结的层合板坯料加热到基体熔点以上,在压力机中数秒成型,并在模具内冷却——将连续增强的力学性能与模压线的节拍结合起来。
本文把这个工艺拆解为材料和机器变量,比较主要基体选项在成型与服役性能上的差异,并描绘两大应用族——风电叶片前缘与汽车半结构件——目前工艺经济性最佳的所在。最后给出区分一次成功的有机板零件与起皱变形废品的工艺设计规则。
从半成品板坯到成型零件
有机板是连续纤维——通常是碳纤维或玻纤机织物,或交叉铺层的单向层——与热塑性基体固结而成的平板层合板,以板材或卷材交付。制造商裁切板坯,在红外或对流炉中加热到基体熔点之上,转移到压力机,在冷却模具内成型。包括取出零件在内的整个循环约在 30 至 90 秒之间。
| 指标 | 有机板热成型 | AFP 原位固化 | GMT / LFT 模压 |
|---|---|---|---|
| 循环时间 | 30-90 秒 | 单件数分钟到数小时 | 40-90 秒 |
| 纤维结构 | 连续(机织或 UD) | 连续丝束 | 非连续纤维 |
| 强度与刚度 | 高 | 最高 | 中等 |
| 零件尺寸上限 | 压力机台面 | 几乎不受限 | 压力机台面 |
| 模具成本 | 钢或铝,中等 | 模具简单但设备昂贵 | 钢模,中等 |
| 最佳应用 | 前缘、半结构件、大批量 | 大型蒙皮、加筋壁板 | 低成本半结构件 |
三个工艺参数决定质量。成型温度必须越过基体熔点并留有受控余量——太低则层合板回弹并微裂纹,太高则基体降解、纤维位移。有机板的压力机压力相比模压成型要温和得多,因为基体已经固结,模具主要承担整形与冷却而非挤压。冷却速率最后决定零件的结晶度,进而决定脱模后的尺寸稳定性。
基体选项与成型窗口
基体选择同时决定成型温度和零件的可用寿命。通用基体在标准压力机上就能成型,成本低;高温基体需要更高的炉子输出,但解锁航空与机舱盖下应用。
| 基体 | 典型成型温度 | 连续服役温度 | 成本档 | 典型用途 |
|---|---|---|---|---|
| 聚丙烯(PP) | 170-200 °C | 最高 90 °C | 最低 | 盖板、保险杠结构、小型半结构件 |
| PA6 | 230-260 °C | 110-120 °C | 低 | 前缘、电池盖、座椅结构 |
| PA66 | 260-290 °C | 130 °C | 低-中 | 电动出行部件、结构卡扣、踏板箱 |
| PPS | 290-320 °C | 200 °C | 高 | 航空内饰、发动机邻近件、前缘 |
| PEKK / PEEK | 340-380 °C | 250 °C | 最高 | 航空半结构件、高载荷支架 |
熔体的浸润与固结质量直接决定可焊性与力学离散度。聚酰胺牌号会吸湿,从而同时改变成型窗口和最终零件的尺寸响应;加工厂通常会在成型前干燥板坯,并在 PA6 与 PA66 产线控制车间湿度。高温牌号免去这项维护负担,但炉子与模具溢价只有服役温度足以支撑时才回本。
有机板的竞争地带
第一个商业据点便是风电叶片前缘。前缘防护与可替换防护罩传统上以热固性层合板制造,固化周期长;有机板成型把循环从数小时压缩到两分钟以内,且热塑基体可以直接焊接到邻近防护材料。欧盟 RECREATE 等项目已经用天然纤维与玻纤热塑前缘验证了这条路线,证实了耐侵蚀性能以及用压力机批量生产叶缘硬件的可行性。
- 风电前缘:侵蚀防护罩、可更换前缘壳体、排水与整流连接件——压力机成型、可焊接、可批量生产。
- 汽车半结构件:座椅靠背板、电池盖、地板模块与保险杠内部件——冲压钢偏重、GMT 性能不足的场景。
- 航空内饰与次结构:客舱搁架板、隔断结构与厨房框架——受益于可焊接装配与低烟毒牌号。
- 物流与工业:托盘、缓冲衬垫与机器防护罩——回报于快速成型与耐冲击性。
对阵 AFP 原位固化,这是几何与速度的权衡:有机板无法跟上全蒙皮加筋壁板的双曲率和深筋条细节,但任何能放进压力机台面的零件,每分钟数件的压机产线都胜过铺丝头。对阵 GMT 模压,这是成本与性能的权衡:板坯中的连续纤维在同等重量下提供约两倍的刚度,这正是需要承受弯曲载荷的半结构件转向有机板的原因。
区分成功与废品的工艺设计规则
有机板在板坯层面宽厚,在几何层面严苛。成功的项目共享一组一致的约束:
- 控制拉深深度:机织板坯在深拉深中起皱;控制深宽比,或预裁定制板坯并局部定向纤维。
- 采用对称铺层:非对称纤维叠层冷却时翘曲;围绕层合板中面镜像铺层顺序。
- 为焊接预留:保持焊边平直、厚度均匀,使超声或激光焊拥有一致的界面。
- 维持均匀壁厚:加强筋与凸台导致局部变薄与缩痕;拔模角与圆角应遵循模压而非钣金规范。
- 控制水分:成型前干燥 PA6 与 PA66 板坯,管理车间湿度以保持成型窗口的可重复性。
遵循这些规则的合作伙伴报告,试模之后首次通过率可达 95% 以上;而把有机板当钣金对待的团队,通常要在起皱和翘曲返工上消耗数轮模具迭代。差别与任何热塑模压项目相同:模具设计决定零件,板坯只取决于环绕它的温度控制。
常见问题解答
有机板零件可以焊接或回收吗?
可以,这正是相对热固性层合板的优势。因为基体是热塑性的,成型零件可通过超声、振动或激光焊接连接,无需胶粘剂或机械紧固件;边角料、废品和退役部件可重新磨碎成复合材料或重新固结成新板坯。在追求可持续目标的项目中,可焊性与可回收性常常在原材料价格略高于热固等效品时仍促使决策转向有机板。
有机板与 UD 带、AFP 相比成本如何?
对于能放进压力机台面的给定零件几何,有机板在设备与循环成本上胜出:一条压机产线只是 AFP 单元的一小部分成本,循环以秒计而非每件数小时。对于大型蒙皮、加筋壁板或深三维几何,AFP 仍是唯一的连续纤维路线。务实的选型规则是几何决定:零件能放进板坯和压力机就用热成型;需要丝束转向或超出台面尺寸就铺放。
有机板板坯的厚度与尺寸限制如何?
标准有机板单层厚度约 0.4 至 2 mm;更厚的半结构件通过叠放多层板坯并在同一次压机循环中共固结而成。板坯尺寸受织物幅宽与压力机台面限制——目前量产典型达约 2 乘 3 米——足以覆盖前缘壳体与汽车面板,但不包括全长叶片大梁,后者仍以 UD 带和 AFP 为基准路线。
结论
有机板热成型填补了慢速连续纤维工艺与弱性能非连续纤维模压之间的区间。它保留连续增强,循环不到两分钟,模具成本仅 AWSF 单元的一小部分,因此是风电前缘、汽车半结构件以及任何需要承受弯曲载荷而不增重的台面尺寸几何的自然选择。这项技术已足够成熟,如今的差异化在于工艺控制——干燥、热窗口与模具设计。
正在为热成型项目选择原材料的加工厂,查看我们的热塑性织物与预浸料产品系列;或联系我们的团队,讨论适合您应用的板坯格式、基体牌号与成型支持。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。