
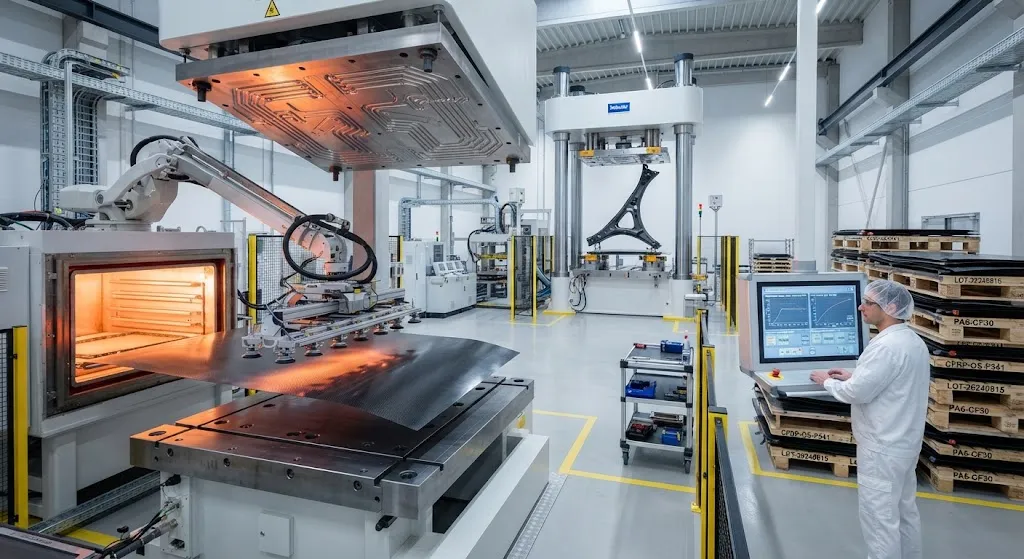
有机板热压成型是碳纤维增强聚合物进入高产量汽车生产的最有前景的路径。与针对低产量高性能优化的航空航天级预浸料铺层和热压罐固化不同,有机板热压成型利用现有的热塑性成型基础设施,以60-90秒的节拍时间、超过10万件的年产量和接近经济可行性的单件成本生产CFRP零部件。 有机板是一种半成品,由连续碳纤维增强材料(通常为非卷曲织物或机织织物)与热塑性基体(最常见的是聚酰胺6(PA6)、聚丙烯(PP)或聚醚醚酮(PEEK))固结成厚度受控的平板(0.5-4.0 mm)。这些板材在固结带式层压线上以50-60%的纤维体积分数生产,然后平板运输到热压成型工厂,在那里被加热、成型、修边并组装成汽车结构
引言
有机板热压成型是碳纤维增强聚合物进入高产量汽车生产的最有前景的路径。与针对低产量高性能优化的航空航天级预浸料铺层和热压罐固化不同,有机板热压成型利用现有的热塑性成型基础设施,以60-90秒的节拍时间、超过10万件的年产量和接近经济可行性的单件成本生产CFRP零部件。
有机板是一种半成品,由连续碳纤维增强材料(通常为非卷曲织物或机织织物)与热塑性基体(最常见的是聚酰胺6(PA6)、聚丙烯(PP)或聚醚醚酮(PEEK))固结成厚度受控的平板(0.5-4.0 mm)。这些板材在固结带式层压线上以50-60%的纤维体积分数生产,然后平板运输到热压成型工厂,在那里被加热、成型、修边并组装成汽车结构件。该工艺链完全省去了热压罐,代之以基于压力机的成型方式,与现有金属冲压基础设施相匹配。
热压成型工艺链:逐步解析
有机板热压成型工艺遵循一个顺序链,决定了零部件质量和生产吞吐量。每个步骤都有必须控制的特定参数窗口:
- 板材存储和调节:有机板在室温(PA6牌号)或冷藏(PEEK牌号)下存储,成型前必须干燥至水分含量<0.02%。PA6中的水分在加热过程中引起水解,降解分子量和力学性能。典型干燥条件:80°C在除湿干燥机中干燥4-6小时。
- 加热:板材在对流或红外加热炉中加热至基体熔点以上10-30°C(PA6为220-250°C,PP为165-190°C,PEEK为340-380°C)。加热时间取决于厚度:1 mm板材需要30-45秒;3 mm板材需要90-120秒。板材上温度分布均匀性±5°C至关重要——冷点导致成型不完全,热点导致纤维降解。
- 转移:加热后的板材在3-5秒内使用机器人抓手或真空转移系统从加热炉转移到压力机。这是时间最关键的步骤——每延迟一秒钟导致5-10°C温度损失,收窄成型窗口。
- 成型:压力机以200-500 mm/s的速度闭合,根据零件投影面积施加50-200吨力。成型压力通常为5-15 MPa。公母模组在单次行程中将平板片材成型为3D几何形状。回弹补偿2-5%已纳入模具几何设计。
- 冷却:成型零件在模具中使用集成水道(用于PA6和PP)或空气冷却(用于PEEK)进行冷却。使用随形冷却通道的PA6冷却至基体结晶温度以下需要15-30秒。模具温度维持在80-120°C以控制结晶度和表面光洁度。
- 修边:多余材料(飞边和基准面)使用CNC铣削、水刀切割或折边模具修边。修边通常在离线进行,以避免增加成型压力机的节拍时间。
从板材加载到零件取出的总节拍时间,PA6基系统通常为60-120秒,相比之下热固性RTM工艺为300-600秒,航空航天预浸料热压罐周期为1,800+秒。
材料选择:基体和增强材料
热塑性基体和纤维增强材料的选择直接决定了成品零件的力学性能、成型行为和成本。基体-增强材料组合必须与应用要求相匹配。
| 基体 | 熔点 | 典型纤维 | 纤维体积分数 | 拉伸强度 | 成本指数 | 主要应用 |
|---|---|---|---|---|---|---|
| PA6(尼龙6) | 220°C | UD或NCF碳纤维 | 50-55% | 800-1,100 MPa | 1.0(基准) | 结构支架、座椅框架 |
| PA66(尼龙66) | 260°C | UD或NCF碳纤维 | 50-55% | 850-1,150 MPa | 1.1 | 发动机舱下部件 |
| PP(聚丙烯) | 165°C | 机织或NCF碳纤维 | 45-50% | 600-850 MPa | 0.7 | 外板、半结构件 |
| PA6 + GF | 220°C | 碳/玻混编纤维 | 40-45% | 450-650 MPa | 0.8 | 成本优化结构件 |
| PEEK | 343°C | IM碳纤维UD | 55-60% | 1,200-1,600 MPa | 8-12 | 航空级结构件 |
PA6基有机板凭借其成型窗口、力学性能和成本的平衡,主导了汽车热压成型市场。PA6在服役期间吸收水分(平衡含量2-3%),这增加了冲击韧性但降低了刚度——这一权衡通过设计厚度和表面涂层来管理。PP基板材提供最低的材料成本,是需要A级表面光洁度的外板的首选,但其较低的成型温度窗口和降低的刚度限制了结构应用。
模具设计和压力机要求
有机板成型模具与金属冲压模具共享设计原则,但包含了复合材料成型特有的设计要素。主要设计考虑包括:
- 模具材料:产量超过10万件时使用P20或H13工具钢;原型和低产量(1,000-10,000件)使用铝模具。铝模具升温和降温更快,可将节拍时间缩短15-20%。
- 表面纹理:外板A级表面光洁度(Ra 0.05-0.1 μm)可通过抛光镀铬模具实现。纹理化模具表面(VDI 27-33)为内部结构件提供受控的哑光表面。
- 排气设计:板材和模具表面之间的滞留空气导致表面缺陷。凹模区域0.5-1.0 mm直径的排气孔,间距15-25 mm,对于无缺陷成型至关重要。
- 加热/冷却集成:模具中的随形冷却通道(3D打印或钻孔)保持均匀温度。对于PA6,成型期间模具必须维持在80-120°C以控制结晶速率并防止表面孔隙形成。
- 压边圈系统:对于深拉伸零件(拉伸比>2:1),压边圈对板材边缘施加可控力,防止起皱同时允许材料流动。具有4-8个独立控制区域的液压或伺服驱动压边圈提供最佳成型控制。
成型压力机必须提供高速度(200-500 mm/s闭合)、高压力(100-500吨)和精确位置控制(±0.1 mm)。伺服液压或全电动压力机具有可编程运动曲线,优于传统液压压力机,因为它们能够实现多阶段成型——初始快速闭合,然后在成型区域附近受控减速以防止纤维断裂。
生产经济学:成本分解
了解有机板热压成型的成本结构对于评估CFRP与铝和钢替代方案的B2B买家至关重要。典型汽车结构件(成品重量0.8 kg,壁厚2.0 mm,平面尺寸150 × 200 mm)在年产5万件时的成本分解:
| 成本要素 | 有机板(PA6/CF) | 铝合金6061-T6(冲压) | 钢DP980(冲压) |
|---|---|---|---|
| 原材料 | ¥38-45/件 | ¥12-15/件 | ¥5-8/件 |
| 成型(单件摊销) | ¥8-12/件 | ¥6-10/件 | ¥5-8/件 |
| 修边和精加工 | ¥5-8/件 | ¥3-5/件 | ¥3-5/件 |
| 模具摊销(5万件分摊) | ¥6-10/件 | ¥4-6/件 | ¥3-5/件 |
| 单件总成本 | ¥57-75/件 | ¥25-36/件 | ¥16-26/件 |
| 相比钢减重 | 55-65% | 40-50% | 基准 |
| 相比铝减重 | 25-35% | 基准 | — |
在年产5万件时,CFRP有机板相比铝的成本溢价通常为2.0-2.5倍。然而,随着产量增加(20万件以上),模具摊销和节拍时间改进使单件成本降低30-40%,差距显著缩小。对于电动汽车,每公斤减重转化为0.5-1.0公里的额外续航里程,当减重节省的电池成本按¥80-120/kWh计算时,CFRP溢价可以合理化。
常见问题解答
有机板热压成型在什么最低产量下具有成本竞争力?
经济交叉点取决于对比材料和具体零部件。与铝合金冲压件相比,有机板热压成型通常在年产8-12万件时变得具有竞争力,此时模具摊销和节拍时间改进完全实现。与钢相比,交叉点更高——约20万件/年——因为钢具有显著的原材料成本优势。然而,当减重通过燃油效率提升或电池成本降低转化为经济价值时,价值主张会发生变化。对于电动汽车制造商,当减重在电池组层面估值时,有效交叉点可低至年产3-5万件。
有机板热压成型与注塑包覆成型制造CFRP零件相比如何?
有机板热压成型和注塑包覆成型是互补而非竞争的工艺。热压成型使用连续纤维有机板生产主要结构外壳,而注塑包覆成型使用短纤维或无填充热塑性塑料添加加强筋、凸台、卡扣和连接特征。这种组合——有时称为"有机板+包覆成型"——生产近净成形零件,兼具结构性能和功能集成。热压成型本身无法创建注塑成型提供的复杂3D特征(螺纹嵌件、卡扣配合、活铰链)。大多数量产CFRP汽车零部件使用两种工艺:有机板形成承载结构,包覆成型创建接口特征。
有机板热压成型的主要质量挑战是什么?
三个最常见的质量挑战是:(1)深拉伸区域的纤维起皱,该区域板材受到压缩而非拉伸,通过压边圈优化和预热温度分析解决;(2)由滞留空气或成型压力不足引起的表面孔隙,通过模具排气设计和增加压力机吨位解决;(3)高局部应变率区域的纤维冲刷,通过控制压力机闭合速度和优化加热曲线以保持均匀粘度来缓解。使用热成像相机和力-位移传感器的在线质量监控可实时检测这些缺陷,统计过程控制将成熟生产环境中的废品率从5-8%降至2%以下。
结论
有机板热压成型是弥合碳纤维性能优势与高产量汽车生产的成本和节拍时间要求之间差距的关键技术。凭借60-120秒的节拍时间、10万件以上的年产量和涵盖PA6、PP和PEEK基体的材料平台,热压成型CFRP零部件正在高端汽车项目以及越来越多的主流电动汽车平台上投产,因为轻量化直接影响续航里程和电池成本。
对于评估热压成型能力的汽车主机厂、一级供应商和CFRP材料生产商,工艺链需要仔细整合材料规格、模具设计和压力机选型。浏览我们的碳纤维产品系列,了解适用于热压成型应用的有机板材料和半成品增强材料,或联系我们的工程团队,获取工艺优化咨询和材料认证支持。