
碳纤维非热压罐工艺是航空复合材料领域最重要的制造技术变革之一。传统热压罐固化——在180°C下施加6-7 bar压力——能产生优异的孔隙率和力学性能,但一台生产用热压罐的资本成本在100万至1000万美元之间(取决于尺寸),4-8小时的固化周期限制了产能。对于必须在控制成本的同时扩大产量的航空项目而言,非热压罐(OoA)工艺提供了一个极具吸引力的替代方案。 OoA工艺采用真空袋-only(VBO)压力和烘箱或对流固化来生产孔隙率低于1%的碳纤维层压板——这是航空主要结构所要求的阈值。该技术在过去十年中迅速成熟,多种树脂系统现已通过航空规格认证,多个飞机项目已将OoA用于次要甚至主要结构。本文介
引言
碳纤维非热压罐工艺是航空复合材料领域最重要的制造技术变革之一。传统热压罐固化——在180°C下施加6-7 bar压力——能产生优异的孔隙率和力学性能,但一台生产用热压罐的资本成本在100万至1000万美元之间(取决于尺寸),4-8小时的固化周期限制了产能。对于必须在控制成本的同时扩大产量的航空项目而言,非热压罐(OoA)工艺提供了一个极具吸引力的替代方案。
OoA工艺采用真空袋-only(VBO)压力和烘箱或对流固化来生产孔隙率低于1%的碳纤维层压板——这是航空主要结构所要求的阈值。该技术在过去十年中迅速成熟,多种树脂系统现已通过航空规格认证,多个飞机项目已将OoA用于次要甚至主要结构。本文介绍非热压罐碳纤维工艺背后的技术、管辖其采用的认证要求,以及航空制造商为将OoA零件认证为可飞行部件必须遵循的实际步骤。
OoA工艺技术:真空袋-only固化
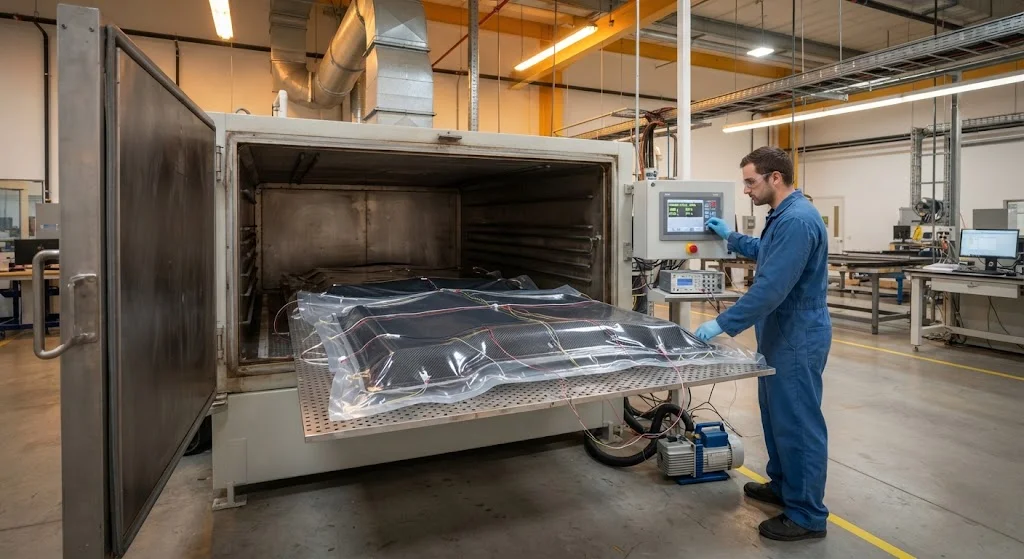
非热压罐碳纤维工艺的核心原理是用精心设计的真空袋和树脂系统替代热压罐压力。在热压罐中,外部压力压缩层压板并驱动树脂流动,抑制孔隙形成。在VBO工艺中,仅靠真空驱动压实——使得真空袋设计、模具透气性和树脂流变学变得至关重要。
- 真空袋设计:多层真空袋(含透气层、脱模布和隔离膜层)营造受控的压力环境。真空袋必须在整个固化周期内保持真空完整性,不发生会导致孔隙率升高的泄漏。
- 模具透气性:多孔模具表面(穿孔钢板、扩展金属或透气复合材料模具)允许空气和挥发物在固化过程中从层压板中排出。非多孔模具需要边缘透气通道提供排气路径。
- 树脂流变学:OoA树脂体系经过精心配制,具有受控的凝胶时间和粘度窗口。树脂必须充分流动以浸润纤维并填充空隙,但又不能过于剧烈以致层压板贫胶。室温下典型适用期为2-4小时,凝胶温度在80-120°C之间。
- 固化周期:标准OoA固化周期使用1-3°C/分钟的升温速率在烘箱中加热,在中间温度(80-120°C)保温脱气,然后在150-180°C最终固化。总固化时间通常为2-4小时。
优化良好的OoA工艺可实现0.5%至1.5%的孔隙率,而热压罐工艺为0.1%至0.5%。对于许多航空应用,孔隙率低于1.0%是可接受的,使OoA成为可行的生产方法。
OoA与热压罐:性能对比
| 参数 | 热压罐 | OoA(VBO) | 航空要求 |
|---|---|---|---|
| 压实压力 | 6-7 bar(外部) | 1 bar真空(内部) | 不适用 |
| 孔隙率 | 0.1-0.5% | 0.5-1.5% | < 1.0%(主要结构) |
| 纤维体积分数 | 58-62% | 55-60% | > 55% |
| 层间剪切强度 | 65-75 MPa | 60-70 MPa | > 60 MPa |
| 开孔压缩强度 | 280-320 MPa | 260-300 MPa | 项目特定 |
| 模具成本 | 高(匹配金属模具) | 中等(复合材料/多孔模具) | 不适用 |
| 固化时间 | 4-8小时 | 2-4小时 | 不适用 |
| 资本设备 | 100-1000万美元热压罐 | 10-50万美元烘箱 | 不适用 |
热压罐和OoA工艺之间的性能差距已显著缩小。现代OoA树脂体系的层间剪切强度与热压罐等效产品相比差距仅为5-10%,而经济优势——更低的资本成本、更短的固化周期、更大的零件能力——往往超过非关键和半关键结构的适度性能降低。
OoA航空认证要求
非热压罐碳纤维零件的认证遵循与热压罐零件相同的监管框架,但过程验证要求更为广泛,因为制造商必须证明在没有热压罐压力提供的工艺裕度的情况下能实现等效性能。
- 材料资质认定:树脂和增强材料组合必须通过航空规格认证(如BMS 8-256、CMH-17或等效标准)。测试包括室温和高温力学性能、热/湿条件处理和环境老化。
- 工艺规格:详细的工艺规格定义OoA固化周期、真空要求、袋组装、模具规格和验收标准。该规格必须涵盖零件几何形状和厚度的全范围。
- 孔隙率验收:航空标准通常要求主要结构孔隙率低于1.0%,次要结构低于2.0%。使用超声波检测验证整个零件的孔隙率。
- 设计许用值:材料许用值(A基值和B基值)必须从OoA生产的样品生成,不能沿用热压罐数据。这需要一个统计显著的测试程序——通常每个条件60-100个试样。
认证路径遵循结构化方法:材料筛选、工艺开发、元件测试、元件测试、子组件测试和全尺寸组件资质认定。每个阶段必须证明OoA工艺能产生一致、可重复的结果。
资质测试程序
完整的OoA资质测试程序通常需要以下测试矩阵:
| 测试阶段 | 典型试样数量 | 关键性能 | 持续时间 |
|---|---|---|---|
| 材料筛选 | 20-30个元件 | ILSS、开孔拉伸、压缩 | 4-6周 |
| 工艺开发 | 50-100个元件 | 孔隙率优化、厚度变化 | 8-12周 |
| A基值许用值 | 每个条件60-100个试样 | 拉伸、压缩、剪切、 bearing | 12-20周 |
| 环境条件处理 | 30-50个元件 | 热/湿、低温、热循环 | 8-16周 |
| 损伤容限 | 20-40个元件 | BVID冲击、冲击后压缩 | 6-10周 |
| 元件测试 | 10-20个元件 | 螺栓连接、加筋板 | 8-12周 |
| 子组件测试 | 3-5个子组件 | 结构性能验证 | 12-20周 |
从材料选择到可飞行认证的完整资质周期通常为18-30个月,具体取决于零件复杂性和OoA树脂系统的成熟度。来自Hexcel、Toray和Solvay等供应商的预资质材料系统可以通过提供基线数据来缩短该时间表。
工业应用与生产考虑
非热压罐碳纤维工艺已不再是实验室的好奇心——它已在多个航空项目中成为生产现实。空客已在A350的次要结构中采用OoA工艺,多个国防项目将OoA用于雷达罩、检修面板和整流罩。该技术特别适用于:
- 大型结构:超过热压罐直径限制(通常3-6米)的零件可以在大型对流烘箱中固化,成本仅为热压罐的一小部分。
- 高产量生产:更短的固化周期和并行的烘箱产能使生产率高于热压罐受限的项目。
- 成本敏感项目:面临预算压力的军用和商用项目受益于OoA工艺可带来的30-50%制造成本降低。
生产挑战包括在复杂几何形状上保持真空袋完整性、管理厚层压板中的树脂流动,以及确保大型零件中一致的真空水平。自动铺放纤维(AFP)与OoA工艺相结合是一种新兴的生产方法,可解决产能和一致性要求。
常见问题
非热压罐和热压罐碳纤维工艺有什么区别?
热压罐工艺在固化过程中使用来自加压容器的外部压力(6-7 bar)来压实碳纤维层压板,产生极低的孔隙率(0.1-0.5%)。非热压罐(OoA)工艺使用真空袋-only压力和烘箱固化,孔隙率为0.5-1.5%——仍在大多数结构的航空限值内。关键区别在于资本成本(100-1000万美元热压罐 vs 10-50万美元烘箱)和固化时间(4-8小时 vs 2-4小时)。
OoA零件能满足航空主要结构要求吗?
可以,现代OoA树脂体系可以实现低于1.0%的孔隙率和与热压罐等效产品相比差距5-10%的力学性能,满足许多航空项目主要结构的要求。资质过程更为广泛,因为制造商必须从OoA生产的样品生成设计许用值,但认证路径已经成熟,多个飞行项目已成功认证OoA主要结构。
OoA材料系统的航空资质认定需要多长时间?
从材料选择到可飞行认证的完整资质程序通常需要18-30个月。这包括材料筛选(4-6周)、工艺开发(8-12周)、A基值许用值生成(12-20周)、环境条件处理(8-16周)和组件测试(8-20周)。来自主要供应商的预资质材料系统可以通过提供基线数据来缩短该时间表。
结论
非热压罐碳纤维工艺已从新兴技术发展成为经过生产验证的航空复合材料制造方法。通过实现低于1.0%的孔隙率和与热压罐处理相竞争的力学性能,OoA技术使航空制造商能够降低资本投资、缩短周期时间并扩大生产——同时满足航空主要结构的严格认证要求。
对于寻求采用非热压罐处理的航空项目,关键是选择预资质树脂系统、投资工艺开发,并遵循航空标准定义的结构化资质路径。永贤提供与OoA工艺兼容的碳纤维织物和增强材料。访问我们的碳纤维产品系列或联系我们的工程团队讨论您的非热压罐项目材料系统。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。