
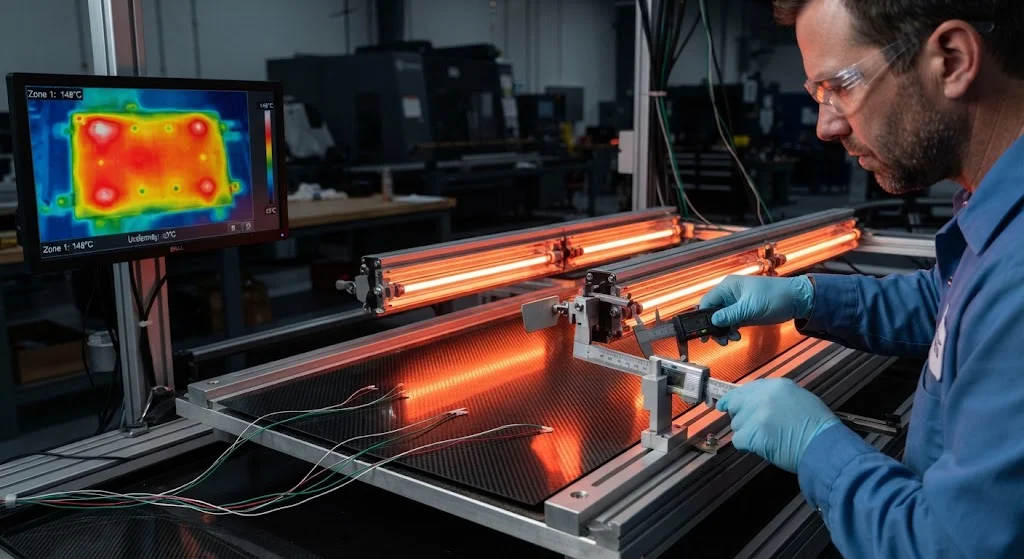
碳纤维固化的红外加热代表了复合材料零件加工方式的根本性变革。传统对流烘箱加热零件周围的空气,然后通过对流将热量传递到复合材料表面——这一过程本质上很慢,因为空气是热的不良导体。红外加热绕过了这一限制,通过将电磁辐射直接传递到复合材料表面,在材料内部被吸收并转化为热量。结果是更快、更均匀、更节能的固化。 对于面临缩短周期时间、能源成本和碳排放压力的碳纤维制造商,红外固化优化提供了一条切实可行的改进路径。该技术对于非热压罐(OoA)加工尤其具有吸引力,因为烘箱固化时间通常代表着生产吞吐量的瓶颈。本文介绍碳纤维固化中红外加热的物理原理、工艺优化策略以及制造商在生产环境中实现的实际效益。 红外加热在碳
引言
碳纤维固化的红外加热代表了复合材料零件加工方式的根本性变革。传统对流烘箱加热零件周围的空气,然后通过对流将热量传递到复合材料表面——这一过程本质上很慢,因为空气是热的不良导体。红外加热绕过了这一限制,通过将电磁辐射直接传递到复合材料表面,在材料内部被吸收并转化为热量。结果是更快、更均匀、更节能的固化。
对于面临缩短周期时间、能源成本和碳排放压力的碳纤维制造商,红外固化优化提供了一条切实可行的改进路径。该技术对于非热压罐(OoA)加工尤其具有吸引力,因为烘箱固化时间通常代表着生产吞吐量的瓶颈。本文介绍碳纤维固化中红外加热的物理原理、工艺优化策略以及制造商在生产环境中实现的实际效益。
红外加热在碳纤维复合材料中的物理原理
红外加热依赖于辐射传热——在0.7-1000 μm波长范围内电磁辐射的发射和吸收。碳纤维复合材料是红外辐射的优良吸收体,在近红外和中红外光谱范围内的吸收率值为0.85-0.95。这种高吸收率意味着红外能量在复合材料表面被高效转化为热量,而不是被反射或透射。
- 波长选择:近红外(NIR,0.7-2.5 μm)辐射穿透复合材料表面0.5-2 mm,对富树脂表层进行体积加热。中红外(MIR,2.5-25 μm)辐射在表面被吸收,产生将热量驱入层压板的温度梯度。最佳固化加热使用NIR和MIR的组合来平衡表面和厚度方向的加热。
- 发射率匹配:碳纤维/环氧复合材料的发射率值为0.85-0.92,使其非常适合红外加热。高发射率确保了高效的能量吸收和最小的反射损失,通常低于入射辐射的10%。
- 穿透深度:红外穿透深度取决于波长和树脂系统。对于典型的环氧/碳纤维层压板,NIR穿透0.5-2 mm,而MIR在前0.1-0.5 mm内被吸收。这种表面加权加热对于薄层压板(< 3 mm)是有利的,但对于厚截面(> 6 mm)需要仔细的工艺设计以避免热梯度。
- 热通量分布:红外加热器可以分区排列以控制零件表面的热通量,即使在复杂几何形状上也能实现均匀加热。多区控制补偿了边缘效应、厚度变化和工具热质量。
红外加热的关键优势是速度:因为能量直接传递到复合材料而不是通过空气介质,表面温升速率可达5-15°C/分钟,而对流烘箱为1-3°C/分钟。这直接转化为更短的固化周期和更高的生产吞吐量。
红外加热与对流加热:性能对比
| 参数 | 红外加热 | 对流烘箱 | 改进幅度 |
|---|---|---|---|
| 传热机制 | 辐射(直接吸收) | 对流(空气介质) | 响应更快 |
| 温升速率 | 5-15°C/分钟 | 1-3°C/分钟 | 快3-5倍 |
| 固化周期时间 | 30-60分钟 | 90-180分钟 | 缩短30-50% |
| 能耗 | 2-4 kWh/kg复合材料 | 4-7 kWh/kg复合材料 | 降低20-40% |
| 加热均匀性 | ±3°C(多区控制) | ±8-12°C | 均匀性更好 |
| 资本成本 | 中等($5-20万) | 低($3-10万) | 初始成本较高 |
| 占地面积 | 紧凑(在线式) | 较大(批次式) | 减少50-70% |
| 启动时间 | 即时开关 | 30-60分钟预热 | 显著节省 |
红外加热的经济性在高速生产环境中最为突出,其中周期时间的缩短直接转化为吞吐量的提升。一家每月生产500个零件的碳纤维制造商,在采用红外固化系统后,根据零件几何形状和现有设备效率,可在12-18个月内实现投资回收。
工艺优化策略
优化碳纤维固化的红外加热需要关注几个相互关联的参数:
- 加热器距离和角度:红外发射器与复合材料表面之间的距离决定了热通量强度。典型间距为100-300 mm,薄层压板使用较近距离,厚截面使用较宽间距。倾斜的加热器可改善曲面上的均匀性。
- 多区控制:将红外阵列分成独立控制的区域,可以补偿边缘冷却、厚度变化和工具热质量。每个区域由热电偶反馈回路控制,调节发射器功率以维持目标温度。
- 升温速率优化:快速升温速率(10-15°C/分钟)适用于低放热风险的薄层压板,而厚层压板需要较慢的升温速率(3-5°C/分钟)以防止来自放热固化反应的热失控。自适应升温控制根据实时温度测量调节速率。
- 保温和保持策略:中间温度保持(80-120°C)允许树脂流动和挥发物在最终固化保持(150-180°C)之前排出。红外加热在这些关键转变期间提供精确的温度控制,减少孔隙率并提高层压板质量。
- 混合加热:将红外与对流结合——使用红外进行快速表面加热,对流进行厚度方向均衡——提供了两种方法的最佳组合。这种混合方法在生产环境中越来越常见。
工艺模拟软件(如PAM-RTM、Moldex3D)可以模拟复合材料在红外加热下的热响应,预测温度分布、固化度和残余应力。模拟引导的工艺设计减少了优化固化周期所需的物理试验次数。
制造应用与案例研究
碳纤维固化的红外加热正在多个行业得到采用:
- 航空航天次要结构:雷达罩、整流罩和检修面板因其薄截面和高产量而非常适合红外固化。多家航空航天一级供应商报告称,红外固化系统可将周期时间缩短35-45%。
- 汽车生产:电动汽车的碳纤维结构部件——电池箱、碰撞结构和悬架臂——受益于红外固化实现薄壁零件2-4分钟周期时间的能力,满足汽车节拍时间要求。
- 体育用品:高性能自行车车架、网球拍和高尔夫球杆使用红外固化实现快速原型制作和生产加速,周期时间从4小时缩短至90分钟。
- 风能:大型复合材料结构如叶根段和后缘板可受益于分区控制的红外加热,该加热方式解决了大型工具的热质量问题,同时保持固化均匀性。
这些应用的共同主题是需要在不牺牲层压板质量的前提下实现更快、更节能的加工。红外加热在这两方面都表现出色,使其成为下一代碳纤维制造的关键使能技术。
能效与可持续性效益
红外加热的能效优势不仅限于直接的成本节约。碳纤维制造商面临着越来越大的减少碳足迹的压力,红外固化通过以下机制为这一目标做出贡献:
- 直接能量转换:红外加热器将60-80%的电能转化为辐射热,而对流烘箱仅能转化30-50%,后者因排气和管道损失而浪费能量。
- 无预热能量:红外发射器在几秒内达到工作温度,消除了对流烘箱所需的30-60分钟预热期——这是批次生产环境中显著的能量节省。
- 减少热质量:红外系统直接加热复合材料,而不是加热烘箱结构,将加热热质量所需的能量减少40-60%。
- 缩短周期时间:更快的固化周期意味着每个零件消耗更少的能量,每公斤复合材料加工的总能耗通常节省20-40%。
对于追求ISO 14001认证或碳中和目标的制造商,红外固化优化代表了环境绩效中可衡量、可实现的改进。
常见问题
红外加热与对流烘箱相比,碳纤维固化快多少?
红外加热通常将碳纤维固化周期时间缩短30-50%,相比对流烘箱。改进来自电磁辐射被复合材料表面直接吸收,消除了通过空气的慢速对流传热。对于典型的航空航天复合材料零件,这意味着固化时间为30-60分钟,而不是90-180分钟,温升速率为5-15°C/分钟,而对流加热为1-3°C/分钟。
红外加热能在不产生热梯度的情况下固化厚碳纤维层压板吗?
红外加热在薄层压板(< 3 mm)上最有效,其中表面加权加热产生均匀的厚度方向温度。对于厚层压板(> 6 mm),推荐使用混合方法,将红外用于快速表面加热与对流用于厚度方向均衡相结合。多区红外控制和自适应升温速率也可以减轻厚截面中的热梯度,但需要仔细的工艺设计和热模拟。
红外加热与对流烘箱相比能节省多少能源?
红外加热通常比对流烘箱节省20-40%的能源,以每公斤复合材料加工的kWh衡量。节省来自更高的加热效率(60-80% vs 30-50%)、消除预热能量、减少热质量加热和更短的周期时间。对于每年加工10吨碳纤维的制造商,这相当于每年节省20,000-40,000 kWh的能源。
结论
碳纤维固化的红外加热是一项经过验证的技术,可带来周期时间、能效和生产吞吐量的可衡量改进。通过将电磁辐射直接传递到复合材料表面,红外加热实现了比传统对流烘箱快30-50%的固化周期和20-40%的节能。该技术对于非热压罐加工和周期时间是主要限制因素的高速生产环境尤其具有吸引力。
对于寻求优化固化工艺的碳纤维制造商,红外加热提供了一条切实可行的、可扩展的改进路径——降低成本、提高质量并支持可持续发展目标。永贤供应与红外固化工艺兼容的碳纤维织物和材料。访问我们的碳纤维产品系列或联系我们的工程团队,讨论您制造操作的红外固化优化。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。