
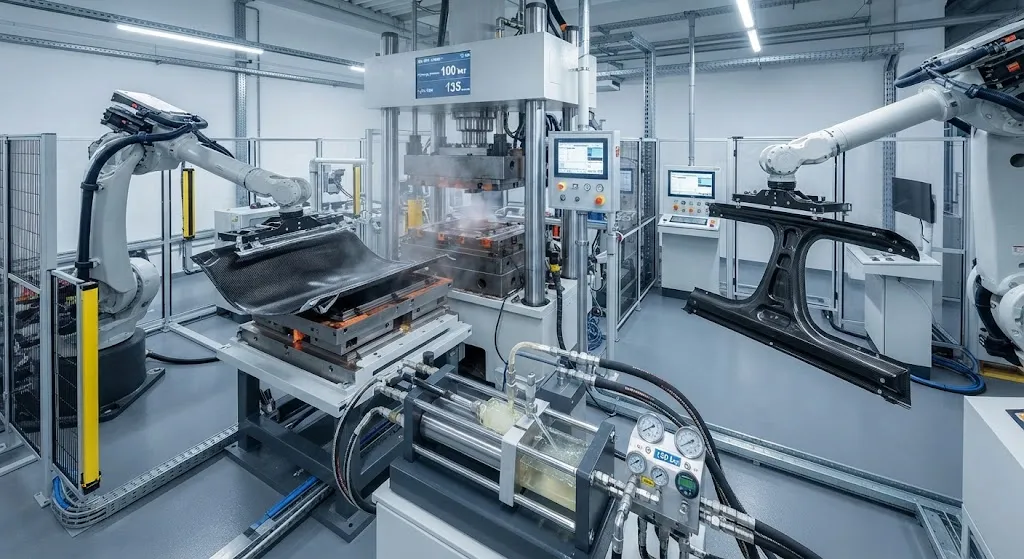
高压树脂传递成型——通常缩写为HP-RTM——已成为汽车批量生产中制造碳纤维增强聚合物(CFRP)结构件的主导工艺。与接受数小时循环时间的航空航天预浸料-热压罐流程不同,汽车OEM要求零件在三分钟内脱模,以匹配钢和铝冲压线的产出速率。在实现这一循环时间的同时保持汽车工程师要求的力学性能、表面质量和尺寸公差,需要对每个工艺变量进行精确优化:树脂注射压力、模具温度、纤维预制体结构和固化动力学。 本文阐释HP-RTM循环时间优化背后的物理原理,量化每个工艺参数对固化速度和零件质量的影响,综述实现高节拍生产的模具和自动化系统,并为评估HP-RTM与其他复合材料成型工艺的工程师提供实用指南。 HP-RT
引言
高压树脂传递成型——通常缩写为HP-RTM——已成为汽车批量生产中制造碳纤维增强聚合物(CFRP)结构件的主导工艺。与接受数小时循环时间的航空航天预浸料-热压罐流程不同,汽车OEM要求零件在三分钟内脱模,以匹配钢和铝冲压线的产出速率。在实现这一循环时间的同时保持汽车工程师要求的力学性能、表面质量和尺寸公差,需要对每个工艺变量进行精确优化:树脂注射压力、模具温度、纤维预制体结构和固化动力学。
本文阐释HP-RTM循环时间优化背后的物理原理,量化每个工艺参数对固化速度和零件质量的影响,综述实现高节拍生产的模具和自动化系统,并为评估HP-RTM与其他复合材料成型工艺的工程师提供实用指南。
HP-RTM的工作原理
HP-RTM工艺由五个连续阶段组成,每个阶段都对总循环时间有贡献:
- 预制体装载:将干燥碳纤维预制体——通常是为满足目标力学性能而裁切和定向的多轴非卷曲织物(NCF)——放入匹配金属模具中。采用机器人拾放系统的自动预制体装载可实现15-25秒的装载时间。
- 合模与压缩:液压机将模具关闭到目标型腔厚度,压缩预制体。压缩速度50-150 mm/s,最终压力80-150 bar,确保纤维体积分数(Vf)稳定在50-58%。
- 树脂注射:混合后的双组分环氧树脂通过策略布置的注射口以80-200 bar的压力注入,在15-40秒内充满模腔。高注射压力——比常规RTM高10-20倍——是实现快速填充和短循环时间的关键特征。
- 固化:放热性环氧固化反应在高温模具(130-160°C)中进行。快速固化树脂体系的固化时间为60-120秒,占总循环时间的40-60%。
- 开模与取件:压机打开,顶针脱模,机器人卸料装置取出成品。10-20秒的取件时间完成整个循环。
生产型HP-RTM单元的总循环时间范围为:简单几何形状90秒,带有复杂筋网络的大型结构件180秒。理论最小循环时间由树脂流动物理和固化动力学决定,而非设备速度。
控制HP-RTM循环时间的工艺参数
四个主要参数相互作用,决定了可实现的循环时间和最终零件质量:
| 参数 | 范围(典型值) | 对循环时间的影响 | 对零件质量的影响 |
|---|---|---|---|
| 注射压力 | 80-200 bar | 压力越高,填充越快,循环越短 | 超过180 bar有纤维冲刷风险 |
| 模具温度 | 130-160°C | 温度越高,固化越快,循环越短 | 某些树脂超过170°C会发生热降解 |
| 树脂反应活性(凝胶时间) | 150°C下15-60秒 | 凝胶时间越短,固化越快,循环越短 | 凝胶时间太短会导致流动不足 |
| 纤维体积分数(Vf) | 50-58% | Vf越高,需注射的树脂越少,填充越快 | Vf越高力学性能越好,但有干斑风险 |
注射压力和凝胶时间的相互作用尤为关键。如果树脂在模腔完全填充前凝胶,就会产生干斑缺陷,损害力学完整性。因此HP-RTM工艺设计需要同时优化填充时间(由压力、渗透率和预制体厚度决定)和凝胶时间(由树脂化学和温度决定)。
快速固化HP-RTM树脂体系
快速固化环氧树脂体系的发展是实现HP-RTM亚三分钟循环时间的最重要推动力。汽车级HP-RTM树脂与航空航天环氧树脂在几个关键方面有所不同:
- 凝胶时间:汽车树脂在150°C下的凝胶时间为15-30秒,而航空航天树脂为60-180秒。这需要高反应性固化剂化学——通常是酸酐或快速胺体系。
- 放热管理:快速固化树脂产生显著的放热。对于厚壁零件(>3 mm),峰值放热温度可超过模具温度40-80°C,存在热降解风险。模具内部冷却通道和分段固化曲线可管理此风险。
- 后固化性能:快速固化汽车树脂的玻璃化转变温度(Tg)为120-140°C,足以满足汽车发动机舱和结构应用需求,但低于航空航天树脂的180°C以上Tg。这是循环时间优势的可接受代价。
- 脱模强度:树脂必须在固化周期内发展足够的初始强度,以便取件时不发生变形。典型脱模弯曲强度目标为80-120 MPa,在60-90秒固化时间内达到。
高节拍生产的模具和压机系统
HP-RTM模具必须承受高注射压力、快速热循环和数十万次生产循环。关键模具考虑因素包括:
- 模具材料:大批量生产用工具钢(P20、H13);原型和小批量生产用铝合金。50-55 HRC的表面硬度确保抗碳纤维磨损性能。
- 注射系统:高压柱塞或螺杆注射器配合混合头,实现±1%的组分比例精度。连续混合头消除了批次间的清洗浪费。
- 温控系统:专用加热和冷却回路将模具温度均匀性控制在型腔范围内±3°C。通过金属3D打印制造的随形冷却通道可将热梯度热点减少40-60%。
- 压机规格:1000-4000吨锁模力的液压或混合压机,合模速度100-200 mm/s,定位精度±0.1 mm以保持零件厚度一致性。
循环时间基准:HP-RTM与替代工艺对比
HP-RTM在复合材料成型工艺的循环时间谱系中占据特定位置:
| 工艺 | 典型循环时间 | 零件尺寸范围 | 设备投资 |
|---|---|---|---|
| HP-RTM | 90-180秒 | 0.2-3.0 m² | $2-8M/单元 |
| 常规RTM | 5-20分钟 | 0.5-10+ m² | $0.5-3M/单元 |
| 压缩RTM(CRTM) | 120-300秒 | 0.3-5.0 m² | $1-5M/单元 |
| 湿法压缩成型 | 60-150秒 | 0.2-2.0 m² | $0.8-3M/单元 |
| 片状模塑料(SMC) | 30-90秒 | 0.1-1.5 m² | $0.5-2M/单元 |
| 预浸料冲压成型 | 120-300秒 | 0.1-1.0 m² | $1-4M/单元 |
HP-RTM由于高注射压力,比常规RTM快5-10倍,将填充时间从分钟级缩短到秒级。对于中等复杂度的几何形状,它与湿法压缩成型和SMC具有竞争力,但由于在注射前放置干燥预制体而非原位混合,因此提供了更优的纤维体积分数控制和力学性能。
生产案例研究
多家汽车OEM和一级供应商已在生产规模上验证了HP-RTM:
- BMW i系列:BMW i3和i8乘员舱(Life Module)采用HP-RTM制造车顶板、侧板和B柱结构,实现了120-150秒的循环时间,零件重量3-8 kg。Landshut生产单元每班次生产约50件。
- Audi A8 B柱加强件:第四代Audi A8引入HP-RTM碳纤维B柱,在单次成型操作中将内外结构件组合,替代多件钢制组件。循环时间135秒,零件减重40%。
- McLaren汽车:McLaren位于谢菲尔德的复合材料技术中心使用HP-RTM制造跑车的MonoCell底盘,实现了低于120秒的单件乘员舱循环时间。
- 通用汽车:GM已原型验证了用于皮卡车的HP-RTM车顶板和结构横梁,目标循环时间90秒以匹配现有冲压线的产出。
常见问题解答
HP-RTM汽车碳纤维零件可实现的最小循环时间是多少?
HP-RTM的实际最小循环时间约为60-90秒,适用于壁厚1.5-2.5 mm、几何形状简单且无内部筋的薄壁零件。对于带有复杂筋网络、壁厚3-5 mm的结构件,实际循环时间为120-180秒。理论极限由最快的树脂填充(在200 bar注射压力下1 m²模具约5-15秒)加上达到脱模强度的最短固化时间(快速固化树脂在160°C下40-60秒)决定。低于60秒时,固化不完全、残余挥发物和纤维冲刷的风险显著增加。
HP-RTM循环时间如何影响零件力学性能(与热压罐固化预浸料相比)?
HP-RTM零件通常在相同纤维体积分数下达到热压罐固化预浸料层压板力学性能的85-95%。差异主要在层间性能——HP-RTM使用干燥纤维预制体,层间粘合质量低于预浸料。拉伸强度和模量通常在预浸料值的5-10%以内,而冲击后压缩(CAI)强度可能低10-15%。对于汽车结构应用,这一差异是可接受的,因为设计载荷低于航空航天领域,且替代钢材带来的减重(50-60%)远超复合材料性能的折损。
HP-RTM循环时间优化的主要成本驱动因素是什么?
三个主要成本驱动因素是:(1)树脂材料成本,与循环时间成正比,因为更快的固化需要更昂贵的高反应性树脂体系;(2)压机利用率,每秒循环时间转化为$0.50-2.00的$5M压机单元摊销资本成本;(3)能耗,特别是模具加热,在高节拍下维持150°C模具温度需要50-100 kW的连续加热功率。因此优化循环时间需要平衡树脂成本与产出增益——缩短30秒循环时间可能每年节省$1-3M的压机摊销,但如果需要更昂贵的固化剂,树脂成本可能增加5-10%。
结论
HP-RTM循环时间优化是使碳纤维在汽车结构应用中成本可与金属竞争的关键技术。通过快速固化树脂体系、高压注射和精密控制模具实现90-180秒的循环时间,HP-RTM提供了汽车OEM所需的产出速率,同时保持碳纤维复合材料相对钢材40-60%的减重优势。工艺参数——注射压力、模具温度、树脂反应活性和纤维体积分数——必须协同优化,以避免干斑、固化不完全和热降解的相互竞争风险。
对于评估碳纤维成型工艺的汽车工程师,HP-RTM为中高批量生产提供了循环时间、零件复杂度和力学性能的最佳组合。浏览我们的碳纤维织物和HP-RTM兼容材料,或联系我们的工程团队,讨论您汽车项目的树脂体系选择和工艺参数优化。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。