
电动垂直起降(eVTOL)飞行器是迄今复合材料使用强度最高的航空类别。传统客机碳纤维占主结构重量的约50%,而eVTOL机身常规超过80%——因为该飞行器本质上是一种搭载电池的结构,每节省一公斤都直接延长航程。设计逻辑很清晰:复合材料提供悬停型电动飞行器所需的刚度比、抗疲劳性和零件集成度。 然而,行业面临的决定性挑战已不再是材料——而是证明复合材料机身能够通过航空当局认证并以汽车级的产量制造。本文考察eVTOL开发者可用的认证路径、塑造机身的材料与工艺决策,以及决定项目能否按计划进入批量生产的制造就绪度差距。 eVTOL机身的认证格局 认证是eVTOL供应链中最大的过滤器,它塑造了下游每
引言
电动垂直起降(eVTOL)飞行器是迄今复合材料使用强度最高的航空类别。传统客机碳纤维占主结构重量的约50%,而eVTOL机身常规超过80%——因为该飞行器本质上是一种搭载电池的结构,每节省一公斤都直接延长航程。设计逻辑很清晰:复合材料提供悬停型电动飞行器所需的刚度比、抗疲劳性和零件集成度。
然而,行业面临的决定性挑战已不再是材料——而是证明复合材料机身能够通过航空当局认证并以汽车级的产量制造。本文考察eVTOL开发者可用的认证路径、塑造机身的材料与工艺决策,以及决定项目能否按计划进入批量生产的制造就绪度差距。
eVTOL机身的认证格局
认证是eVTOL供应链中最大的过滤器,它塑造了下游每一项材料与工艺决策。三条路径占据主导。在美国,联邦航空管理局(FAA)依据联邦法规第14篇第23部(正常类飞机)配以旋翼机式特殊条件认证eVTOL飞行器,或依据21.17(b)部作为特殊类别飞行器认证,后者适用一套量身定制的要求。与此同时,FAA转向共识标准——ASTM F3230和F3231——以简化动力升力飞行器的认证。
在欧洲,EASA于2019年推出了VTOL特殊条件(SC-VTOL),这是首个专为eVTOL制定的监管框架,此后推动了规则与现有旋翼机和飞机要求衔接的方向。下表总结了主要路径及其特点:
| 路径 | 当局 | 依据 | 对机身的关键影响 |
|---|---|---|---|
| 第23部配特殊条件 | FAA | 正常类飞机规则加旋翼机条件 | 可用传统复合材料认证经验 |
| 第21.17(b)部特殊类别 | FAA | 为新型飞行器量身定制的要求 | 灵活但较慢,逐案协商 |
| 共识标准(F3230/F3231) | FAA(动力升力) | 基于ASTM的性能与安全标准 | 认证更快,要求标准同步演进 |
| SC-VTOL | EASA | 专为eVTOL制定的特殊条件 | 早期明确性,影响全球设计假设 |
具体到复合材料机身,认证要求材料许用值的完整可追溯性、每个生产现场可重复的工艺控制,以及针对孔隙、分层和冲击损伤的既定检测程序。当局要求制造商证明的不是材料很强,而是材料始终如一地强——这正是制造就绪度成为认证问题、而非单纯成本问题的原因。
材料与结构:碳纤维为何充斥eVTOL机身
典型eVTOL机身是碳纤维夹层结构:碳纤维增强聚合物(CFRP)蒙皮覆盖铝或芳纶蜂窝,加上碳纤维单体壳机身段、机翼和旋翼支撑结构以及吸能防撞结构。纤维和树脂的选择遵循任何航空项目的相同逻辑,但有两个eVTOL特有的转折。
第一个转折是重量与成本的平衡。eVTOL开发者追求比传统飞机低一个数量级的制造成本,因此标准模量和中模量纤维占据主导,高模量纤维仅用于刚度驱动的旋翼轴和高载荷梁。第二个转折是碰撞与电池接口:机身必须在碰撞中保护大型电池包,这推动吸能底舱结构和可压溃复合材料元件的设计,而且结构必须在不产生隐蔽损伤的情况下承受频繁快充循环的热与载荷环境。
制造就绪度:原型与批量之间的差距
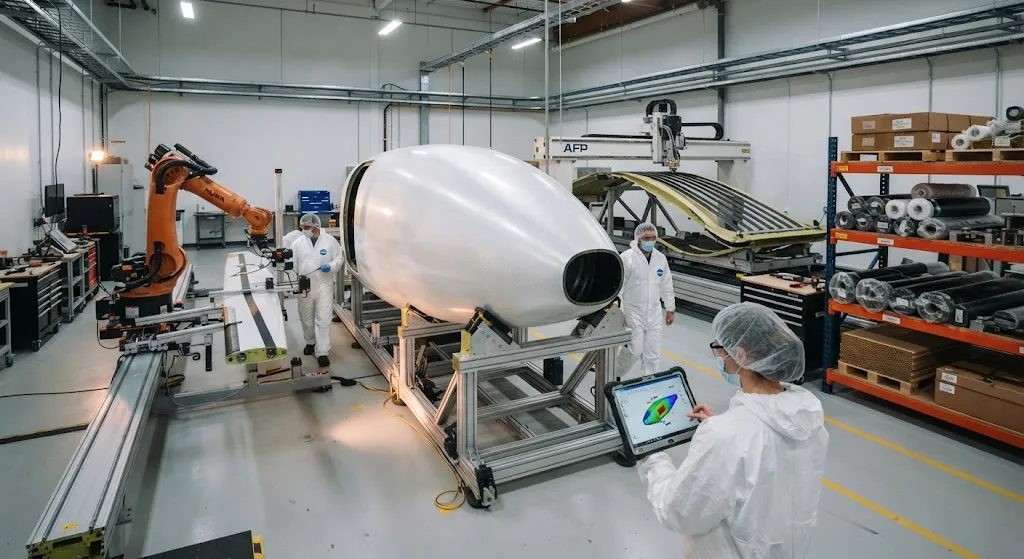
建造五架认证原型机证明的是一个设计;每年制造数百架飞行器证明的是一套制造体系。行业的产量雄心——早期每项目每年数十到数百架,最终目标数千架——迫使复合材料部件的制造方式发生阶跃式变革。手工铺层和真空袋压固,作为原型和低速率生产的主力,无法支撑所需产量,也无法满足认证监督要求的一致性。
因此制造就绪度取决于四项能力:
- 自动纤维铺放与自动铺带:机器人将预浸料铺覆于蒙皮、翼梁和疲劳关键部件,消除层取向和间隙控制中的人工变异性。
- 非热压罐与快速固化预浸料:相比热压罐能耗更低、周期更快,支持随产量扩展的压机或烘箱固化。
- 质量保证数字化:自动超声检测、自动尺寸计量,以及将每件零件与其原材料批次和工艺参数关联的数字记录。
- 供应链工业化:高产量织物、丝束和蜂窝的供应协议,以及经审计具备规模化工艺控制的供应商。
对原材料供应商而言,这一就绪度差距转化为实际要求:eVTOL项目按照航空级材料规范采购,但交付节奏是汽车级的,而且供应商不仅要按材料性能获得资格认定,还要按已证实的统计过程控制和批次间一致性获得资格认定。实际后果是,eVTOL的材料供应是开发伙伴关系,而非目录交易:供应商在首架量产机建造前数年就参与试验件生产、许用值生成和制造放大。
供应商如何进入eVTOL供应链
资格认定是碳纤维供应商的商业门槛。典型路径始于针对成文规范的整机材料认证项目,随后对每个交付批次进行批次验收测试,再由飞机制造商持续监督,并最终通过设计批准由监管机构监督。对新进入者而言,实际切入点往往是原型与开发支持:为试验件供应材料,生成喂养设计许用值的性能数据,并建立认证基础所需的可追溯体系。
开发者还依据响应速度评估供应商,因为eVTOL设计周期短,材料需求变化快。持有合格预浸料库存、具备完整测试数据且交期短的供应商,比名义上更便宜但更慢的替代方案更能降低项目风险。这就是为什么eVTOL的材料采购决策是战略伙伴关系,而非现货采购。
常见问题解答
为什么eVTOL机身的碳纤维用量远高于传统飞机?
因为重量是主导设计驱动因素。eVTOL必须吊起沉重的电池包、高效悬停并覆盖可用航程,因此每节省一公斤结构重量都直接转化为有效载荷或航程。碳纤维复合材料提供现有材料中最佳的刚度比和强度比,并支持零件集成——整个机身段可以一次模压成型,相比铆接铝机身可消除数千个紧固件。因此大多数eVTOL机身按结构重量计超过80%为复合材料。
eVTOL复合材料机身适用哪些认证规则?
在美国,FAA依据第23部配特殊条件、第21.17(b)部作为特殊类别飞行器,或依据面向动力升力飞行器的ASTM F3230/F3231共识标准认证eVTOL飞行器。在欧洲,EASA适用其VTOL特殊条件(SC-VTOL)。所有路径都要求复合材料机身满足等效安全要求:经证实的材料许用值、工艺控制,以及针对孔隙、分层和冲击损伤的检测程序。
哪些制造工艺被视为可支撑eVTOL批量生产?
自动纤维铺放和自动铺带用于蒙皮和翼梁,配合在烘箱或压机中固化的非热压罐或快速固化预浸料,是被认为可实现规模化生产的工艺。它们与自动无损检测、数字质量记录以及为装配而非手工修配设计的零件相配套。手工铺层仍可用于原型和低速率零件,但在行业所追求的年产数百架的产量下不可行。
结论
eVTOL机身复合材料在技术上已经成熟——材料体系经过验证、认证框架已经存在、规模化制造方法也齐备。如今区分各项目的在于执行质量:纪律严明的认证管理、在规模下证明一致性的制造体系,以及拥有相匹配工艺控制的合格材料伙伴供应链。对碳纤维供应商和复合材料加工商而言,机遇真实存在,但门槛苛刻:以汽车级的成本与交付预期,提供航空级的材料纪律。
YongXian供应通过航空航天与先进出行项目资格认证的碳纤维织物、单向预浸带和预浸料体系。浏览我们的碳纤维产品系列或联系我们的工程团队,讨论您的eVTOL机身项目的材料规范与资格认证支持。
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维无人机机臂
精密模塑的碳纤维无人机机臂,结合单向纤维(刚性)和编织层(抗扭强度)。适用于FPV、航拍和工业无人机平台。每根机臂经CNC精密加工至精确规格。

碳纤维板 — UD单向 T700
单向碳纤维板,所有纤维沿单一方向排列,沿纤维轴向强度最大。适用于结构加固、夹板等负载方向可预测的应用。