
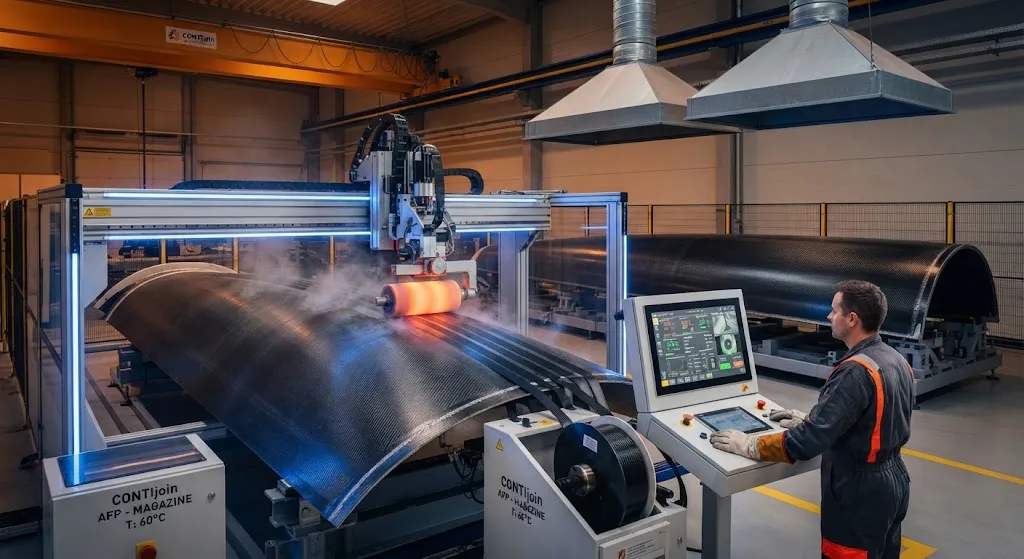
Introduction 随着叶片长度超过80米,全球海上风电安装需求加速增长,风电行业面临关键的制造瓶颈。传统的基于热固性树脂的主梁帽制造需要多阶段工艺和冗长的固化周期,限制了生产吞吐量。弗劳恩霍夫Thermo-Blade-Spine项目利用CONTIjoin技术,代表了大型风电叶片热塑性复合材料装配的突破,展示了自动化纤维铺放与原位固化相结合,可将制造周期时间减少40-60%,同时保持结构性能要求。 CONTIjoin技术解决了在连续自动化工艺中连接热塑性碳纤维组件的基本挑战,消除了二次粘接操作的需要。该技术能够在纤维铺放过程中直接进行主梁帽装配,在升高的温度下融合热塑性基体系统,并在单次
Introduction
随着叶片长度超过80米,全球海上风电安装需求加速增长,风电行业面临关键的制造瓶颈。传统的基于热固性树脂的主梁帽制造需要多阶段工艺和冗长的固化周期,限制了生产吞吐量。弗劳恩霍夫Thermo-Blade-Spine项目利用CONTIjoin技术,代表了大型风电叶片热塑性复合材料装配的突破,展示了自动化纤维铺放与原位固化相结合,可将制造周期时间减少40-60%,同时保持结构性能要求。
CONTIjoin技术解决了在连续自动化工艺中连接热塑性碳纤维组件的基本挑战,消除了二次粘接操作的需要。该技术能够在纤维铺放过程中直接进行主梁帽装配,在升高的温度下融合热塑性基体系统,并在单次通过中在压力下固化。本文探讨了CONTIjoin工艺、其在风电叶片主梁装配中的应用,以及使其对下一代叶片生产可行的制造优势。
CONTIjoin技术概述
CONTIjoin是一项专利自动化纤维铺放技术,将热塑性带铺放与原位焊接和固化相结合。该系统通过将热塑性预浸带加热到其熔点(对于PEEK基系统通常为350-400°C)并在受控压力和温度下融合相邻带和结构元件来运行。关键工艺创新包括:
- 加热压实辊:精密控制的辊在压点保持温度和压力,确保相邻带道之间的完全融合,而不会使基体发生热降解。
- 红外预热:多区红外加热器将基材和来料带预热到最佳焊接温度,确保在整个带宽上保持一致的粘合质量。
- 实时温度监控:红外高温计在固化点测量表面温度,提供闭环控制以维持工艺窗口公差。
- 多轴带转向:机器人铺放头实现具有可变纤维方向的复杂主梁帽几何形状,适应空气动力学叶片截面所需的弯曲轮廓。
在风电叶片主梁装配中的应用
Thermo-Blade-Spine项目专门将CONTIjoin技术应用于主梁帽制造和装配,解决风力涡轮机叶片的结构核心问题。主梁装配过程包括几个集成步骤:
- 主梁帽铺放:使用CONTIjoin头将单向热塑性碳纤维带放置在主梁帽模具中,通过精确的纤维方向控制构建所需的层合板厚度。
- 腹板集成:热塑性腹板在铺放过程中定位并焊接到主梁帽上,创建无需粘接的集成主梁结构。
- 叶根接头形成:叶根部分采用额外增强铺层构建并固化,以满足叶根连接处的高应力要求。
- 原位固化:整个主梁组件在单次烘箱固化周期中在热量和压力下固化,消除二次热压罐加工的需要。
下一代叶片的制造优势
CONTIjoin热塑性主梁装配的制造效益直接转化为大型风电叶片的生产经济性。下表比较了传统热固性与CONTIjoin热塑性工艺的关键制造参数:
| 制造参数 | 热固性(环氧) | CONTIjoin热塑性 | 改进 |
|---|---|---|---|
| 主梁帽固化周期时间 | 8-12小时 | 2-4小时 | 60-75%减少 |
| 二次粘接操作 | 3-4个操作 | 0(原位焊接) | 消除 |
| 每个主梁人工时(人时) | 40-60 | 15-25 | 55-60%减少 |
| 每个主梁生产场地面积 | 120-180 m² | 60-90 m² | 50%减少 |
| 材料浪费 | 15-25% | 5-10% | 60-70%减少 |
| 主梁到叶片装配时间 | 6-8小时 | 2-3小时 | 60-65%减少 |
制造周期时间40-60%的减少是最显著的优势,使叶片制造商能够在不按比例增加设施投资的情况下提高生产率。对于年产200片叶片的工厂,CONTIjoin技术可将主梁制造时间从每年8,000-12,000小时减少到3,000-5,000小时,释放产能用于额外生产或减少加班需求。
结构性能考虑
从热固性到热塑性基体系统的主梁帽转变需要验证结构性能是否满足设计要求。CONTIjoin技术通过以下机制解决这一问题:
- 更高的断裂韧性:PEEK等热塑性基体表现出5-10倍于热固性环氧树脂的断裂韧性,为主梁帽结构提供改进的损伤容限和抗疲劳性。
- 焊接接头强度:原位焊接的热塑性接头达到母材强度的85-95%,而粘接热固性接头为70-85%,这是由于分子链在焊接界面处的相互扩散。
- 抗蠕变性:PEEK和PEKK等半结晶热塑性塑料在高温下表现出优异的抗蠕变性,对于在炎热沙漠或热带海上环境中运行的主梁帽很重要。
- 可回收性:热塑性主梁帽可在寿命终止时熔化和再加工,满足日益增长的叶片退役和回收可持续性要求。
常见问题解答
CONTIjoin热塑性焊接与传统粘接在主梁帽方面相比如何?
CONTIjoin热塑性焊接通过热量和压力在组件之间创建分子键,在接头处达到母材强度的85-95%。传统粘接依赖于粘合剂和基材表面之间的化学粘合,通常实现70-85%的强度传递。焊接接头受益于与基础材料在化学上的相同性,消除了粘合剂层——这是粘接结构中最常见的失效起始位置。此外,焊接接头不受粘合剂环境退化的影响,在海上风力涡轮机的恶劣运行环境中提供更一致的长期性能。工艺时间优势显著:焊接在几分钟内完成,而粘接需要数小时,有助于整体周期时间的减少。
实施CONTIjoin技术用于大型叶片主梁制造有哪些挑战?
工业实施需要解决几项挑战。设备投资巨大,CONTIjoin纤维铺放系统成本为200-500万美元,具体取决于产能和配置。热塑性预浸料材料目前比热固性等效材料贵20-40%,但这一溢价被减少的周期时间和消除的二次操作所抵消。工艺窗口控制需要复杂的温度监控和反馈系统,以确保在可能60+米长的主梁帽上保持一致的焊接质量。培训要求很高,因为操作员必须了解热塑性加工、温度控制和原位固化力学。此外,风电行业的认证框架仍在适应热塑性主梁帽设计,与成熟的热固性方法相比需要额外的测试和合格认证工作。
结论
CONTIjoin热塑性主梁装配技术代表了风电叶片制造的范式转变,解决了制约行业满足海上风电部署目标的生产瓶颈。制造周期时间40-60%的减少、二次粘接操作的消除以及通过更高断裂韧性和焊接接头效率实现的结构性能改进,使CONTIjoin成为下一代叶片生产的一项引人注目的技术。
随着Thermo-Blade-Spine项目从示范转向工业应用,风电行业将受益于降低成成本、提高质量并实现更大叶片设计的制造创新。对于评估生产技术投资的叶片制造商,CONTIjoin提供了一条以更少人工和场地要求实现更高吞吐量的途径。探索我们的热塑性碳纤维带系列,包括已通过CONTIjoin加工合格认证的PEEK和PEKK基系统,或联系我们的风电解决方案团队,讨论您制造运营的热塑性主梁装配技术。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维表带 — 20mm/22mm快拆式
高端碳纤维表带,配备快拆生耳。采用T700 3K斜纹预浸料配合柔性树脂体系,贴合手腕曲线。20mm和22mm表耳宽度可选,兼容Apple Watch、Samsung Galaxy Watch、Garmin和传统机械表。不锈钢表扣和碳纤维表带环,每条表带的编织纹理独一无二。

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。