
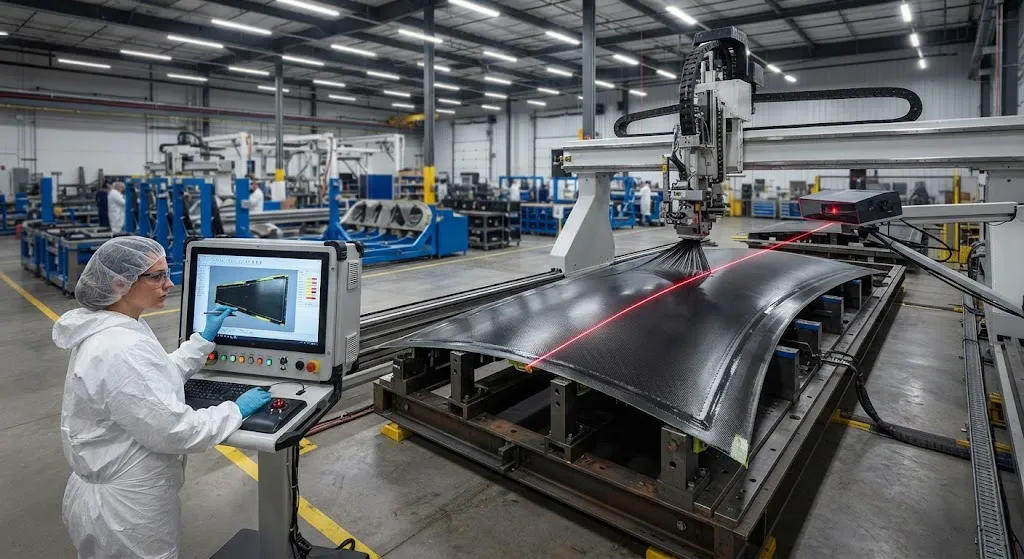
自动化纤维铺放已成为大型碳纤维构件——机翼蒙皮、机身筒段、风电叶片主梁帽和火箭发动机壳体——的主力工艺,因为它以手工铺放无法达到的速度和可重复性铺设窄丝束。一个铺放头可同时铺设多根丝束,速度超过每分钟 30 米。但同样的自动化也带来了新的检测负担:缺陷产生得很快,如果在铺层过程中没有发现,就会被后续铺层埋住,到那时再发现就昂贵且几乎无法在不打磨的情况下修复。 主导 AFP 质量讨论的缺陷家族规模不大且特征明确:相邻丝束之间的间隙、丝束相接处的重叠,以及丝束转向或压实不均匀时形成的褶皱。行业已经认识到,完全杜绝缺陷几乎总是不经济的。真正的问题在于检测速度与处置纪律——知道哪些缺陷可以接受、
引言
自动化纤维铺放已成为大型碳纤维构件——机翼蒙皮、机身筒段、风电叶片主梁帽和火箭发动机壳体——的主力工艺,因为它以手工铺放无法达到的速度和可重复性铺设窄丝束。一个铺放头可同时铺设多根丝束,速度超过每分钟 30 米。但同样的自动化也带来了新的检测负担:缺陷产生得很快,如果在铺层过程中没有发现,就会被后续铺层埋住,到那时再发现就昂贵且几乎无法在不打磨的情况下修复。
主导 AFP 质量讨论的缺陷家族规模不大且特征明确:相邻丝束之间的间隙、丝束相接处的重叠,以及丝束转向或压实不均匀时形成的褶皱。行业已经认识到,完全杜绝缺陷几乎总是不经济的。真正的问题在于检测速度与处置纪律——知道哪些缺陷可以接受、哪些必须返修、哪些必须报废。本文逐一讲解缺陷机理、两种主要的在线传感方案,以及工厂今天就能落实的处置逻辑。
AFP 中的缺陷谱系
AFP 缺陷可分为四类,每一类都有不同的形成机理和不同的力学后果。理解机理很重要,因为检测方法和返修路线都取决于它:
| 缺陷 | 形成机理 | 典型严重度 | 主要后果 |
|---|---|---|---|
| 间隙 | 丝束轨迹误差、压实辊打滑、软件偏移 | 宽 0.5-3 毫米 | 富树脂区、局部模量下降、孔隙路径 |
| 重叠 | 丝束宽度偏差、铺层偏移、转向压缩 | 0.5-2 毫米 | 富纤维区、厚度堆积、波状度起源 |
| 褶皱(面外) | 转向半径过小、粘性不匹配、压实异常 | 幅度 0.1-2 毫米 | 压缩强度下降、分层胚胎 |
| 单次铺层内丝束间间隙 | 上述因素混合 | 可变 | 与间隙相同,且被后续铺层桥接加重 |
间隙与重叠是面内缺陷:它们位于铺层平面内,主要扰动局部纤维体积分数。褶皱是面外缺陷,危险得多,因为它形成了初始波状度,在压缩载荷下成为应力集中点——而压缩是大多数加筋壁板的主要承载工况。即使幅度只有 0.5 毫米的褶皱,也能使高载荷层合板的压缩强度下降 20%-30%;而相同宽度的受控间隙往往可以被设计许用值接受。
为什么间隙、重叠与褶皱很重要
力学惩罚并不均匀。在间隙处,相邻丝束没有覆盖整个铺层宽度,形成较软且易微裂纹的富树脂口袋。在航空许用值体系中,位于约定宽度带内(规格铺层通常上限 3 毫米,结构铺层 1 毫米)且满足最小间距要求的间隙被接受;重叠的间隙则不被接受,因为两个树脂口袋汇合成一个无法再连贯承载的区域。重叠造成相反的问题——富纤维凸起局部抬高厚度、挤压相邻铺层,并可能把波状度传导到覆盖其上的下一层铺层。
褶皱集中了讨论的焦点,因为它把制造异常转化为结构异常。褶皱是丝束堆的屈曲,使纤维偏离平面;在压缩下,这个预先存在的屈曲成为层合板最先失效的位置。敏感性很陡:对于单向材料,1% 的面外波状度比可使压缩强度降低 15%-25%,且随 0 度铺层比例升高而加剧。这就是为什么褶皱处置最严格:超过设计阈值的褶皱不能靠填充修复——受影响的区域必须被移除并重新铺放,或者直接报废。
在线检测:激光线扫与热像
两种传感方案主导在线 AFP 检测,它们互补而非竞争。激光线扫在压实辊之前或之后投射结构化光带并重建表面形貌;它以亚毫米分辨率分辨面内间隙与重叠,并捕捉重叠引入的厚度台阶。热像观察压合点或新铺设丝束沿线的热特征,检测接触与压实异常——例如,一根未均匀压实的丝束因气隙阻碍传热而表现为冷区。下表比较两种方案:
| 能力 | 激光线扫 | 热像 |
|---|---|---|
| 主要检测对象 | 间隙、重叠、厚度台阶 | 压实异常、孔隙、粘接缺陷 |
| 横向分辨率 | 典型 0.1-0.5 毫米 | 典型 1-5 毫米 |
| 检测速度 | 铺放速度下全宽 | 铺放速度下全宽 |
| 褶皱敏感度 | 中等幅度时良好 | 间接,通过压实信号 |
| 数据输出 | 每铺层形貌图 | 每铺层热力图 |
| 典型用途 | 间隙/重叠即时处置 | 压实与粘性质量趋势 |
在现代集成单元中,两者组合使用:激光扫描仪逐层完成间隙与重叠的接受-拒绝决策,热像仪提供质量趋势,在缺陷大到足以被形貌检测发现之前警示压实漂移。相对铺后超声检测,在线检测的核心优势是能在铺层仍可触及时就采取行动——在第 N 层发现的缺陷可以在第 N+1 层将其埋住之前修复。
处置逻辑:接受、返修或报废
有效的 AFP 单元在程序启动前就固定三桶处置逻辑,因为现场即兴决策只会带来不一致和报废。标准框架是:
- 许用值内接受:位于宽度带内、满足最小间距且幅度低于阈值的间隙、重叠与褶皱按原样放行。设计许用值与检测阈值必须对齐;过紧的阈值只会制造不必要的返修与工时。
- 现场返修:超出宽度带的孤立间隙与重叠立即修复——重铺该层、用窄丝束填充间隙或局部补铺一层——只要在下一铺层覆盖该区域前完成。
- 报废重铺:超过阈值的褶皱、重叠的间隙,以及同一区域在多层铺放中重复出现的缺陷,触发铺层移除或受影响区域整体重铺。当返修增加的纤维超过设计承载余量时,报废也是默认选项。
处置阈值必须写入制造计划并在首件验证,因为"可接受间隙"与"需返修"之间的分界线随铺层设计、载荷工况和客户许用值变化。管理良好的程序每月审查实际缺陷统计,并依据力学试验数据调整阈值,而不是把判断留在工程主观层面。
铺放缺陷的返修策略
当缺陷被判定需要返修时,方法取决于发现时间和缺陷类型。对铺层铺完后立即发现的间隙,最快的修复是手工补铺窄丝束或对同一铺层做一次短程重铺,两者都保持铺层表面平整。对重叠,若丝束仍有粘性则提起重新定位,否则在固化前按受控条件把多余材料打磨齐平——这条路线必须经过验证,因为打磨富纤维凸起可能损伤相邻丝束。在多铺层之后才发现的褶皱是最昂贵的:必须把该区域打磨或铣削到褶皱铺层,用手工补片和填料重建,然后再次检测。许多项目转而把反复出现的褶皱作为机器学习输入——调整 AFP 程序或改变粘性与压实参数,让缺陷不再发生,而不是事后返修。
大规模生产的趋势是通过把缺陷统计反馈到过程控制来让返修越来越少。铺放速度、辊压与丝束张力根据热像趋势数据持续调整;来自激光扫描仪的软件偏移修正自动应用到后续铺层。这种闭环行为是现代 AFP 最有力的成本杠杆之一,也是成熟项目与第一代安装之间的可测差异。
生产影响与一次合格率
一次合格率是把这一切串起来的数字。没有在线检测的典型 AFP 单元,因间隙、重叠与褶皱未检出而在超声检测阶段暴露,有效合格率损失 5%-15%——此时返修意味着大量打磨和排期损失。同一单元集成激光扫描与热像后,这些缺陷要么被过程反馈预防,要么在铺层级别几秒内修复,一次合格率可推向 95%-99%。由于 AFP 铺放速度高,检测基础设施——而非铺放头——常常成为吞吐瓶颈。
对采购 AFP 构件的买家,质量讨论应从检测设备与处置规则开始,而不是机器的铺放速度。合格的供应商能够出示铺层级检测记录、有文档依据的处置阈值,以及经力学试验样件验证的返修程序。这些记录区分了控制缺陷的供应商与只会在事后发现缺陷的供应商。
常见问题解答
AFP 中间隙与重叠有什么区别?
间隙是相邻丝束之间的空隙,层合板表面未被覆盖,形成富树脂口袋;重叠是两根丝束相接或互相叠压,形成富纤维凸起。两者都是面内缺陷。间隙削弱局部模量并吸引孔隙,重叠堆积厚度并可能在后续铺层中引发波状度。两者都不会自动报废——都由设计定义的宽度带许用值与最小间距规则约束。
AFP 褶皱可以返修,还是必须报废?
取决于幅度与载荷工况。设计阈值内的小褶皱按原样接受。在未被后续铺层埋住前发现的较大褶皱可以移除并重铺受影响铺层,速度很快。多铺层之后才发现的褶皱需要打磨清理该区域、修补并重新压实,然后全面复检——这条路线昂贵,许多项目通过在线检测缺陷并提前调整压实参数来避免。
既然热像无法直接测量间隙,为什么它在 AFP 中还有用?
热像测量的是压实质量而非几何形状。未均匀压实的丝束在压合点表现出不同的热特征,因为被困空气阻碍热传导。该信号在间隙或褶皱可见之前就揭示粘性不匹配、辊压漂移与初期孔隙。激光扫描管几何、热像管压实的组合是现代集成 AFP 单元的标准配置。
结论
自动化纤维铺放是高速工艺,其质量由缺陷处置的速度与纪律决定。间隙、重叠与褶皱的形成原因可辨识,可用激光线扫与热像在线发现,并可通过与设计许用值对齐的固定接受-返修-报废逻辑加以管理。工程努力的核心是把传感器数据连接到处置决策,并把统计反馈到过程控制,从而预防缺陷而非返修缺陷。对仍把间隙与褶皱留到超声检测阶段才发现的项目,合格率惩罚是结构性的,而非表面性的。
YongXian 供应 AFP 项目使用的碳纤维丝束、单向与多轴向织物及预浸料体系,覆盖航空航天、风电与汽车应用。浏览我们的碳纤维产品系列或联系我们的工程团队,讨论丝束规格、粘性要求与适合你铺放工艺的检测友好材料格式。
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。