
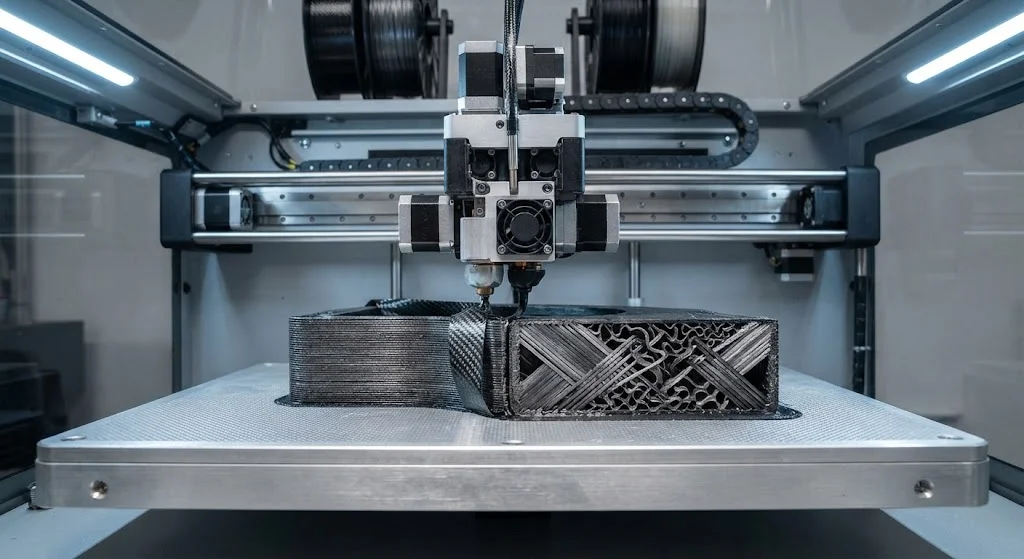
碳纤维3D打印正从简单的纤维增强长丝发展到纤维放置和密度的体素级控制。本文分析基于体素的制造方法、核心架构优化以及对航空航天、汽车和工业应用高性能复合材料结构的技术影响。
引言
碳纤维增强聚合物(CFRP)的增材制造自2010年代初引入用于熔融沉积建模(FDM)的短切纤维增强长丝以来已显著发展。该技术经历了三个不同世代:短纤维复合材料打印(2010-2015)、连续纤维增强(2015-2020)和当前的体素级纤维架构控制前沿(2020至今)。第三代代表了从将3D打印复合材料视为均质材料到将其工程化为空间异质结构的根本转变——在零件体积内,纤维体积分数、取向和材料组成可以连续变化。
基于体素的碳纤维3D打印能够创建具有局部优化力学性能的结构——承载区域高纤维密度、连接区域降低密度、材料系统之间的梯度过渡。这一能力弥合了增材制造的几何自由度与传统上与自动纤维铺放(AFP)和自动带铺放(ATL)工艺相关的性能优化之间的差距。本文分析体素级控制的技术方法、核心架构设计原理以及对高价值应用的性能影响。
体素级制造方法
三种主要制造方法实现了碳纤维架构在3D打印结构中的体素级控制:
- 多材料连续纤维打印:Markforged FX20和Anisoprint AISA等系统使用多个打印头沉积连续碳纤维(或碳/玻混合)纱线 alongside 热塑性基体材料,通过数字控制纤维放置路径、间距和密度。分辨率:0.5-2mm横向定位精度,0.1-0.3mm层高。纤维体积分数范围:15-55%,取决于沉积策略。
- 蠕动式离散纤维放置:MIT和苏黎世联邦理工学院等机构的研究系统使用带有末端执行器的机械臂在精确的3D坐标处放置离散碳纤维束(纱线),实现真正的任意纤维架构。这些系统实现0.1-0.5mm纤维放置精度,但当前吞吐量比工业AFP系统低10-100倍。
- 逐体素材料沉积:使用多材料喷射(PolyJet)或粘合剂喷射与碳纤维填充树脂的实验方法实现材料组成的逐体素控制。分辨率:0.05-0.5mm体素尺寸,但限于纤维体积分数低于30%的短纤维复合材料。这些系统实现功能梯度,但无法实现结构应用所需的连续纤维增强。
| 技术 | 纤维类型 | 体素分辨率 | 纤维体积分数 | 吞吐量 |
|---|---|---|---|---|
| 多材料连续纤维 | 连续CF/GF | 0.5-2.0mm | 15-55% | 50-200 cm³/hr |
| 离散纤维放置 | 连续CF纱线 | 0.1-0.5mm | 20-60% | 5-20 cm³/hr |
| 多材料喷射 | 短切CF | 0.05-0.5mm | 5-30% | 20-100 cm³/hr |
| 粘合剂喷射+渗透 | 短切CF | 0.1-1.0mm | 10-25% | 100-500 cm³/hr |
核心架构设计原理
体素级纤维控制实现了复制或改进传统复合材料三明治结构的核心架构:
- 梯度密度芯材:基于体素的打印创建密度连续变化的芯材——载荷引入点附近高密度,未加载区域低密度。与均匀芯材相比,这种方法将应力集中降低20-40%,同时以少10-15%的材料保持等效刚度。
- 功能梯度过渡:体素控制实现蒙皮和芯材区域之间的平滑过渡,消除传统三明治结构中产生层间应力集中的离散粘合线。与突变材料变化相比,这些梯度过渡将剥离强度提高30-50%,抗分层能力提高40-60%。
- 内部通道架构:基于体素的制造在结构组件内实现冷却通道、传感器路径和流体路由,无需组装操作。这些集成特征在航空航天和汽车应用中将零件数量减少60-80%,组装时间减少40-70%。
- 变刚度路径:
- 变刚度路径:通过在结构内连续变化纤维密度和取向,基于体素的设计创建变刚度承载路径,比恒定刚度设计更有效地分布应力。有限元分析显示,与传统恒定刚度CFRP设计相比,等效结构性能具有15-25%的减重潜力。
材料系统与工艺参数
基于体素的碳纤维3D打印需要仔细优化材料系统和工艺参数以实现所需的力学性能:
- 纤维-基体界面:碳纤维与热塑性基体(通常是尼龙、PEEK或ULTEM)之间的界面粘合对载荷传递至关重要。表面处理(等离子体、浸润剂)将界面剪切强度提高30-60%。最佳加工温度:PEEK基体380-420°C,尼龙基体250-280°C。
- 孔隙率控制:基于体素的打印必须最小化孔隙率(目标:<2%)以实现接近传统制造CFRP的力学性能。影响孔隙率的工艺参数包括挤出温度、层间粘合压力和构建室气氛控制(氮气吹扫将氧化相关孔隙减少40-60%)。
- 纤维波纹度:沉积过程中保持纤维直线度对实现理论刚度和强度至关重要。自动纤维铺放系统实现纤维波纹度低于1%(vs.手工铺层3-5%),转化为打印组件压缩强度提高10-15%。
- 后处理要求:体素打印的CFRP组件通常需要热处理(200-300°C退火2-4小时)以释放残余应力并提高热塑性基体的结晶度。此步骤将层间剪切强度提高15-25%,疲劳寿命提高2-3倍。
与传统制造的性能比较
基于体素的碳纤维3D打印实现的力学性能接近但尚未达到传统CFRP制造的水平:
| 性能 | 体素打印CFRP | 传统CFRP(AFP) | 比率 |
|---|---|---|---|
| 拉伸强度(0°) | 800-1200 MPa | 1500-2000 MPa | 50-65% |
| 拉伸模量(0°) | 80-120 GPa | 130-180 GPa | 60-70% |
| 压缩强度 | 500-800 MPa | 1000-1500 MPa | 45-55% |
| 层间剪切 | 30-50 MPa | 60-90 MPa | 45-60% |
| 疲劳寿命(10⁶循环) | 静态的60-75% | 静态的70-85% | 85-90% |
性能差距主要归因于较高的孔隙率(2-5% vs.<1%)、较低的纤维体积分数(35-50% vs.55-65%)和打印结构中的纤维波纹度。然而,基于体素的设计可以通过几何优化来补偿——使用拓扑优化将材料精确放置在需要的位置——以少20-30%的总材料实现等效结构性能。
应用与行业采用
基于体素的碳纤维3D打印在几个高价值应用领域获得发展:
- 航空航天工装和夹具:最成熟的应用,航空航天制造商使用体素打印的CFRP用于装配夹具、检测夹具和生产工装。这些应用受益于几何自由性和缩短的交付时间(2-5天 vs.机加工金属工装4-8周),同时满足尺寸稳定性要求。
- 定制医疗植入物:患者特异性颅骨板、脊柱融合器和骨科植入物,具有用于骨整合的梯度孔隙率。体素控制实现60-80%表面孔隙率过渡到实体承载区域,匹配周围骨组织的力学性能。
- 赛车和高性能车辆:轻质结构组件(座椅壳体、仪表板结构、空气动力学元件),其几何复杂性和减重证明了较高的材料成本。F1和Formula E团队报告与传统CFRP组件相比减重15-25%。
- 无人机和UAV结构:针对特定有效载荷和飞行要求优化的定制框架和结构组件。基于体素的设计实现集成布线、天线安装和传感器集成,而传统制造需要多次组装操作。
结论
体素级碳纤维3D打印代表了复合材料制造的重大进步,实现空间优化结构接近传统制造CFRP的性能,同时提供传统工艺不可能实现的几何自由度。随着打印速度提高、材料系统成熟和过程控制改进,基于体素的制造将在航空航天、汽车、医疗和工业应用中实现新的设计范式,其中性能和几何复杂性证明了当前成本溢价的合理性。
永贤碳纤维
永贤碳纤维在中国德州工厂生产碳纤维管、板材和定制复合材料部件。凭借超过15年的复合材料制造经验,我们向全球航空航天、汽车、能源和工业客户供应碳纤维组件。
联系我们获取定制碳纤维解决方案。