
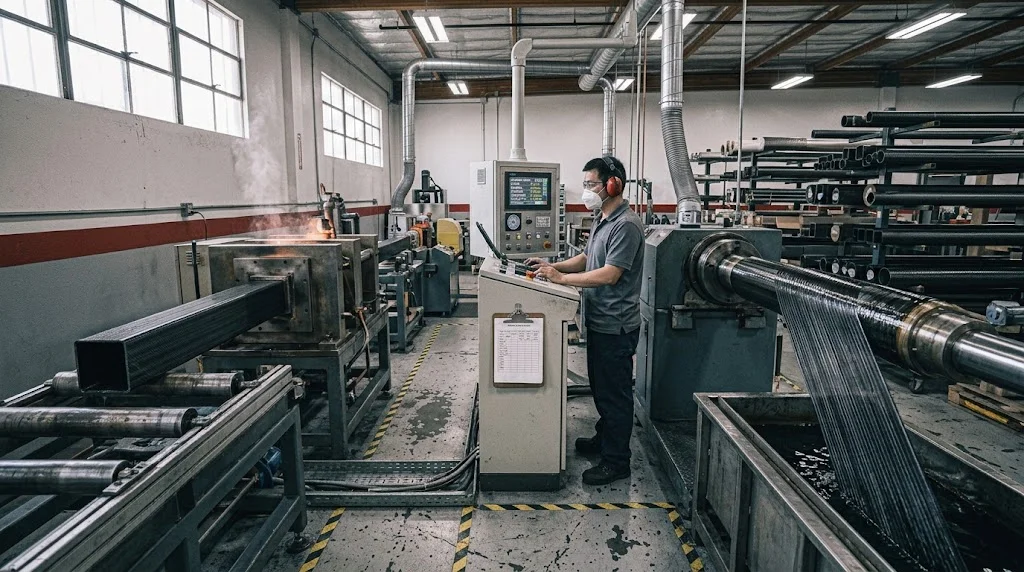
Выбор между экструзией (pultruded) и намоткой (wrapped) углеволокном — это не рейтинг качества, а подбор технологии под геометрию, допуск и объём. Экструзия протягивает непрерывное волокно через нагретую матрицу, создавая профили постоянного сечения на высокой скорости линии; намотка укладывает преп
Введение
Выбор между экструзией (pultruded) и намоткой (wrapped) углеволокном — это не рейтинг качества, а подбор технологии под геометрию, допуск и объём. Экструзия протягивает непрерывное волокно через нагретую матрицу, создавая профили постоянного сечения на высокой скорости линии; намотка укладывает препрег или мокрые пучки на оправку и полимеризует под нагревом и давлением, формируя трубы, где важны кольцевая прочность и наращивание стенки. Обе технологии производят настоящее углеволокно; неверный выбор проявляется как промах по допуску, разрушение при смятии или себестоимость, убивающая программу.
Это руководство описывает механику каждой технологии, сравнение свойств и стоимости экструзионной углеволоконной трубы с намотанной, где экструзия побеждает по объёму, где намотка побеждает по геометрии и допуску, как выбирают маршрут для программ углеволоконной трубы под заказ, и контрольные проверки, выявляющие несоответствие технологии до сборки.
Как изготавливают экструзионное и намотанное углеволокно
Технологии различаются способом укладки волокна, введением смолы и уплотнением ламината — три различия, которые каскадом влияют на каждое последующее свойство.
| Параметр | Экструзия | Намотка (мокрая или препрег) |
|---|---|---|
| Укладка волокна | прутки протягиваются через нагретую матрицу с постоянной скоростью | пучки наматываются на оправку под натяжением по запрограммированным углам |
| Введение смолы | ванна или инъекция на входе в матрицу, 35-45% по массе | ванна для мокрой намотки или укладка препреговых слоёв |
| Уплотнение | нагрев + давление протяжки внутри матрицы, непрерывно | полимеризация в печи или автоклаве на оправке, цикл партиями |
| Объём волокна | 60-70%, высокий и стабильный | 55-65%, зависит от качества раскатки |
| Типовые профили | постоянное сечение: прутки, трубы, швеллеры, уголки | круглые трубы, конические и ступенчатые наружные диаметры, толстые стенки |
| Скорость линии / цикл | 0,3-1,5 м/мин непрерывно | часы на оправку, зависит от партии |
Экструзионный пруток — по сути непрерывный экструдированный композит: объём волокна высок и однороден по длине, но волокна идут осевым направлением с минимальной или нулевой кольцевой составляющей. Намотанную трубу можно спроектировать со спиральными слоями 55-75° для кольцевой прочности, ±углами для кручения и толстой стенкой, которую экструзионная матрица не может сформировать за один проход.
Сравнение свойств: экструзионная углеволоконная труба против намотанной
Приведённые цифры отражают типовые производственные диапазоны для трубы наружным диаметром 20 мм, стенкой 1,5 мм из волокна класса T300 с эпоксидной матрицей. Сверяйтесь с испытательными данными поставщика для конкретной карты укладки и режима полимеризации.
| Свойство | Экструзионная труба | Намотанная труба | Примечания |
|---|---|---|---|
| Продольная прочность на растяжение | 1200-1600 МПа | 1000-1400 МПа | экструзия лидирует: непрерывные осевые волокна |
| Кольцевая / поперечная прочность | низкая, определяется матрицей | 400-800 МПа со спиральными слоями | намотка доминирует при кольцевых нагрузках |
| Объём волокна | 62-70% | 55-63% | экструзия выше; влияет на жёсткость на грамм |
| Допуск на наружный диаметр | типично ±0,1-0,2 мм | ±0,05 мм после шлифовки, ±0,1 после полимеризации | намотка лучше для критичных к посадке отверстий |
| Длина | непрерывная, режется в размер | ограничена длиной оправки, обычно <6 м | экструзия для длинных заготовок |
| Прочность на смятие / вырыв | умеренная | выше с кольцевыми слоями | намотка для press-fit и пиновых нагрузок |
| Относительная стоимость за метр | низкая при объёме | умеренная до высокой | пересечение около 500-1000 м/год |
Две строки определяют большинство выборов. Продольная прочность благоприятствует экструзионным профилям для балок, стрингеров и рукавов дронов при чистом изгибе. Кольцевая прочность и сопротивление смятию благоприятствуют намотанным трубам для корпусов подшипников, напорных втулок и press-fit узлов — экструзионная стенка при радиальной посадке расколется по матрице между волокнами.
Где побеждает экструзионная углеволоконная труба
Объём и постоянная геометрия — родная стихия экструзии. Экономика почти линейная: после изготовления матрицы и настройки линии дополнительные метры стоят только волокно, смола и время линии.
- Рукава и мачты дронов: квадратные, круглые или аэродинамические экструзионные профили в длинных прямых, режутся и сверлятся на фрезерном станке — себестоимость резко падает после нескольких сотен штук.
- Спортивные валы и прутки: заготовки для гольфа, хоккея, удочек при чистой осевой нагрузке выигрывают от высокого объёма волокна и стабильной стенки экструзии.
- Промышленные усилители и швеллеры: полосы, П-профили и уголки, вклеиваемые в панели или свариваемые в рамы, где кольцевая прочность не важна.
- Электро- и тепломенеджмент: экструзионные прутки и трубы как изолирующие стойки, опоры шин или элементы рассеивания тепла — непрерывное производство удерживает низкую себестоимость.
Если деталь — балка постоянного сечения при годовых объёмах выше примерно 500 метров, начните разговор с экструзионного профиля и переходите к намотке только если допуск или кольцевая нагрузка вынуждают.
Где побеждает намотанное углеволокно
Свобода геометрии и инженерная карта укладки — преимущества намотки. Когда стенка трубы должна нести радиальную нагрузку, наружный диаметр — держать press-fit, а сечение — ступенчатое или коническое, намотка — правильный маршрут.
- Корпуса и втулки подшипников: спиральные слои 55-75° дают кольцевую прочность, сопротивляющуюся распиранию press-fit и пиновому давлению.
- Руки роботов и конструктивные связи: трубы с плотным допуском на наружный диаметр, клеевыми торцевыми узлами и ±45° кручением — карта укладки, которую экструзионная матрица не воспроизведёт.
Напорные и флюидные применения: когда труба несёт внутреннее давление или должна сопротивляться смятию под вакуумом, кольцевая укладка обязательна. - Специальная геометрия: ступенчатые наружные диаметры, фланцевые торцы, конические переходы — всё стандартно на оправке и невозможно в экструзионной матрице.
Для программ углеволоконной трубы под заказ дерево решений простое: постоянное сечение и чистая осевая нагрузка ведут к экструзии; любая кольцевая нагрузка, допуск плотнее ±0.15 мм или неравномерная геометрия ведут к намотке.
Контрольные проверки, выявляющие несоответствие технологии
Прежде чем партия попадёт на сборку, три проверки покажут, соответствует ли технология изготовления трубы будущей нагрузке. Первое: ультразвуковая или простукивательная проверка стенки на поры — в экструзионной заготовке пор почти нет, но мокрая намотка при плохой раскатке показывает 2-5% пористости, снижающей межслойный сдвиг на треть. Второе: замер наружного диаметра и стенки по длине — экструзионная труба вариабельнее за 6 м, чем шлифованная намотанная за 1 м. Третье: для любого press-fit примените контролируемый распирательный тест на образце — экструзионная стенка раскалывается при 3-5% диаметральной деформации, а кольцевая намотка выживает до 8-12% до растрескивания матрицы. Задокументируйте маршрут технологии в сертификате соответствия, чтобы следующий покупатель не гадал.
Часто задаваемые вопросы
Экструзионное углеволокно слабее намотанного?
Не слабее — другое. Экструзионная заготовка имеет более высокую продольную прочность и объём волокна, что превосходно для чистых осевых нагрузок, таких как балки и стрингеры. Намотанная труба имеет более высокую кольцевую и смятийную прочность за счёт спиральных слоёв, что превосходно для press-fit, пинового давления и напорных нагрузок. Режим отказа — выбор неправильного варианта под траекторию нагрузки.
Можно ли получить экструзионную углеволоконную трубу в нестандартных размерах?
Да, в пределах возможностей матрицы: наружный диаметр, толщина стенки и форма сечения фиксированы матрицей, поэтому нестандартные размеры требуют новой матрицы (обычно 200-800 долларов за простые круглые). Длина режется под заказ. Если ваше требование — ступенчатый наружный диаметр или плотный допуск ±0.05 мм, намотка обычно лучший нестандартный маршрут.
Где точка безубыточности между экструзионной и намотанной трубой?
Для простой круглой трубы 20 мм экструзия превосходит намотку на 30-50% по себестоимости выше примерно 500-1000 метров в год (амортизация матрицы). Ниже этого объёма или для любой трубы с кольцевой нагрузкой или неравномерной геометрией намотка обычно конкурентоспособнее или дешевле, так как не требует оснастки.
Заключение
Экструзия против намотки углеволокна — это решение о технологии, а не о качестве: экструзия даёт высокопроизводительные профили постоянного сечения с отличными осевыми свойствами; намотка даёт инженерную кольцевую прочность, плотный допуск и свободу геометрии для конструктивных труб. Сопоставьте технологию с траекторией нагрузки, проверьте стенку и допуск до сборки и сохраните маршрут технологии в сертификате. YongXian производит как экструзионные профили, так и намотанные трубы под заказ с задокументированной картой укладки и испытательными данными. Каталог углеволоконных труб или свяжитесь с инженерной командой, указав нагрузку, допуск и годовой объём.
экструзия против намотки углеволокнаэкструзионная углеволоконная трубатруба по заказунамотанная углеволоконная трубапроцесс экструзиипроцесс намоткипрофиль из углеволокнапоставщик трубВходит в раздел
Похожие статьи
- Прямотяжное и намоточное карбоновые трубки: руководство для покупателя
- Как чисто резать углеволоконный пруток: инструмент, пыль и допуски
- Как гнуть углепруток: термоформовка, холодные проходы и заводские кривые
- Как гнуть углеволоконную трубу без трещин: от холодной гибки до нагрева
- Производство углеволоконных листов: процесс по шагам
- Как сделать углеволоконную плиту в мелких партиях
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты
 tubes
Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.
Подробнее tubes
Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.
Подробнее custom
Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.
Подробнее custom
Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.
Подробнее tubes
Круглое углеволокно трубка - 3K Twill
Легкие и сверхжесткие круглые трубки, идеально подходят для рамок дронов, робототехники и структурных приложений.
Подробнее