
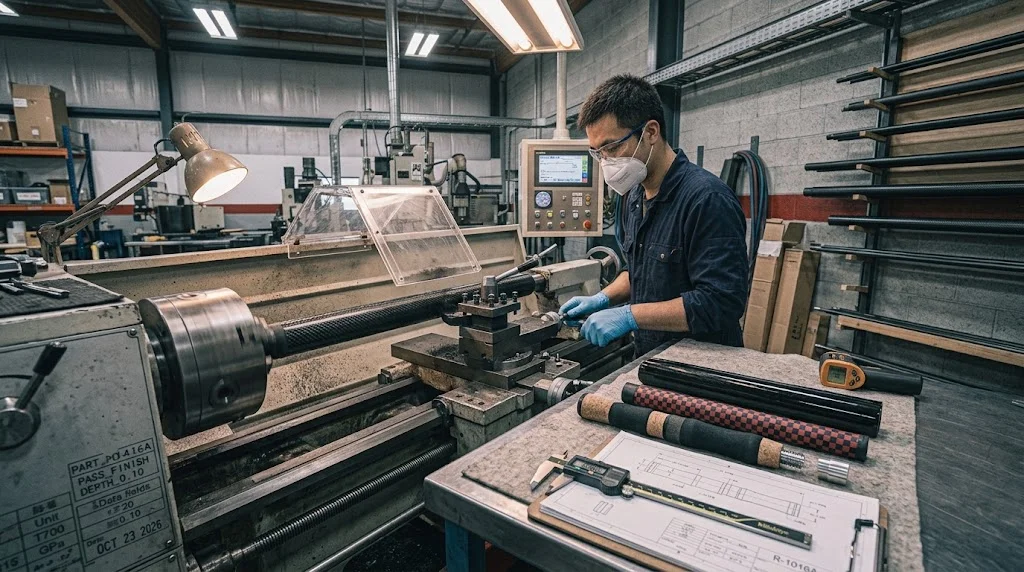
Карбоновые рукояти по заказу стоят на пересечении двух рынков: мастеров удилищ, которым нужна рукоять, передающая поклёвку и снимающая вес за катушкодержателем, и брендов инструмента, которым нужна рукоять с техническим видом, стойкая к коррозии и не греющаяся на солнце. Карбоновая рукоять — не фрез
Введение
Карбоновые рукояти по заказу стоят на пересечении двух рынков: мастеров удилищ, которым нужна рукоять, передающая поклёвку и снимающая вес за катушкодержателем, и брендов инструмента, которым нужна рукоять с техническим видом, стойкая к коррозии и не греющаяся на солнце. Карбоновая рукоять — не фрезерованная алюминиевая ручка с логотипом; это проточенный участок трубы, обычно нарезанный из намотанной или пултрузионной углеволоконной трубы, с поверхностью либо голой для максимальной чувствительности, либо обмотанной ЭВА, пробкой или термоусадкой для мокрого хвата. Ошиблись внутренним диаметром — рукоять крутится на заготовке под моментом; стенка слишком тонкая — продавливается под нагрузкой борьбы; поверхность не та — скользит на дожде.
Материал разбирает стили рукоятей для удилищ, конструкции для инструмента, посадочные размеры, решающие, сядет ли рукоять, и как заказать на заводе, не получив коробку красивых деталей без посадки.
Карбоновые рукояти по заказу для удилищ
Рукояти удилищ делятся на несколько устоявшихся стилей, и выбор определяется точкой баланса и ощущением, а не модой. Сплошная задняя рукоять идёт от катушкодержателя до пятки и подходит тяжёлым морским и спиннинговым удилищам, где рука берёт длинную опору. Раздельная рукоять оставляет участок голой заготовки между задней частью и пяткой, снижает вес и позволяет предплечью касаться карбона для чувствительности; она доминирует на современных бассовых и прибрежных спиннингах. Бойная пятка добавляет короткое удлинение с резиновой или карбоновой пятой для работы с рыбой у борта. Сердечник обычно карбоновая труба, проточенная под наружный диаметр, затем либо голая с фортепианной отделкой, либо в термоусадке с насечкой, либо с манжетами из ЭВА и пробки по краям. Таблица сопоставляет стили с типичными сборками.
| Стиль рукояти | Сердечник | Типичный диапазон наружного диаметра | Лучше всего для | Штраф по весу к голому карбону |
|---|---|---|---|---|
| Сплошная задняя | карбоновая труба в проточке | 22-30 мм | морская ловля, джиг, тяжёлый спиннинг | умеренный (обмотка ЭВА или пробкой) |
| Раздельная | карбоновая труба, две секции | 20-26 мм задняя, 14-18 мм передняя | бассовый спиннинг, прибрежная, файнесс | низкий до умеренного |
| Только карбоновая пятка | сплошной стержень или толстая труба | 18-24 мм | лёд, ультралайт, индивидуальные заготовки | почти ноль в голом виде |
| Удлинение бойной пятки | труба плюс резиновая пятка | 20-28 мм | работа с рыбой у борта | умеренный |
| Пробка или ЭВА на карбоновом сердечнике | труба с натуральной обмоткой | 24-32 мм | традиционное ощущение, мокрый хват | выше |
Для карбоновых рукоятей по заказу на серийной программе удилищ важнее всего допуск внутреннего диаметра: плюс-минус 0,1 мм на внутреннем даёт лёгкую посадку на клей и исключает прокрутку; люфт означает эпоксидную подкладку и рекламацию. Наружный диаметр и длина — комфортные размеры и могут слегка варьировать; внутренний не может.
Карбоновые рукояти для инструмента и фурнитуры
За пределами рыбалки карбоновые рукояти встречаются на ручках треккинговых палок, винтах ласт, ручках камерных ригов, местах хвата весел и специальном ручном инструменте, где вес у руки меняет баланс. Правила проектирования сдвигаются: инструментальные рукояти чаще хотят более толстую стенку под продавливание при зажиме, матовую или резинизированную поверхность под масляные руки и металлическую или резьбовую втулку на рабочем конце вместо голой трубы. Проточенные рукояти можно запрессовывать в алюминиевые обоймы, клеить в гнездовые рукояти или сажать на стальную втулку с резьбой, приклеенную в сердцевину. Там, где инструмент получает повторные удары, задайте большую долю слоёв плюс-минус 45 градусов, чтобы рукоять не раскалывалась по линиям волокон 0 градусов под точечной нагрузкой. Для мокрых и морских инструментов герметизируйте торцы эпоксидом или колпачком; негерметизированная труба тянет воду вдоль волокон и расслаивается на торце за сезоны.
- Задавайте стенку по нагрузке: тонкая труба под чистое ощущение (удилища), средняя под общий инструмент, толстая или сплошной стержень под зажим и удар.
- Выбирайте поверхность по среде: фортепианная отделка для витрины и сухой работы, насечённая термоусадка или ЭВА для мокрого хвата, резиновая краска или насечка под масляную механику.
- Планируйте сначала стык: клеевое соединение, резьбовая втулка или пресс в обойму; стык сильнее внешнего вида определяет допуск внутреннего диаметра.
Как заводы делают рукояти по заказу
Рукояти по заказу почти никогда не льют в форму; их точат из трубы или прутка. Завод берёт намотанную или пултрузионную трубу увеличенного диаметра, торцует концы, протачивает наружный и внутренний диаметры на токарном станке с ЧПУ по чертежу, сверлит или запрессовывает втулки, если того требует чертёж, и герметизирует с отделкой поверхности. Точение карбона — абразивная работа: оснастка быстро изнашивается, пылеудаление обязательно, а качество кромки зависит от острого инструмента и медленного прохода. Поэтому цена единицы рукояти резко падает между прототипом в 20 штук и программой в 500: программирование ЧПУ и оснастка фиксированы, а время реза на штуку мало, когда пруток уже в патроне. Сроки проточенных рукоятей 2-3 недели после утверждения чертежа; анодированные кольца или печать добавляют неделю.
Заказ карбоновых рукоятей по заказу
Чистый заказ состоит из пяти пунктов: чертёж с размерами внутреннего и наружного диаметров, длины и фасок; спецификация стенки или трубы; маркировка поверхности (голая, термоусадка, ЭВА, пробка, резинизация); деталь втулки, если есть; и годовой диапазон объёма. Заводы котируют за штуку по этому пакету; запрос цены без размеров даёт диапазон, слишком широкий, чтобы быть полезным. Если вы строите линейку удилищ, пришлите конус заготовки в зоне рукояти, чтобы завод подогнал внутренний диаметр под реальную заготовку, а не под номинальное число. Если вы делаете инструмент, пришлите парную обойму или втулку, чтобы посадку проверили до серии. Большинство поставщиков сделают платный пробный набор 5-10 штук до объёмного обязательства; соберите одно полное удилище или инструмент и только потом отпускайте партию.
Часто задаваемые вопросы
Какой допуск внутреннего диаметра нужен карбоновым рукоятиям по заказу?
Для клеевой рукояти удилища плюс-минус 0,1 мм на внутреннем — практическая цель; это даёт лёгкую посадку с клеем и исключает прокрутку под моментом. Для прессовых стыков инструмента могут требоваться более жёсткие допуски, поэтому указывайте класс посадки на чертеже, а не полагайтесь на универсальный допуск.
Можно ли оставить карбоновую рукоять голой или всегда нужна обмотка?
Голые рукояти с герметичной фортепианной отделкой уместны на витринных удилищах и сухом инструменте и дают максимальное ощущение. Для мокрого хвата и масляной механики безопаснее термоусадка, ЭВА или резинизация; голый карбон скользит во влажном состоянии и показывает отпечатки на глянце.
Какой минимальный заказ карбоновых рукоятей по заказу?
Проточенные рукояти обычно стартуют с 20-50 штук на прототип и 100-500 штук под серийную цену в зависимости от втулок и индивидуальной отделки. Сначала запросите пробный набор, проверьте посадку на реальной заготовке или обойме и только потом подтвердите полную партию.
Заключение
Карбоновые рукояти по заказу вознаграждают подход со спецификацией впереди: сначала зафиксируйте внутренний диаметр и стык, затем стенку под нагрузку, поверхность под среду хвата, а остальное пусть завод проточит из трубы. Рукоять, которая садится и не проворачивается под моментом, стоит больше, чем та, что лишь выглядит карбоновой.
YongXian точит карбоновые рукояти из намотанной и пултрузионной трубы, с контролем внутреннего и наружного диаметров на ЧПУ, приклейкой втулок и отделкой поверхности на своей площадке. Посмотрите ассортимент карбоновых труб и прутков или пришлите чертежи рукоятей для расчёта.
Входит в раздел
Похожие статьи
- Карбоновые удилища: типы заготовок, строй и чек-лист покупки
- Детали для автомобилей из карбона по заказу: от обвеса до конструктива
- Кастомные углеволоконные детали для мотоцикла: посадка, покрытие и закупка
- Углеволоконные руки роботов: компромиссы легкого дизайна
- Руководство по изготовлению рамок номерных знаков из углеволокна: посадка и ресурс
- Сборка углеволоконных рам дронов: компоновка и крепление
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Круглое углеволокно трубка - 3K Twill
Легкие и сверхжесткие круглые трубки, идеально подходят для рамок дронов, робототехники и структурных приложений.
Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.