
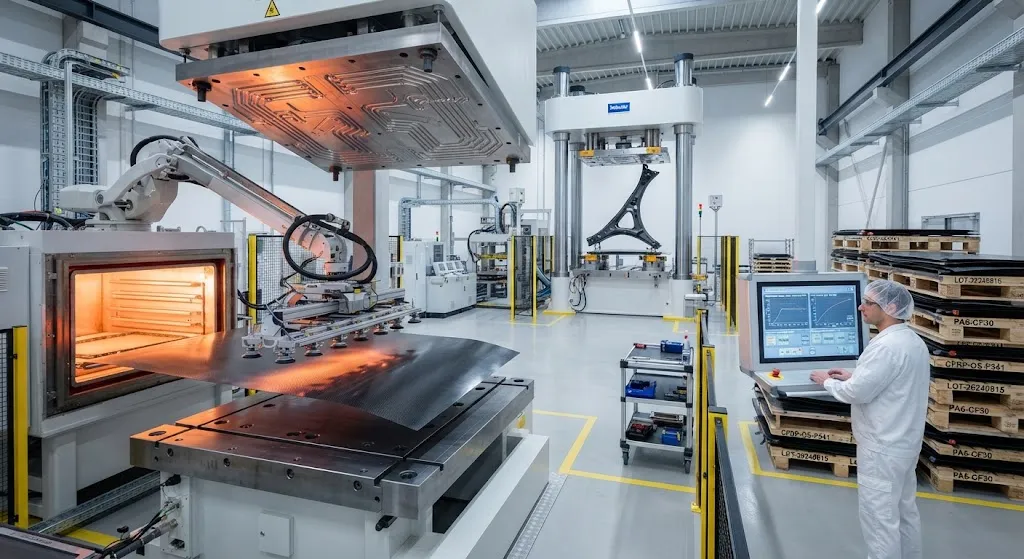
Термоформование органического листа представляет собой наиболее перспективный путь для углепластиков в высокосерийном автомобильном производстве. В отличие от препреговой выкладки и автоклавного отверждения, оптимизированных для производительности при низких объемах, термоформование органич
Введение
Термоформование органического листа представляет собой наиболее перспективный путь для углепластиков в высокосерийном автомобильном производстве. В отличие от препреговой выкладки и автоклавного отверждения, оптимизированных для производительности при низких объемах, термоформование органического листа использует существующую инфраструктуру термопластической формовки для производства CFRP-компонентов с временем цикла 60-90 секунд, объемами более 100 000 деталей в год и себестоимостью, приближающейся к экономической целесообразности для премиальных автомобильных программ.
Органический лист — это полуфабрикат, состоящий из непрерывного углеродного армирования (обычно нетканого или тканого полотна), консолидированного с термопластической матрицей — чаще всего полиамидом 6 (PA6), полипропиленом (PP) или политэфирэфиркетоном (PEEK) — в плоские панели контролируемой толщины (0,5-4,0 мм). Эти листы производятся на консолидированных ламинирующих линиях с объемной долей волокна 50-60%, затем транспортируются плоскими на предприятие термоформования, где нагреваются, формуются, обрезаются и собираются в автомобильные конструкционные компоненты. Технологическая цепочка полностью исключает автоклав, заменяя его прессовой формовкой, соответствующей существующей инфраструктуре штамповки металлов.
Технологическая цепочка термоформования: пошагово
Процесс термоформования органического листа следует последовательной цепочке, определяющей качество детали и производительность. Каждый этап имеет специфические окна параметров, которые необходимо контролировать для стабильного выпуска:
- Хранение и кондиционирование листа: Органические листы хранятся при комнатной температуре (марки PA6) или в холодильнике (марки PEEK) и перед формовкой должны быть высушены до содержания влаги <0,02%. Влага в PA6 вызывает гидролиз при нагреве, деградируя молекулярную массу и механические свойства. Типичная сушка: 80°C в течение 4-6 часов в осушителе.
- Нагрев: Лист нагревается в конвекционной или инфракрасной печи на 10-30°C выше температуры плавления матрицы (220-250°C для PA6, 165-190°C для PP, 340-380°C для PEEK). Время нагрева зависит от толщины: лист 1 мм требует 30-45 секунд; лист 3 мм — 90-120 секунд. Равномерность температурного распределения ±5°C критична — холодные пятна вызывают неполную формовку, горячие — деградацию волокон.
- Перенос: Нагретый лист переносится из печи в пресс за 3-5 секунд с помощью роботизированного захвата или вакуумной системы переноса. Это наиболее критический по времени этап — каждая секунда задержки вызывает потерю 5-10°C, сужая окно формовки.
- Формовка: Пресс закрывается со скоростью 200-500 мм/с, прилагая 50-200 тонн силы в зависимости от проекционной площади детали. Давление формовки обычно составляет 5-15 МПа. Пару штампов (male-female) формует плоский лист в 3D-геометрию за один ход. Компенсация упругого возврата 2-5% заложена в геометрию штампа.
- Охлаждение: Сформованная деталь охлаждается в штампе с использованием интегрированных водяных каналов (для PA6 и PP) или воздушного охлаждения (для PEEK). Охлаждение ниже температуры кристаллизации матрицы занимает 15-30 секунд для PA6 с conformal-каналами охлаждения. Температура штампа поддерживается на 80-120°C для PA6 для контроля кристалличности и качества поверхности.
- Обрезка: Избыточный материал (габарит и базовые поверхности) обрезается с помощью ЧПУ-фрезерования, гидроабразивной резки или штампов для подгибки. Обрезка обычно выполняется в offline-режиме, чтобы не увеличивать время цикла пресса.
Общее время цикла от загрузки листа до извлечения детали обычно составляет 60-120 секунд для систем на основе PA6, по сравнению с 300-600 секундами для термореактивных RTM-процессов и 1 800+ секундами для авиационных автоклавных циклов с препрегами.
Выбор материала: матрица и армирование
Выбор термопластической матрицы и углеродного армирования напрямую определяет механические свойства, формовочные характеристики и стоимость готовой детали. Комбинация матрицы и армирования должна соответствовать требованиям применения.
| Матрица | Температура плавления | Типичное волокно | Объемная доля | Прочность на растяжение | Индекс стоимости | Основное применение |
|---|---|---|---|---|---|---|
| PA6 (Нейлон 6) | 220°C | UD или NCF углеволокно | 50-55% | 800-1 100 МПа | 1,0 (базовая) | Структурные кронштейны, каркасы сидений |
| PA66 (Нейлон 66) | 260°C | UD или NCF углеволокно | 50-55% | 850-1 150 МПа | 1,1 | Компоненты подкапотного пространства |
| PP (Полипропилен) | 165°C | Тканое или NCF углеволокно | 45-50% | 600-850 МПа | 0,7 | Наружные панели, полуструктурные |
| PA6 + GF | 220°C | Гибридное C/G волокно | 40-45% | 450-650 МПа | 0,8 | Оптимизированные по стоимости конструкционные детали |
| PEEK | 343°C | IM углеволокно UD | 55-60% | 1 200-1 600 МПа | 8-12 | Авиационного класса конструкционные |
Органические листы на основе PA6 доминируют на рынке автомобильного термоформования благодаря балансу окна формовки, механических свойств и стоимости. PA6 поглощает влагу в процессе эксплуатации (равновесное содержание 2-3%), что увеличивает ударную вязкость, но снижает жесткость — этот компромисс управляется толщиной конструкции и покрытием поверхности. Листы на основе PP предлагают наименьшую стоимость материалов и предпочтительны для наружных кузовных панелей, требующих поверхности класса A, но их узкое окно температуры формовки и сниженная жесткость ограничивают структурные применения.
Проектирование оснастки и требования к прессам
Оснастка для термоформования органического листа разделяет принципы проектирования штампов для металлов, но включает особенности, специфические для формовки композитов. Основные проектные соображения:
- Материал оснастки: Инструментальная сталь P20 или H13 для серийных объемов более 100 000 деталей; алюминиевая оснастка для прототипирования и низких объемов (1 000-10 000 деталей). Алюминиевые штампы нагреваются и остывают быстрее, сокращая время цикла на 15-20%.
- Текстура поверхности: Поверхность класса A (Ra 0,05-0,1 мкм) для наружных панелей достижима с хромированными полированными штампами. Текстурированные поверхности (VDI 27-33) обеспечивают контролируемую матовую отделку для внутренних структурных деталей.
- Вентиляция: Захваченный воздух между листом и поверхностью штампа вызывает дефекты поверхности. Вентиляционные отверстия диаметром 0,5-1,0 мм с интервалом 15-25 мм в вогнутых зонах штампа необходимы для бесдефектной формовки.
- Интеграция нагрева/охлаждения: Conformal-каналы охлаждения (3D-печатные или сверленные) в штампе поддерживают равномерную температуру. Для PA6 штамп должен поддерживаться при 80-120°C во время формовки для контроля скорости кристаллизации и предотвращения образования поверхностных пор.
- Система прижимного фланца: Для глубоковытяжных деталей (коэффициент вытяжки >2:1) прижимной фланец прикладывает контролируемое усилие к краю листа, предотвращая образование складок и позволяя материалу течь. Гидравлические или сервоприводные прижимные фланцы с 4-8 независимо управляемыми зонами обеспечивают оптимальный контроль формовки.
Формовочный пресс должен обеспечивать высокую скорость (200-500 мм/с закрытия), высокое усилие (100-500 тонн) и точное позиционирование (±0,1 мм). Сервогидравлические или полностью электрические прессы с программируемыми профилями движения предпочтительнее традиционных гидравлических прессов благодаря возможности реализации многоступенчатой формовки — начальное быстрое закрытие с последующим контролируемым замедлением вблизи зоны формовки для предотвращения разрушения волокон.
Экономика производства: структура себестоимости
Понимание структуры себестоимости термоформования органического листа необходимо для B2B-покупателей, оценивающих CFRP по сравнению с алюминием и сталью. Разбивка стоимости для типичного автомобильного конструкционного компонента (масса готовой детали 0,8 кг, толщина стенки 2,0 мм, плановая площадь 150 × 200 мм) при объеме 50 000 деталей в год:
| Статья затрат | Органический лист (PA6/CF) | Алюминий 6061-T6 (штамповка) | Сталь DP980 (штамповка) |
|---|---|---|---|
| Сырьевые материалы | ¥38-45/деталь | ¥12-15/деталь | ¥5-8/деталь |
| Формовка (на деталь, амортизация) | ¥8-12/деталь | ¥6-10/деталь | ¥5-8/деталь |
| Обрезка и отделка | ¥5-8/деталь | ¥3-5/деталь | ¥3-5/деталь |
| Амортизация оснастки (на 50 тыс. деталей) | ¥6-10/деталь | ¥4-6/деталь | ¥3-5/деталь |
| Итого себестоимость детали | ¥57-75/деталь | ¥25-36/деталь | ¥16-26/деталь |
| Экономия веса относительно стали | 55-65% | 40-50% | Базовая |
| Экономия веса относительно алюминия | 25-35% | Базовая | — |
Премия CFRP органического листа над алюминием обычно составляет 2,0-2,5 при объеме 50 000 деталей в год. Однако этот разрыв значительно сужается при более высоких объемах (200 000+ деталей), где амортизация оснастки и улучшение времени цикла снижают себестоимость на 30-40%. Для электромобилей, где каждый килограмм экономии веса转化为增加 0,5-1,0 км запаса хода, премия CFRP может быть оправдана, когда экономия веса заменяет емкость аккумулятора, которая стоила бы ¥80-120/кВт·ч.
Часто задаваемые вопросы
Какой минимальный объем производства делает термоформование органического листа конкурентоспособным по стоимости?
Экономическая точка перелома зависит от сравниваемого материала и конкретного компонента. По сравнению с штампованными алюминиевыми деталями термоформование органического листа обычно становится конкурентоспособным при 80 000–120 000 деталях в год, когда амортизация оснастки и улучшение времени цикла полностью реализованы. По сравнению с сталью точка перелома выше — примерно 200 000 деталей в год — из-за значительного преимущества стали по стоимости сырья. Однако ценность предложения меняется, когда экономия веса монетизируется за счет повышения топливной эффективности или снижения стоимости аккумулятора. Для производителей электромобилей эффективная точка перелома может составлять всего 30 000–50 000 деталей в год, когда экономия веса оценивается на уровне аккумуляторной батареи.
Как термоформование органического листа сравнивается с инжекционным литьем под прессом для CFRP-деталей?
Термоформование органического листа и инжекционное литье под прессом являются взаимодополняющими, а не конкурирующими процессами. Термоформование формует основную конструкционную оболочку из органического листа с непрерывным волокном, а инжекционное литье добавляет ребра, боссы, защелки и соединительные элементы с использованием термопласта с коротким волокном или без наполнителя. Комбинация — иногда называемая «органический лист + литье под прессом» — производит близкие к готовой форме детали с конструкционной производительностью и функциональной интеграцией. Термоформование само по себе не может создать сложные 3D-элементы (резьбовые вставки, защелки, шарниры), которые обеспечивает инжекционное литье. Бо́льшая часть серийных CFRP-автомобильных компонентов использует оба процесса: органический лист формирует нагруженную конструкцию, а литье под прессом создает интерфейсные элементы.
Каковы основные проблемы качества при термоформовании органического листа?
Три наиболее распространенных проблемы качества: (1) wrinkling волокон в глубоковытяжных зонах, где лист сжимается, а не растягивается, решается оптимизацией прижимного фланца и профилированием температуры предварительного нагрева; (2) пористость поверхности, вызванная захватом воздуха или недостаточным давлением формовки, устраняется проектированием вентиляции штампа и увеличением тоннажа пресса; (3) смывание волокон в зонах с высокой локальной скоростью деформации, смягчается контролем скорости закрытия пресса и оптимизацией профиля нагрева для поддержания равномерной вязкости. Контроль качества в режиме реального времени с помощью тепловизоров и датчиков перемещения позволяет обнаруживать эти дефекты, а статистический контроль процесса снижает уровень брака с 5-8% до менее 2% в зрелых производственных условиях.
Заключение
Термоформование органического листа является ключевой технологией, связывающей преимущества углеполимера по производительности с требованиями стоимости и времени цикла высокосерийного автомобильного производства. С временем цикла 60-120 секунд, объемами более 100 000 деталей в год и платформой материалов, включающей матрицы PA6, PP и PEEK, термоформованные CFRP-компоненты выходят на серийное производство в премиальных автомобильных программах и все чаще на основных платформах электромобилей, где снижение веса напрямую влияет на запас хода и стоимость аккумулятора.
Для автопроизводителей OEM, поставщиков первого уровня и производителей CFRP-материалов, оценивающих возможности термоформования, технологическая цепочка требует тщательной интеграции спецификации материалов, проектирования оснастки и выбора пресса. Ознакомьтесь с нашим ассортиментом углепластиковой продукции для материалов органического листа и полуфабрикатов, подходящих для термоформования, или свяжитесь с нашей инженерной командой для консультации по оптимизации процесса и поддержки квалификации материалов.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K