
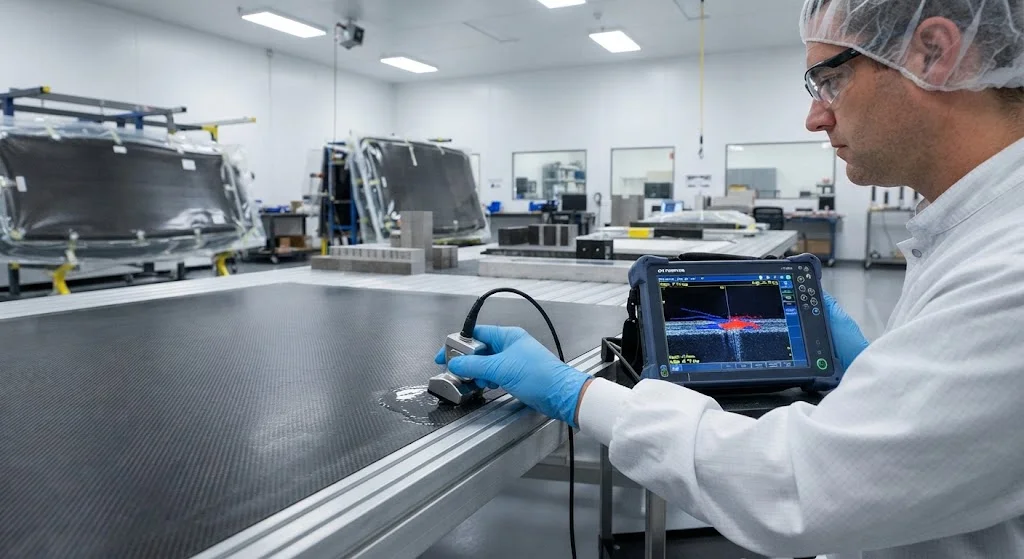
По мере увеличения размеров и сложности углеволокнистых композитных конструкций — от ветротурбинных лопастей длиной более 100 метров до крупных секций авиационных фюзеляжей — требования к методам неразрушающего контроля (НК) усилились. Традиционный ультразвуковой контроль с одиночным преобр
Введение
По мере увеличения размеров и сложности углеволокнистых композитных конструкций — от ветротурбинных лопастей длиной более 100 метров до крупных секций авиационных фюзеляжей — требования к методам неразрушающего контроля (НК) усилились. Традиционный ультразвуковой контроль с одиночным преобразователем, хотя и надежен для небольших компонентов, становится непрактичным для крупногабаритных конструкций из-за медленных скоростей сканирования, ограниченного покрытия за один проход и сложности характеризации сложной геометрии дефектов. Ультразвуковой контроль фазированной решеткой (ФАР) устраняет эти ограничения, используя многомерные массивы преобразователей, которые могут управлять и фокусировать ультразвуковые лучи электронным путем, обеспечивая более быструю инспекцию, лучшую характеризацию дефектов и более надежный контроль качества крупногабаритных композитных конструкций.
В данной статье рассматривается применение фазированной ультразвуковой технологии для инспекции углеволокнистых композитов, сравниваются возможности обнаружения, эффективность инспекции и результаты качества с традиционными методами. Для инженеров НК, менеджеров по контролю качества и конструкторов композитных конструкций представленные здесь данные служат основой для оценки роли ФАР в протоколах инспекции нового поколения.
Основы технологии фазированной решетки
Ультразвуковой контроль фазированной решеткой использует преобразователи, содержащие множество пьезоэлектрических элементов (обычно 16-128 элементов), которые могут возбуждаться независимо с точно управляемыми временными задержками. Изменяя эти задержки, ультразвуковой луч можно направлять под различными углами, фокусировать на определенных глубинах и сканировать по исследуемому образцу без физического перемещения датчика. Это электронное управление лучом обеспечивает несколько преимуществ для инспекции композитов:
- Многоугловая инспекция: Один датчик может охватить углы от 30 до 75 градусов за один проход, обнаруживая расслоения, пористость и несоосность волокон, которые могут быть видны только под определенным углом.
- Динамическая фокусировка: Луч может фокусироваться на разных глубинах в композите, оптимизируя чувствительность к дефектам у поверхности, в середине стены и у задней стенки за одно сканирование.
- Электронное сканирование: Луч перемещается по поверхности преобразователя с электронной скоростью (метры в секунду) вместо механической скорости сканирования (миллиметры в секунду), увеличивая пропускную способность инспекции в 10-50 раз.
- Секториальное сканирование (S-скан): Создает поперечные изображения, показывающие положение и ориентацию отражателя, обеспечивая более интуитивную характеризацию дефектов по сравнению с сигналами А-скана.
Современные системы ФАР работают на частотах 1-10 МГц, при инспекции композитов обычно используются 2-5 МГц для баланса разрешения и проникающей способности. Шаг элемента (расстояние между элементами преобразователя) 0,5-1,0 мм обеспечивает угловое разрешение, необходимое для обнаружения дефектов в композитах.
Возможности обнаружения дефектов
Технология фазированной решетки обеспечивает измеримые улучшения в обнаружении дефектов углеволокнистых композитов для различных типов дефектов:
| Тип дефекта | Обнаружение ФАР | Традиционный УЗ | Улучшение |
|---|---|---|---|
| Расслоение (площадь > 10 мм2) | 98-99% вероятность обнаружения | 90-95% вероятность обнаружения | На 5-10% выше |
| Пористость (> 2% объема) | Количественное картирование | Только качественное указание | От да/нет к количественному |
| Несоосность волокон (отклонение > 5 градусов) | Обнаруживается при угловом сканировании | Часто пропускается | Новая возможность |
| Ударный дефект (BVID) | Полная характеризация | Только базовое обнаружение | От обнаружения к характеризации |
| Дефекты адгезионного соединения | 95-98% вероятность обнаружения | 80-90% вероятность обнаружения | На 10-15% выше |
| Длина трещины по толщине | Точность +/-2 мм | Точность +/-5-10 мм | В 2-5 раз лучше |
Наиболее существенным преимуществом ФАР для инспекции композитов является не только вероятность обнаружения, но и возможность характеризации. Хотя традиционный УЗ может указать на наличие дефекта, ФАР может определить его размеры, ориентацию и глубину с гораздо большей точностью — информация, необходимая для инженерной оценки приемлемости дефекта или необходимости ремонта.
Скорость и покрытие инспекции
Для крупногабаритных композитных конструкций скорость инспекции напрямую влияет на пропускную способность производства и стоимость контроля качества. ФАР обеспечивает значительные улучшения эффективности сканирования:
- Панели крыла (50 кв.м): Традиционный УЗ: 4-6 часов на панель. ФАР с линейным массивом: 30-60 минут на панель. Увеличение производительности: 5-8 раз.
- Ветротурбинные лопасти (длина 80 м): Традиционный УЗ: 8-12 часов для инспекции несущей балки. ФАР с адаптированными датчиками: 2-3 часа. Обеспечивает оценку и ремонт дефектов в течение одной смены.
- Цилиндрические секции фюзеляжа (окружность 30 м): Традиционный УЗ: 2-3 дня для полного покрытия. ФАР со сканированием с водяным контактом: 4-6 часов. Сокращает время задержки качества с дней до часов.
- Толстостенные конструкции (> 50 мм): Возможность фокусировки ФАР на глубине устраняет необходимость нескольких конфигураций датчиков, сокращая время настройки на 60-80% по сравнению с традиционными методами наклонного луча.
Преимущество скорости усиливается с размером конструкции. Для типичного предприятия по производству авиационных композитов, выпускающего более 200 крупных структурных компонентов в год, внедрение ФАР может сократить общее время инспекции НК на 40-60%, что составляет экономию 500 000-1 000 000 долларов в год на оплате труда и оборудовании для контроля качества.
Контроль качества и соответствие стандартам
Технология ФАР поддерживает современные требования контроля качества через стандартизированные процедуры и задокументированные возможности:
- ASME Раздел V, Статья 4 и 5: Процедуры ФАР теперь являются стандартом в кодах инспекции авиационных композитов с установленными критериями приемки для типичных типов дефектов.
- Сертификация NAS 410: Сертификация техников ФАР следует той же рамке, что и традиционный УЗ, с дополнительными требованиями к обучению по обращению с многомерными датчиками и интерпретации данных.
- Запись и воспроизведение данных: Системы ФАР записывают полные сырые данные (волновые формы по радиочастоте), обеспечивая офлайн-просмотр, повторный анализ с другими параметрами и постоянные записи качества. Эта возможность неоценима для разрешения споров и улучшения процессов.
- Исследования вероятности обнаружения (ВО): ФАР имеет задокументированные кривые вероятности обнаружения для типичных дефектов композитов, обеспечивая количественные уровни уверенности для программ контроля качества. Отраслевой консенсус — ВО не менее 90% при доверительном интервале 95% для критических дефектов.
Документированный, воспроизводимый характер инспекции ФАР соответствует требованиям систем качества авиационной промышленности и обеспечивает прослеживаемость, необходимую для сертификационных программ.
Часто задаваемые вопросы
Каковы основные технические трудности применения ФАР к крупногабаритным композитным конструкциям?
В крупногабаритных приложениях ФАР для композитов возникают три основные трудности. Во-первых, сложная геометрия — изогнутые поверхности, переменная толщина и внутренние элементы, такие как переходы от заполнителя к сплошному материалу, требуют разработки адаптированных датчиков и программного обеспечения для трассировки лучей для обеспечения покрытия инспекции. Во-вторых, анизотропия материала — направленные свойства углеволокна вызывают отклонение луча и изменение скорости, которые необходимо компенсировать процедурами калибровки. В-третьих, контактная поверхность — грубая или текстурированная поверхность, типичная для производства композитов, требует специальных систем доставки контактирующей среды (струи воды, мембранный контакт) для поддержания стабильного качества сигнала. Эти трудности устранимы при надлежащей разработке процедур и выборе датчиков, но требуют более тщательной инженерной подготовки, чем традиционный УЗ для изотропных металлов.
Как ФАР сравнивается с другими методами НК, такими как термография или метод фазовых сдвигов, для инспекции композитов?
ФАР, термография и метод фазовых сдвигов удовлетворяют разным потребностям инспекции. ФАР превосходит в характеризации внутренних дефектов с точным определением размеров и информации о глубине — это метод выбора для оценки дефектов и принятия решений о ремонте. Термография обеспечивает быстрое покрытие площади (100% поверхности за минуты), но имеет ограниченное разрешение по глубине (обычно только верхние 3-5 мм) и не может точно определять размеры дефектов. Метод фазовых сдвигов быстро обнаруживает приповерхностные расслоения и отлично подходит для производственной сортировки, но предоставляет ограниченную информацию о глубоких дефектах или их ориентации. Большинство передовых производственных предприятий композитов используют дополнительный подход: метод фазовых сhift или термография для 100% производственной сортировки, а ФАР зарезервирован для характеризации дефектов, проверки ремонта и инспекции критических зон. Такая комбинация оптимизирует как скорость инспекции, так и качество характеризации дефектов.
Какова типичная окупаемость инвестиций при внедрении ФАР в производстве композитов?
Окупаемость инвестиций от внедрения ФАР зависит от объема производства, размера конструкций и текущих возможностей НК. Для предприятия, выпускающего более 200 крупных композитных компонентов в год, типичные преимущества включают: (1) сокращение трудозатрат НК на 40-60% (200 000-400 000 долларов в год); (2) сокращение времени задержки качества с дней до часов (100 000-200 000 долларов в год за счет снижения запасов незавершенного производства); (3) снижение уровня ремонта за счет лучшей характеризации дефектов (50 000-150 000 долларов в год за счет снижения брака); (4) улучшение первичного выхода годных за счет более раннего обнаружения дефектов (100 000-300 000 долларов в год). Годовая общая выгода: 450 000-1 050 000 долларов. Типичные инвестиции в систему ФАР: 150 000-300 000 долларов. Срок окупаемости: 3-8 месяцев. Окупаемость усиливается с более крупными конструкциями и более высокими производственными мощностями, что делает ФАР особенно привлекательной для применений в ветроэнергетике и авиакосмической отрасли.
Заключение
Ультразвуковой контроль фазированной решеткой представляет собой поколенческий прогресс в возможностях НК для крупногабаритных углеволокнистых композитных конструкций. Способность технологии обеспечивать более быструю инспекцию (улучшение скорости в 5-10 раз), лучшую характеризацию дефектов (от обнаружения до определения размеров) и количественный контроль качества (кривые ВО и запись данных) устраняет фундаментальные ограничения традиционного УЗ для современного производства композитов. По мере увеличения размеров композитных конструкций и ужесточения требований к качеству ФАР перейдет из разряда передовых вариантов в стандартное требование для инспекции композитов.
Для инженеров НК и менеджеров по качеству, оценивающих обновление технологий инспекции, понимание возможностей и правильного внедрения ФАР необходимо для оптимизации стратегий контроля качества. Ознакомьтесь с нашими материалами из углеволокна, предназначенными для инспектируемости, включая материалы, оптимизированные для распространения ультразвуковых волн, или свяжитесь с нашей инженерной командой для обсуждения решений по инспекции композитов для вашего производственного проекта.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложение