
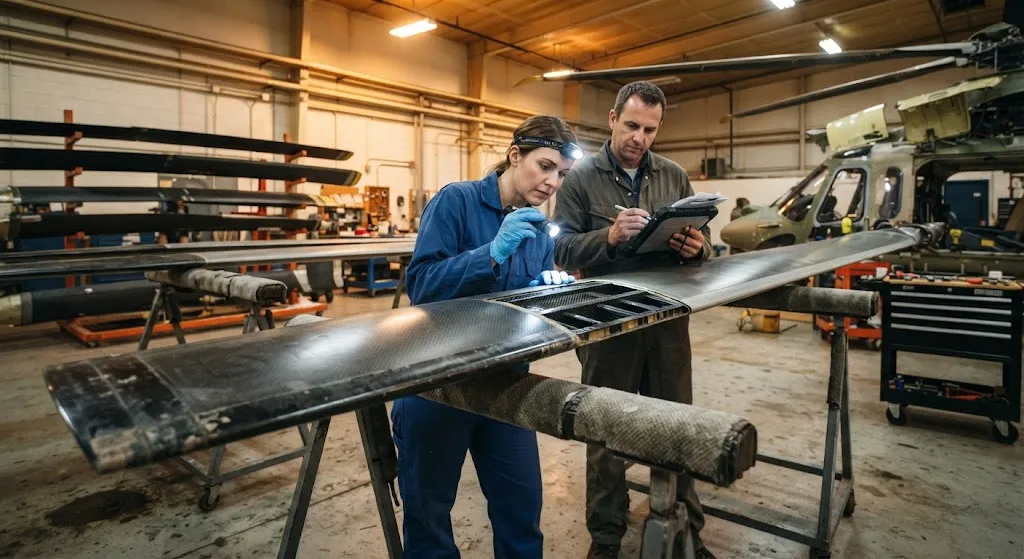
Введение Лонжерон несущего винта вертолета является одним из наиболее требовательных структурных применений технологии углепластиковых композитов. Каждая лопасть должна одновременно выдерживать центробежные нагрузки 50 000–150 000 Ньютонов, изгибающие моменты от аэродинамической подъемной силы и соп
Введение
Лонжерон несущего винта вертолета является одним из наиболее требовательных структурных применений технологии углепластиковых композитов. Каждая лопасть должна одновременно выдерживать центробежные нагрузки 50 000–150 000 Ньютонов, изгибающие моменты от аэродинамической подъемной силы и сопротивления, крутящие моменты от изменения шага и ударные повреждения от дождя, песка, града и посторонних предметов — все это при вращении с окружными скоростями на концах 200–250 м/с в течение 20 000–40 000 часов налета без структурного разрушения. Лонжерон — основная балка, проходящая вдоль размаха лопасти, воспринимает основные центробежные и изгибающие нагрузки и поэтому определяет усталостный ресурс лопасти, межремонтный интервал и безопасность.
Лонжероны из углепластика заменили алюминий и титан практически во всех современных несущих винтах вертолетов, поскольку углепластик обладает пределом усталостной выносливости, которого металлы не могут достичь: правильно спроектированные лонжероны из CFRP могут выдерживать миллиарды циклов нагружения без зарождения трещин, тогда как алюминиевые лонжероны развивают обнаруживаемые усталостные трещины после 5000–10 000 часов налета. В статье рассматриваются принципы проектирования, выбор материалов и стратегии защиты от эрозии, обеспечивающие способность лонжеронов из углепластика滿足ing экстремальные требования эксплуатации вертолетов.
Конструкция лонжерона несущего винта вертолета и пути передачи нагрузок
Лонжерон несущего винта вертолета обычно представляет собой замкнутую коробчатую балку или конструкцию D-лонжерона, проходящую от корневого крепления лопасти до ее конца, с поперечным сечением, уменьшающимся по хорде и толщине к концу. Лонжерон должен воспринимать три одновременных случая нагружения:
- Центробежное натяжение: При вращении лопасти центробежная сила создает осевое натяжение вдоль лонжерона. Для типичной лопасти длиной 5 м, вращающейся на 400 об/мин, центробежная нагрузка у корня составляет примерно 80 000–120 000 Ньютонов. Эта нагрузка воспринимается в основном однонаправленными углепластиковыми слоями, ориентированными вдоль оси лонжерона (слои 0°), обеспечивающими высокую прочность на растяжение для сопротивления центробежному выдёргиванию.
- Изгиб в плоскости вращения: Аэродинамическая подъемная сила создает изгибающий момент, изменяющийся вдоль размаха, максимальный у корня и нулевой у конца. Лонжерон противостоит этому изгибу через момент сопротивления сечения, максимизируемый за счет размещения углепластиковых слоев высокой модульности в полках лонжерона (верхней и нижней поверхностях), где изгибающие напряжения наибольшие. Толщина полок обычно варьируется от 8–12 мм у корня до 2–4 мм у конца.
- Изгиб по хорде и кручение: Нагрузки сопротивления и изменения шага создают изгиб по хорде и крутящие нагрузки, которые воспринимаются стенкой лонжерона (вертикальная панель сдвига, соединяющая верхнюю и нижнюю полки) и конструкцией задней кромки. Стенка лонжерона обычно использует слои из углепластика с ориентацией плюс-минус 45°, оптимизированные для сопротивления сдвигу.
Взаимодействие этих случаев нагружения создает сложное многоосное напряженное состояние, требующее тщательного проектирования ориентации слоев. Современные лонжероны используют гибкую укладку, совмещающую однонаправленные, двуосные и трехосные углепластиковые ткани для оптимизации лонжерона под каждый случай нагружения при сохранении межслойной прочности и толерантности к повреждениям.
Выбор материалов для проектирования лонжерона несущего винта вертолета
Материальная система для углепластикового лонжерона несущего винта вертолета должна удовлетворять трем конкурирующим требованиям: высокий усталостный ресурс при циклическом нагружении, толерантность к ударным воздействиям и стойкость к воздействию влаги, температуры и ультрафиолетового излучения. Ключевые параметры материалов и их влияние на характеристики лонжерона приведены ниже:
| Параметр материала | Типичная спецификация | Влияние на характеристики лонжерона | Компромисс |
|---|---|---|---|
| Тип волокна | Средняя модульность (класс T800/T900) | Более высокая усталостная прочность по сравнению со стандартной модульностью | Более высокая стоимость, меньшая деформация при разрушении |
| Площадная плотность волокна | 150–300 г/м2 | Более тяжелые ткани сокращают время укладки, но увеличивают содержание смолы | Вес в обмен на производительность |
| Система смол | Упрочненная эпоксидка, Tg выше 120°С | Толерантность к повреждениям и эксплуатационные характеристики во влажных условиях | Более высокая температура переработки, более длительное отверждение |
| Объемная доля волокна | 55–62% | Более высокая Vf увеличивает прочность и жесткость | Более низкая Vf улучшает ударную стойкость |
| Межслойный материал | Термопластичная вуаль или пленка с резиновыми частицами | Повышает межслойную вязкость разрушения | Добавляет вес и сложность переработки |
Выбор между стандартной и средней модульностью углепластика является наиболее значимым решением при проектировании лонжерона. Волокно стандартной модульности (класс T700, 230 ГПа) обеспечивает отличный усталостный ресурс при более низкой стоимости, но волокно средней модульности (класс T800, 294 ГПа) позволяет сделать полки лонжерона тоньше при той же жесткости, снижая вес лопасти на 5–10%. Для военных вертолетов, где каждый килограмм экономии веса напрямую转化为 полезную нагрузку или дальность, волокно средней модульности является стандартом. Для гражданских вертолетов, эксплуатируемых с ограничениями по весу и стоимости, волокно стандартной модульности с оптимизированной схемой укладки часто обеспечивает лучший баланс производительности и экономики.
Система смол должна быть упрочнена для выживания при ударных воздействиях, происходящих в эксплуатации — эрозии дождем при высоких скоростях удара капель, всасывании песка и гравия, жестких посадках, создающих переходные нагрузки, значительно превышающие проектные пределы. Упрочненные эпоксидные системы с модификацией резиновыми или термопластичными частицами обеспечивают значения межслойной вязкости разрушения в режиме I (G1c) на уровне 500–1000 Дж/м2 по сравнению с 150–250 Дж/м2 для не модифицированных эпоксидок. Это улучшение толерантности к повреждениям напрямую转化为 более продолжительный срок службы между заменами лопастей.
Системы защиты передней кромки от эрозии
Хотя лонжерон воспринимает основные структурные нагрузки, передняя кромка лопасти является наиболее уязвимой поверхностью к эрозионным повреждениям. Эрозия дождем при окружных скоростях вертолета 200–250 м/с создает давление удара капель, превышающее 100 МПа, достаточное для удаления незащищенной композитной поверхности в течение нескольких часов полета. В серийных вертолетах используются три подхода к защите от эрозии:
- Металлические эрозионные щитки: Полосы из нержавеющей стали или титана, наклеенные или механически закрепленные на передней кромке. Металлические щитки обеспечивают наиболее высокую устойчивость к эрозии и легко заменяются при износе, но увеличивают вес лопасти на 5–15% и создают риск гальванической коррозии на границе углепластик-металл. interface должен быть изолирован стекловолоконным или клеевым слоем для предотвращения гальванической деградации.
- Полиуретановые эрозионные ленты: Ленты из наполненного полиуретана или полиуретана-эластомера, наносимые на поверхность передней кромки. Эти ленты поглощают энергию удара дождевых капель за счет упругой деформации, обеспечивая хорошую защиту от эрозии при минимальном увеличении веса (0,1–0,3 кг/м2). Интервалы замены лент составляют обычно 500–1000 часов налета, а замена может выполняться в полевых условиях без снятия лопасти.
- Термопластичные передние кромки: Капы из термопласта (полиуретан, полиамид или PEEK), изготовленные литьем под давлением или прессованием, наклеиваемые на переднюю кромку. Эти капы сочетают структурную жесткость с устойчивостью к эрозии и могут быть спроектированы как интегральные части конструкции лопасти. Материал должен быть совместим с клеем для лонжерона из углепластика и выдерживать те же тепловые циклы и воздействие ультрафиолета, что и конструкция лопасти.
Выбор между этими подходами зависит от среды эксплуатации, философии технического обслуживания и ограничений по стоимости. Военные вертолеты, эксплуатируемые в пустынных условиях, как правило, используют металлические щитки из-за высокой интенсивности песчаной эрозии, тогда как гражданские вертолеты в умеренном климате часто используют полиуретановые ленты из-за простоты замены и малого веса.
Оценка усталостного ресурса и испытания
Квалификация углепластикового лонжерона несущего винта вертолета для эксплуатации требует демонстрации усталостного ресурса, соответствующего или превышающего проектную цель, путем комбинации анализа и физических испытаний. Стандартный подход включает:
- Характеристика S-N кривой: Испытания на усталость образцов материала лонжерона при циклическом нагружении постоянной амплитуды для установления зависимости S-N (напряжение versus число циклов до разрушения). Углепластиковые композиты обычно демонстрируют предел усталостной выносливости на уровне 55–65% от статической предельной прочности, по сравнению с 30–40% для алюминиевых сплавов. Данные S-N используются для прогнозирования ресурса лонжерона при переменном нагружении в эксплуатации.
- Испытания компонентов: Полноразмерные или уменьшенные секции лонжерона подвергаются комбинированному центробежному, изгибающему и крутящему нагружению на испытательном стенде, имитирующем многоосное напряженное состояние реального полета. Компонентные испытания подтверждают проект лонжерона в реалистичных условиях нагружения и выявляют режимы разрушения, которые не могут быть выявлены на образцах, такие как распространение межслойного расслоения при комбинированном нагружении.
- Испытания лопасти в сборе: Полные несущие винты испытываются на вращательной башне или аналогичном испытательном стенде для демонстрации усталостного ресурса при реальном вращательном нагружении. Полноразмерные испытания являются финальным этапом квалификации и обычно требуют 10–20 миллионов циклов нагружения (что соответствует 20 000–40 000 часов налета) без структурного разрушения.
- Демонстрация толерантности к повреждениям: Испытания, показывающие, что лонжерон может выдерживать указанные сценарии повреждений (ударные вмятины, дефекты производства, отверстия под болты) без катастрофического разрушения, соответствующие требованиям толерантности к повреждениям стандартов сертификации, таких как CS-27 (Европа) или FAR Part 27 (США).
Целевой усталостный ресурс серийного лонжерона обычно составляет 40 000 часов налета с коэффициентом запаса по нагрузкам 4, что означает, что лонжерон должен продемонстрировать выживаемость при нагрузках, в four раза превышающих максимальные ожидаемые эксплуатационные нагрузки, в течение проектного срока службы. Достижение этой цели требует строгого контроля процесса при производстве, с объемной долей волокна, контролируемой в пределах плюс-минус 2%, содержанием пор ниже 2% и отсутствием включений посторонних предметов выше порога обнаруживания контроля качества.
Часто задаваемые вопросы
Как усталостный ресурс лонжерона из углепластика сравнивается с алюминиевым?
Лонжероны из углепластика обеспечивают значительно более длительный усталостный ресурс по сравнению с алюминиевыми. При типичном нагружении вертолета алюминиевые лонжероны развивают обнаруживаемые усталостные трещины после 5000–10 000 часов налета, требуя регулярных интервалов проверки и последующей замены. Лонжероны из углепластика, при правильном проектировании и изготовлении, могут выдерживать 20 000–40 000 часов налета без зарождения трещин. Ключевое отличие состоит в том, что углепластиковые композиты не имеют истинного предела усталости в том же смысле, что и металлы — они демонстрируют прогрессирующую деградацию жесткости вместо дискретного роста трещины. Эта прогрессирующая деградация легче отслеживается через периодические проверки баланса и траектории винта и обеспечивает предупреждение перед структурным разрушением, а не внезапным катастрофическим обрушением.
Что является основной причиной разрушения углепластикового лонжерона в эксплуатации?
Наиболее частой причиной разрушения лонжерона в эксплуатации является не усталостное нагружение, а повреждение от внешних источников: эрозия дождем и песком, истончающая переднюю кромку до обнажения полки лонжерона, ударные повреждения от посторонних предметов, создающие расслоения, распространяющиеся при циклическом нагружении, и повреждения от удара молнии, абляционные волокна и смолу. Производственные дефекты — такие как пористость, невыравнивание волокон или участки обогащенной смолой — также могут инициировать разрушение, если они превышают критерии приемки качества. Регулярные программы проверок, сочетающие визуальный осмотр,涡流测试 и анализ траектории винта, необходимы для обнаружения этих источников повреждений до того, как они скомпрометируют структурную целостность.
Как ремонтируются углепластиковые лонжероны при обнаружении повреждений?
Процедуры ремонта зависят от типа и степени повреждения. Для незначительной поверхностной эрозии или небольших ударных вмятин, не влияющих на толщину полки лонжерона, стандартной практикой являются адгезионные ремонтные заплаты из углепластикового препреги с отверждением в вакуумном мешке. Для более серьезных повреждений — расслоений, распространяющихся на значительную площадь, или разрушения волокон в полке лонжерона — ремонт может потребовать удаления поврежденного участка и его замены накладкой на клею или болтовом соединении. Ремонт выполняется в соответствии с утвержденными производителем руководствами по ремонту и должен быть задокументирован и проверен до возвращения лопасти в эксплуатацию. Возможность ремонта углепластиковых лонжеронов является одним из преимуществ перед металлическими, которые более ограничены в вариантах ремонта из-за усталостной чувствительности ремонтных соединений.
Заключение
Лонжероны из углепластика представляют собой современный уровень проектирования конструкций вертолетов, обеспечивая усталостный ресурс, толерантность к повреждениям и преимущества по весу, которых не могут достичь алюминий и титан. Проектирование лонжерона интегрирует выбор материалов, схему укладки и защиту от эрозии в систему, которая должна выдерживать 20 000–40 000 часов налета при наиболее demanding циклическом нагружении в авиации. Для производителей лопастей путь к квалификации проходит через строгие испытания образцов, компонентов и полноразмерных лопастей по стандартам сертификации, в сочетании с контролем процесса производства, обеспечивающим стабильное качество партий.
Для эксплуатантов, оценивающих варианты материалов и проектирования лонжеронов, ключевыми факторами являются подтвержденные данные об усталостном ресурсе, возможность ремонта и совокупная стоимость владения в течение межремонтного интервала лопасти. Ознакомьтесь с нашими углепластиковыми продуктами для аэрокосмических структурных применений или свяжитесь с нашей инженерной командой для обсуждения выбора материала лонжерона и анализа усталостного ресурса для вашей вертолетной программы.
Входит в раздел
Похожие статьи
- Углеродные тормозные диски высокоскоростных поездов: термостойкость и износостойкость
- Углеволоконная композитная арматура для коррозионных сред: применение в морских сооружениях и химических заводах
- Углеродные автомобильные боковые панели: высокоглянцевая поверхность класса А для премиальных автомобилей
- Углеволоконные разворачиваемые конструкции для спутников: применение выдвижных штанг и антенных мачт
- Углеволоконное экранирование электромагнитных помех: решения для электроники и 5G
- Углеволоконные винты дронов: облегченная конструкция для автономности и грузоподъемности
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.
Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.
Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.