
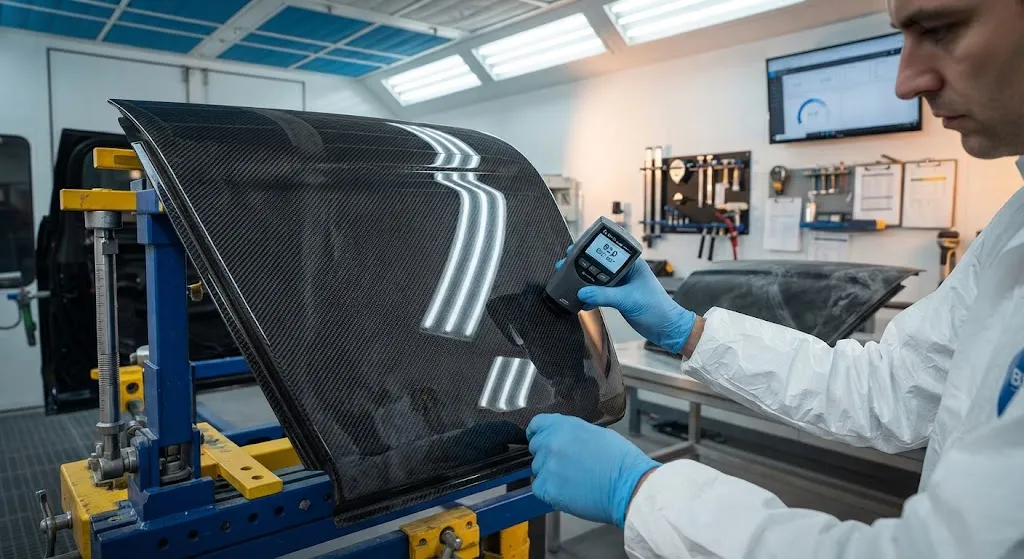
Углеродные боковые панели стали определяющим дизайнерским элементом в премиальных автомобилях, символизируя облегченную производительность и техническую sophistication через видимый узор плетения под глубоким высокоглянцевым прозрачным покрытием. Однако достижение поверхности класса А — без проявлен
Введение
Углеродные боковые панели стали определяющим дизайнерским элементом в премиальных автомобилях, символизируя облегченную производительность и техническую sophistication через видимый узор плетения под глубоким высокоглянцевым прозрачным покрытием. Однако достижение поверхности класса А — без проявления волокна, следов пресса, пор и неровностей поверхности — на углеродной панели по своей сути сложнее, чем на стали или алюминии, поскольку текстура армирования по своей природе видна сквозь смоляную матрицу. Стандарт поверхности класса А автомобильной промышленности требует шероховатость поверхности (Ra) ниже 0,1 микрометра, апельсиновую корку в пределах визуально неощутимых пределов и ноль видимых дефектов при флуоресцентном освещении в камере 1000 люкс.
Для производителей, выпускающих углеродные боковые панели для премиальных внедорожников, спортивных автомобилей и luxury седанов, разница между углеродной деталью, которая выглядит «достаточно хорошо», и деталью, соответствующей спецификациям OEM класса А, преодолевается конкретным выбором материалов, контролем процесса формования и протоколами постформовой обработки поверхности. В статье подробно описываются системы материалов, минимизирующие проявление волокна, процессы формования, обеспечивающие стабильное качество поверхности, и методы отделки поверхности, создающие зеркально-высокоглянцевую отделку, ожидаемую клиентами премиальных автомобилей.
Системы материалов для панелей класса А из углеродного волокна
Первая линия защиты от дефектов поверхности — это сама система материалов. Три подхода к материалам доминируют в производстве углеродных панелей класса А:
- Влажное прессовое формование (WCM): Сухая углеродная ткань укладывается в форму, а жидкая смола — обычно быстротвердеющая эпоксидная или винилэфирная — инжектируется или заливается перед прессованием. Поток смолы заполняет межволоконные пространства и создает гладкий поверхностный слой у лицевой формы. WCM обеспечивает хорошее качество поверхности при умеренных циклических thời gиях 3-5 минут на деталь, что делает его наиболее распространенным процессом для объемов 10 000-100 000 деталей в год.
- Передача смолы (RTM): Сухая ткань размещается в согласованной металлической форме, и смола инжектируется под давлением. RTM обеспечивает превосходное пропитывание волокна и контроль содержания пустот ниже 1%, производя панели с наименьшим проявлением волокна и наиболее стабильным качеством поверхности. Циклические времена 5-15 минут ограничивают RTM применениями с меньшим объемом или панелями, где качество поверхности является приоритетом.
- Листовой формовочный состав (SMC) с углеродным волокном: Рубленое углеродное волокно (обычно длиной 12-25 мм при содержании 20-40%) компаундируется в пасту из термореактивной смолы, затем формуется прессованием. SMC производит панели без направленного узора плетения, который некоторые OEM предпочитают для более равномерного внешнего вида, но ценой более низких механических свойств по сравнению с системами из непрерывного волокна.
Система смолы не менее критична. Эпоксидно-винилэфирные смолы с низкой вязкостью (200-500 мПа-с при температуре обработки) и быстрыми временами гелиообразования (60-120 секунд при температуре формы 80-120 градусов по Цельсию) обеспечивают лучшее качество поверхности, поскольку они свободно текут в межволоконные пространства до того, как гелиеобразование фиксирует смолу. Смолы с более высокой вязкостью или более медленным гелиообразованием склонны задерживать воздух на границе раздела волокно-смоля, создавая поры, требующие обширной постформовой доработки.
Контроль процесса формования для качества поверхности
Даже при оптимальном выборе материалов качество поверхности определяется контролем процесса при формовании. Ключевые параметры и их влияние на результаты поверхности класса А:
| Параметр | Оптимальный диапазон | Влияние на поверхность | Типичный режим отказа |
|---|---|---|---|
| Температура формы | 80-120 градусов по Цельсию | Контролирует время гелиообразования и воспроизведение поверхности | Слишком низкая: неполное отверждение, липкая поверхность |
| Скорость закрытия пресса | 5-15 мм/с начальная, 0,5-2 мм/с конечная | Контролирует фронт потока смолы и удаление воздуха | Слишком быстрая: задержанный воздух, поры |
| Давление прессования | 5-15 МПа | Обеспечивает контакт с формой и уплотнение волокна | Слишком низкое: проявление волокна, апельсиновая корка |
| Скорость инжекции смолы | 200-800 мл/мин (RTM) | Контролирует режим заполнения и содержание пустот | Слишком высокая: гонка потока, сухие пятна |
| Уровень вакуума | -0,95 до -0,99 бар | Удаляет воздух из ткани перед инжекцией смолы | Недостаточный: микропустоты на поверхности |
Наиболее критической переменной является контроль скорости закрытия пресса во время последних 2-3 миллиметров закрытия формы. Если пресс закрывается слишком быстро на этом этапе, смола выдавливается между лицевой формой и поверхностью волокна, лишая поверхность обогащенного смолой слоя, который обеспечивает гладкую отделку. Оптимальные профили закрытия используют быстрый начальный подход с последующим медленным, контролируемым финальным закрытием на 0,5-2 мм/с, позволяя смоле перемещаться поперечно и заполнять любые поверхностные пустоты до полного закрытия формы.
Подготовка поверхности и системы прозрачного покрытия
Постформовая обработка поверхности превращает хорошую формованную поверхность в высокоглянцевую отделку класса А. Стандартный процесс включает четыре стадии:
- Шлифование и удаление дефектов: Формованная панель шлифуется влажным способом с последовательными номерами шкурки от 400 до 2000 для удаления остаточного проявления волокна, пор или апельсиновой корки. Дефекты глубиной более 50 микрометров требуют грунтования высоконаполненным грунтом перед повторным шлифованием.
- Нанесение герметика: Тонкий (15-25 микрометров) эпоксидный или полиуретановый герметик наносится для заполнения микропористости и создания однородной основы для прозрачного покрытия. Герметик должен быть химически совместим как с подложечной смолой, так и с прозрачным покрытием для предотвращения отказа адгезии.
- Высокоглянцевое прозрачное покрытие: Двухкомпонентное полиуретановое прозрачное покрытие с УФ-стабилизаторами наносится в два слоя по 40-60 микрометров каждый с промежуточной сушкой 10-15 минут. Формулировка прозрачного покрытия определяет конечный уровень глянца: спецификации премиальных автомобилей требуют 85-95 единиц глянца при угле измерения 60 градусов и значения апельсиновой корки (четкость изображения) выше 80.
- Полировка и отbuffing: После отверждения прозрачного покрытия (обычно 24 часа при комнатной температуре или 30 минут при 80 градусах по Цельсию) панель полируется машинным способом с режущей пастой, затем финишной полировочной пастой для достижения целевых показателей глянца и апельсиновой корки. Этот этап трудоемок, но необходим для устранения дефектов поверхности, связанных с нанесением.
Автомобильные проекты и подтверждение в производстве
Высокоглянцевые углеродные боковые панели подтверждены в производстве на нескольких проектах премиальных автомобилей:
- Внешние боковые панели премиальных внедорожников: Несколько европейских производителей премиальных внедорожников используют RTM-формованные углеродные накладки на боковые зеркала и декоративные панели дверей с высокоглянцевым прозрачным покрытием, выпуская объемы 30 000-80 000 штук в год. Панели проходят проверку поверхности класса А при освещении камеры 1000 люкс с нулевым видимым проявлением волокна.
- Декор интерьера спортивных автомобилей: Вставки дверных панелей и декор панели приборов из углеродного волокна с высокоглянцевой отделкой являются стандартным или опциональным оборудованием нескольких среднемоторных спортивных автомобилей с объемами производства 5000-15 000 комплектов в год. Применение в интерьере менее требовательно, чем снаружи, поскольку УФ-воздействие и атмосферостойкость не являются факторами, но ожидания по тактильному качеству выше — поверхность должна быть гладкой на ощупь, а не текстурированной.
- Структурные боковые панели электромобилей: Несколько производителей электромобилей оценивают углеродные боковые панели как структурные элементы, совмещающие внешнюю поверхность класса А с функцией поглощения энергии при столкновении, сокращая количество деталей за счет устранения отдельных декоративных и структурных панелей. Эта тенденция к интеграции, как ожидается, ускорится по мере роста объемов производства электромобилей.
- Послепродажный рынок и тюнинг: Сегмент послепродажного рынка потребляет значительные объемы углеродных панелей для тюнинга автомобилей, обычно по более низким стандартам качества поверхности, чем серийное производство OEM, но по-прежнему требующих стабильного узора плетения и высокоглянцевой отделки при ценовых точках 200-800 долларов за панель.
Компромиссы стоимости и качества
Стоимость серийной углеродной боковой панели варьируется от 150 до 500 долларов за деталь в зависимости от размера, сложности, объема и требований к качеству поверхности. RTM-панели с полной обработкой поверхности класса А находятся на верхнем уровне, тогда как WCM-панели с упрощенной подготовкой поверхности занимают нижний диапазон. Основными факторами стоимости являются стоимость материала (40-50% стоимости детали), труд и время цикла формования (25-35%) и отделка поверхности (15-25%). При объемах выше 50 000 деталей в год прессовое формование с автоматизированной подготовкой поверхности становится конкурентоспособным по стоимости с окрашенными алюминиевыми панелями, когда экономия веса 40-60% и воспринимаемая брендовая ценность видимого углеродного волокна включаются в анализ экономической эффективности.
Часто задаваемые вопросы
В чем разница между表面处理 класса А и класса Б на углеродных панелях?
Поверхность класса А автомобильных панелей определяется тремя измеримыми критериями: шероховатость поверхности (Ra) ниже 0,1 микрометра, апельсиновая корка или четкость изображения (DOI) выше 80 при 60 градусах и ноль видимых дефектов при флуоресцентном освещении камеры 1000 люкс. Поверхность класса Б допускает несколько более высокую шероховатость (Ra ниже 0,3 микрометра) и может иметь легкую апельсиновую корку, видимую только под определенными углами отражения. Для углеродных панелей критическим различием является проявление волокна: панели класса А не показывают видимой текстуры волокна сквозь прозрачное покрытие, тогда как панели класса Б могут показывать слабый узор плетения при прямом солнечном свете. Большинство применений в экстерьере премиальных автомобилей требуют класс А; применения в интерьере и детали послепродажного рынка могут принимать класс Б.
Как сравнивается вес углеродных боковых панелей с алюминиевыми или стальными аналогами?
Углеродная боковая панель с высокоглянцевой поверхностью класса А обычно весит на 40-60% меньше, чем эквивалентная алюминиевая панель, и на 60-75% меньше, чем стальная панель тех же размеров и жесткости. Для типичной дверной наружной панели внедорожника площадью около 1,2 квадратного метра углеродная версия весит 2,5-3,5 килограмма по сравнению с 6-8 килограммами для алюминия и 10-14 килограммами для стали. Экономия веса достигается за счет того, что удельная жесткость углеродного волокна позволяет более тонкие сечения, а процесс формования устраняет усиливающие элементы (ребра жесткости, кромочные фланцы), которые добавляют массу в штампованных металлических панелях.
Можно ли ремонтировать углеродные боковые панели при царапинах или повреждениях?
Незначительные царапины на прозрачном покрытии можно устранить влажным шлифованием шкуркой 2000 и повторной полировкой режущей и финишной пастами — процесс занимает 30-60 минут на панель. Более глубокие повреждения, проникающие через прозрачное покрытие в углеродную подложку, требуют точечного ремонта соответствующим прозрачным покрытием, УФ-отверждения и повторной полировки. Повреждения, вызывающие растрескивание композитной конструкции, — например, ударные повреждения при столкновении, — как правило, требуют замены панели, поскольку композитный ремонт не может восстановить первоначальную структурную целостность. Система прозрачного покрытия должна включать УФ-стабилизаторы для предотвращения пожелтения и деградации, что особенно важно для наружных панелей, подвергающихся воздействию солнечного света.
Заключение
Углеродные автомобильные боковые панели с высокоглянцевой поверхностью класса А являются подтвержденной серийной технологией, проверенной на премиальных внедорожниках, спортивных автомобилях и электромобилях при объемах производства от 5000 до 80 000 штук в год. Сочетание RTM или влажного прессового формования, оптимизированных систем смол с низкой вязкостью и быстрыми временами гелиообразования, точного контроля закрытия пресса и многоступенчатой обработки поверхности производит панели, соответствующие тем же стандартам качества поверхности, что и окрашенный металл, при обеспечении экономии веса на 40-75%. По мере масштабирования производства электромобилей и все большего различия премиальных брендов за счет видимых облегченных материалов углеродные боковые панели готовы расшириться из нишевых премиальных применений в серийное производство премиальных автомобилей.
Для изучения углеродных материалов и решений обработки поверхности для автомобильных применений просмотрите наш ассортимент углеродных материалов или свяжитесь с нашей командой по автомобильным применениям для получения технических характеристик материалов и оценки прототипов.
Входит в раздел
Похожие статьи
- Углеродные тормозные диски высокоскоростных поездов: термостойкость и износостойкость
- Углеволоконная композитная арматура для коррозионных сред: применение в морских сооружениях и химических заводах
- Проектирование лонжерона углепластикового несущего винта вертолета: усталостная прочность и защита от эрозии
- Углеволоконные разворачиваемые конструкции для спутников: применение выдвижных штанг и антенных мачт
- Углеволоконное экранирование электромагнитных помех: решения для электроники и 5G
- Углеволоконные винты дронов: облегченная конструкция для автономности и грузоподъемности
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.
Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.
Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.