
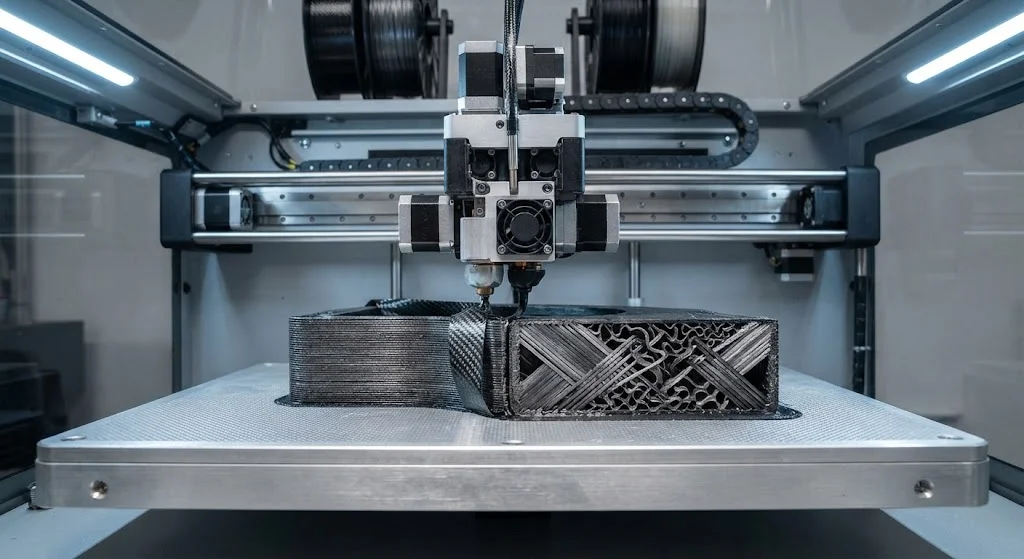
3D-печать углепластика развивается от простых нитей с наполнителем до воксельного управления размещением и плотностью волокон. В статье рассматриваются воксельные подходы к производству, оптимизация архитектуры ядра и технические последствия для высокопроизводительных композитных структур в аэрокосмической, автомобильной и промышленной отраслях.
Введение
Аддитивное производство углеродно-полимерных композитов (CFRP) значительно развилось с появления нитей с наполнителем из рубленых волокон для технологии FDM в начале 2010-х годов. Технология прошла через три различных поколения: печать короткими волокнами (2010–2015), усиление непрерывными волокнами (2015–2020) и текущий рубеж воксельного управления архитектурой волокон (2020 — настоящее время). Третье поколение представляет собой фундаментальный переход от рассмотрения напечатанных композитов как однородных материалов к проектированию их как пространственно-неоднородных структур, где объемная доля волокон, ориентация и состав материала могут непрерывно изменяться по всему объему детали.
Воксельная 3D-печать углепластика позволяет создавать структуры с локально оптимизированными механическими свойствами — повышенная плотность волокон в нагруженных зонах, сниженная плотность в зонах соединения и градиентные переходы между системами материалов. Эта возможность соединяет свободу геометрии аддитивного производства с оптимизацией характеристик, традиционно связанной с процессами автоматического размещения волокон (AFP) и автоматической укладки лент (ATL). В статье рассматриваются технические подходы к воксельному управлению, принципы проектирования архитектуры ядра и последствия для высоконасыщенных применений.
Подходы к воксельному производству
Три основных производственных подхода обеспечивают воксельное управление архитектурой углепластика в напечатанных структурах:
- Многослойная печать непрерывными волокнами: Системы вроде Markforged FX20 и Anisoprint AISA используют несколько печатающих головок для нанесения непрерывного углеволокна (или угле-стеклянного гибрида) рядом с термопластической матрицей с цифровым управлением траектории, интервала и плотности размещения волокон. Разрешение: точность позиционирования 0,5–2,0 мм, высота слоя 0,1–0,3 мм. Диапазон объемной доли волокон: 15–55% в зависимости от стратегии нанесения.
- Дискретное размещение волокон: Исследовательские системы MIT и ETH Zurich используют манипуляторы с рабочими органами, размещающими дискретные пучки углеволокна (roving) в точных 3D-координатах, обеспечивая произвольную архитектуру волокон. Эти системы достигают точности размещения 0,1–0,5 мм, но в 10–100 раз уступают промышленным AFP по производительности.
- Поаксельное нанесение материалов: Экспериментальные подходы с мультиматериалным.jetting (PolyJet) или bastard jetting с смолами, наполненными углеволокном, обеспечивают управление составом материала по каждому вокселю. Разрешение: размер вокселя 0,05–0,5 мм, но ограничено композитами с рублеными волокнами при объемной доле волокон ниже 30%.
| Технология | Тип волокна | Разрешение вокселей | Объемная доля волокон | Производительность |
|---|---|---|---|---|
| Многослойная печать непрерывными волокнами | Непрерывное CF/GF | 0,5–2,0 мм | 15–55% | 50–200 см³/ч |
| Дискретное размещение | Непрерывные пучки CF | 0,1–0,5 мм | 20–60% | 5–20 см³/ч |
| Мультиматериалный.jetting | Рубленое CF | 0,05–0,5 мм | 5–30% | 20–100 см³/ч |
| Bastard jetting + пропитка | Рубленое CF | 0,1–1,0 мм | 10–25% | 100–500 см³/ч |
Принципы проектирования архитектуры ядра
Воксельное управление волокнами позволяет создавать архитектуры ядра, воспроизводящие или улучшающие традиционные сэндвич-структуры из композитов:
- Градиентные ядра: Вместо ядер с равномерной плотностью из поролона или сотовой структуры воксельная печать создает ядра с непрерывно изменяющейся плотностью — повышенная плотность в точках приложения нагрузок, сниженная плотность в ненагруженных зонах. Этот подход снижает концентрацию напряжений на 20–40% по сравнению с равномерными ядрами при поддержании эквивалентной жесткости с расходом материала на 10–15% меньше.
- Функционально-градиентные переходы: Воксельное управление обеспечивает плавные переходы между обшивкой и ядром, устраняя дискретную клеевую линию, создающую межслойные концентрации напряжений. Эти переходы повышают прочность на отслоение на 30–50% и устойчивость к расслоению на 40–60% по сравнению с резкими изменениями материала.
- Архитектуры внутренних каналов: Воксельное производство обеспечивает каналы охлаждения, пути для датчиков и маршрутизацию жидкости внутри конструктивных элементов без операций сборки. Эти интегрированные элементы сокращают количество деталей на 60–80% и время сборки на 40–70% в аэрокосмической и автомобильной отраслях.
- Траектории переменной жесткости: Изменяя плотность и ориентацию волокон непрерывно по всей конструкции, воксельные проекты создают траектории переменной жесткости, распределяющие напряжения более эффективно, чем конструкции с постоянной жесткостью. Моделирование методом конечных элементов показывает потенциал снижения массы на 15–25% при эквивалентных характеристиках по сравнению с традиционными CFRP-конструкциями.
Системы материалов и параметры процесса
Воксельная 3D-печать углепластика требует тщательной оптимизации систем материалов и параметров процесса:
- Интерфейс волокно-матрица: Сцепление между углеволокном и термопластической матрицей (обычно нейлон, PEEK или ULTEM) критично для передачи нагрузки. Поверхностная обработка (плазма, пропитки) повышает межслойную прочность на сдвиг на 30–60% по сравнению с необработанными волокнами. Оптимальные температуры переработки: для PEEK 380–420°C, для нейлона 250–280°C.
- Контроль пористости: Воксельная печать должна минимизировать пористость (цель: <2%) для достижения механических свойств, приближающихся к традиционным CFRP. На пористость влияют температура экструзии, давление межслойного соединения и атмосфера камеры сборки (азотная продувка снижает окислительную пористость на 40–60%).
- Волнистость волокон: Сохранение прямолинейности волокон при нанесении критично для достижения теоретической жесткости и прочности. Системы AFP обеспечивают волнистость менее 1% (vs. 3–5% при ручной укладке), что повышает прочность на сжатие напечатанных деталей на 10–15%.
- Постпроцессинг: Напечатанные CFRP-детали обычно требуют термической обработки (отжиг при 200–300°C в течение 2–4 часов) для снятия остаточных напряжений и повышения кристалличности матрицы. Это повышает межслойную прочность на сдвиг на 15–25% и усталостную прочность в 2–3 раза.
Сравнение характеристик с традиционным производством
Воксельная 3D-печать углепластика достигает показателей, приближающихся, но пока не превосходящих традиционное производство CFRP:
| Свойство | Воксельный CFRP | Традиционный CFRP (AFP) | Соотношение |
|---|---|---|---|
| Прочность на растяжение (0°) | 800–1200 МПа | 1500–2000 МПа | 50–65% |
| Модуль упругости (0°) | 80–120 ГПа | 130–180 ГПа | 60–70% |
| Прочность на сжатие | 500–800 МПа | 1000–1500 МПа | 45–55% |
| Межслойная прочность на сдвиг | 30–50 МПа | 60–90 МПа | 45–60% |
| Усталостная прочность (10⁶ циклов) | 60–75% от статической | 70–85% от статической | 85–90% |
Разрыв в характеристиках обусловлен в основном повышенной пористостью (2–5% vs.<1%), более низкой объемной долей волокон (35–50% vs.55–65%) и волнистостью волокон в напечатанных структурах. Однако воксельные проекты могут компенсировать это за счет геометрической оптимизации — топологической оптимизации для размещения материала именно там, где он нужен, — обеспечивая эквивалентные характеристики при расходе материала на 20–30% меньше.
Применения и отраслевое внедрение
Воксельная 3D-печать углепластика набирает обороты в нескольких высоконасыщенных областях:
- Аэрокосмическая оснастка и приспособления: Наиболее зрелое применение: производители используют напечатанные CFRP для сборочных кондукторов, контрольных приспособлений и производственной оснастки. Эти изделия получают выгоду от геометрической свободы и сокращения сроков изготовления (2–5 дней vs.4–8 недель для фрезерованных металлических приспособлений).
- Индивидуальные медицинские импланты: Пациенто-специфичные черепные пластины, спинальные кage и ортопедические импланты с градиентной пористостью для интеграции с костью. Воксельное управление обеспечивает пористость поверхности 60–80%, переходящую в сплошные нагруженные зоны.
- Гоночные и высокопроизводительные автомобили: Легкие конструктивные элементы (раковины сидений, элементы торпедо, аэродинамические детали), где геометрическая сложность и снижение массы оправдывают более высокую стоимость материалов. Команды F1 и Formula E сообщают о снижении массы на 15–25% по сравнению с традиционными CFRP-деталями.
- Дроны и БПЛА: Индивидуальные рамы и конструктивные элементы, оптимизированные для конкретных требований к полезной нагрузке и полету. Воксельные проекты обеспечивают интегрированную прокладку проводов, установку антенн и монтаж датчиков.
Заключение
Воксельная 3D-печать углепластика представляет собой значительный прогресс в производстве композитов, обеспечивая пространственно оптимизированные структуры, приближающиеся по характеристикам к традиционным CFRP, с геометрической свободой, невозможной для традиционных процессов. По мере увеличения скорости печати,成熟ости систем материалов и улучшения контроля процесса воксельное производство откроет новые проектные решения в аэрокосмической, автомобильной, медицинской и промышленной отраслях.
YongXian CarbonFiber
YongXian производит углепластиковые трубы, листы и индивидуальные композитные детали на нашем заводе в Дэчжоу, Китай. Более 15 лет опыта в производстве композитов, мы поставляем углепластиковые компоненты для аэрокосмической, автомобильной, энергетической и промышленной отраслей по всему миру.
Свяжитесь с нами для получения индивидуальных решений из углепластика.
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K