碳纤维知识

行业动态与洞察

来自先进复合材料和碳纤维技术领域的最新资讯。

技术热塑叶片热焊接装配:以焊接一体化连接替代胶接
热焊接叶片热塑叶片装配

热塑叶片热焊接装配:以焊接一体化连接替代胶接

胶粘剂连接几十年来一直是风电叶片默认的连接方式,理由充分:它对制造公差宽容、可连接异种材料。但它也很重。大型叶片的胶层可以厚到占据粘结面重量的相当份额,而壳体与主梁界面每增加一公斤,叶片就得在 25 年寿命期内一直背着它。热塑性叶片改变了规则,因为它们是可焊接的。制造商不再涂布膏状胶粘剂等待固化,而是加热待连接表面并在压力下融合,得到更轻、更快、并且——关键的一点——在寿命终点仍可分离的接头。本文比较热焊接与其他热基连接路径,解释 NREL 与 IACMI 为何资助焊接一体化产线,并梳理焊接在真实热塑叶片中取代胶接的位置。 为什么焊接而不是胶接 支持焊接的论据始于胶粘剂粘结面本身。叶片的

2026年9月3日7 views
阅读更多
技术高性能碳纤维布价格:160-320 美元/平方米的成本压力与叶片成本建模
碳纤维布价格碳纤维每平方米价格

高性能碳纤维布价格:160-320 美元/平方米的成本压力与叶片成本建模

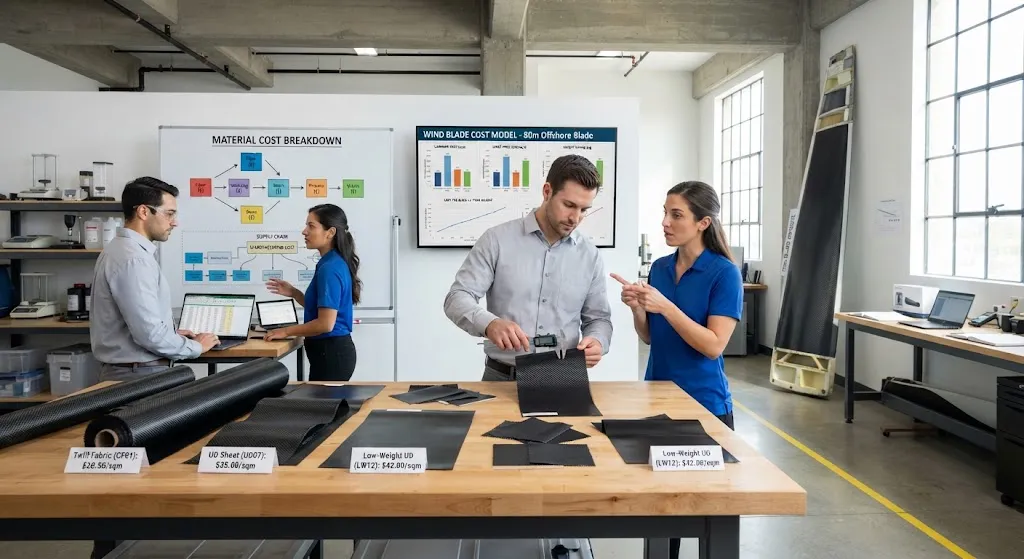
风电叶片成本模型建立在一个令人不安的事实之上:让叶片变轻的材料,恰恰也是让它变贵的材料。2026 年初的市场数据显示,高性能碳纤维布价格达到 160-320 美元/平方米——这一年里,航空航天需求、汽车采用与风电自身对碳纤维的胃口在同一批上游产能上汇聚,这一价格区间得以维持。对叶片工程师而言,后果非常明确:CFRP 层合板最多可减重 25%,但在 80 米以上的海上叶片上,这一减重伴随着"显著的成本惩罚",必须用整机输出、塔筒与传动系统节省以及物流成本来加以论证。本文梳理 160-320 美元/平方米这个数字从何而来、随着叶片增长材料成本如何与减重收益相互抵消,以及 OEM 如何构建决定

2026年9月3日5 views
阅读更多
行业土耳其复材需求:风电装机、无人机制造与汽车本地化
土耳其碳纤维土耳其风电29.6GW

土耳其复材需求:风电装机、无人机制造与汽车本地化

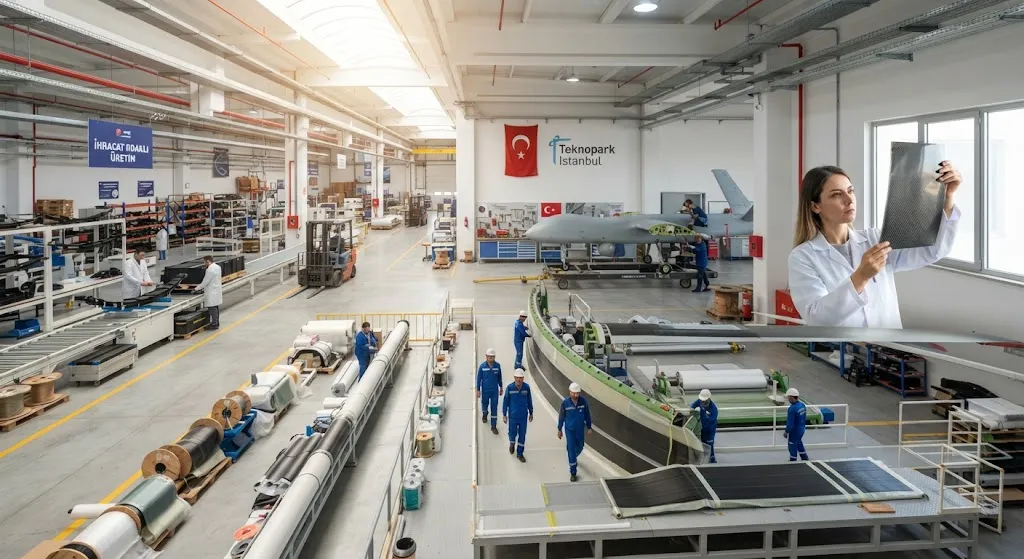
土耳其是欧洲与中东之间复材市场的地理枢纽——距欧洲 OEM 供应链近到数天内可交付部件,又距海湾与北非项目市场近到足以充当制造桥梁。二十年来,它的复材故事由风电叶片与建筑中的玻纤主导,但需求结构已经改变。如今三台独立引擎驱动碳纤维与先进复材消费:计划翻三倍的陆上风电建设、已成为全球最受关注的无人机制造出口国之一,以及把复材含量推进到电动车与结构部件的汽车行业。 这三台引擎对复材供应商意义重大,因为它们拉动不同产品形态与不同牌号。风电需要低成本大丝束纤维用于主梁帽与腹板;无人机需要高模量织物与预浸料用于机体;汽车需要大批量、快周期品种用于板簧、传动轴与壳体。本文逐一考察各引擎、显示其走向的

2026年9月3日10 views
阅读更多
应用案例可更换前缘防磨条:延长叶片服役寿命与维持年发电效率
前缘侵蚀可更换前缘

可更换前缘防磨条:延长叶片服役寿命与维持年发电效率

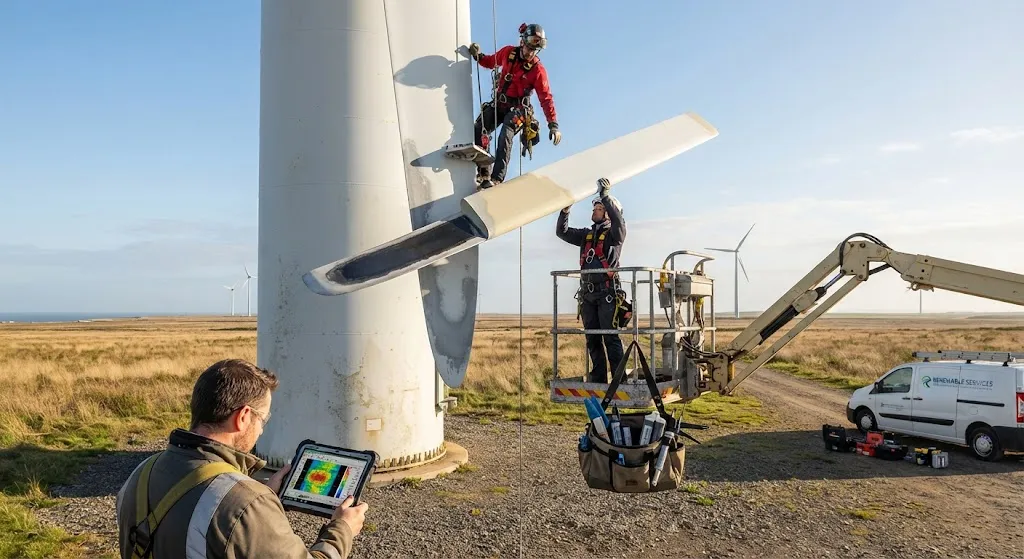
前缘侵蚀是风电场收入的静默流失。前缘以叶片表面中最大的相对速度运行,雨水、冰雹、沙尘与昆虫逐渐把它的光滑轮廓变成粗糙、布满凹坑的区域,在叶片剩余寿命内持续降低气动效率。已发表研究将成熟侵蚀状态与 1-2% 的年发电量损失联系起来,恶劣场址未经处理的前缘全寿命累计损失可达 5-25%。对一台年产约 11 吉瓦时的现代 5 兆瓦机组而言,1% 的产量损失在叶片寿命结束前就是六位数的收入流失。 行业迄今用胶带、涂层与填料的拼凑式修补应对,全部是现场作业,且全部寿命有限。欧盟 RECREATE 项目演示了一种根本不同的方案:工厂预制的前缘——作为独立部件成形——以可拆卸胶接系统安装,无需吊装叶片

2026年9月3日8 views
阅读更多
技术
天然纤维热塑前缘侵蚀

天然纤维热塑前缘:可更换磨损部件与叶片 R 策略适配

风电叶片前缘是整台机组上工作最辛苦的牺牲性部件。它以每秒 70 米以上的叶尖速度承受每一滴雨滴、每一颗冰雹和每一粒沙尘的第一波冲击,也是叶片 25 年设计寿命远未结束时最可能迫使运维造访的部件。传统叶片中,前缘与壳体整体成型,侵蚀损伤意味着现场修补或整支叶片吊离——后者的费用往往超过前缘本身。 欧洲研究界正在检验一种不同的思路:把前缘做成可更换部件,用一套现场可释放的胶接系统进行安装。RECREATE 项目是一项汇聚约二十家合作伙伴的欧盟地平线欧洲计划,演示了以天然纤维增强、以可拆卸胶接接头安装的热塑性前缘,并于 2026 年 IFAT 环境技术博览会(慕尼黑)上展出。材料选择本身同样重

2026年9月3日10 views
阅读更多
技术CONTIjoin 热塑主梁制造:主带自动铺叠技术与 18 米演示件
CONTIjoin工艺热塑主梁帽

CONTIjoin 热塑主梁制造:主带自动铺叠技术与 18 米演示件

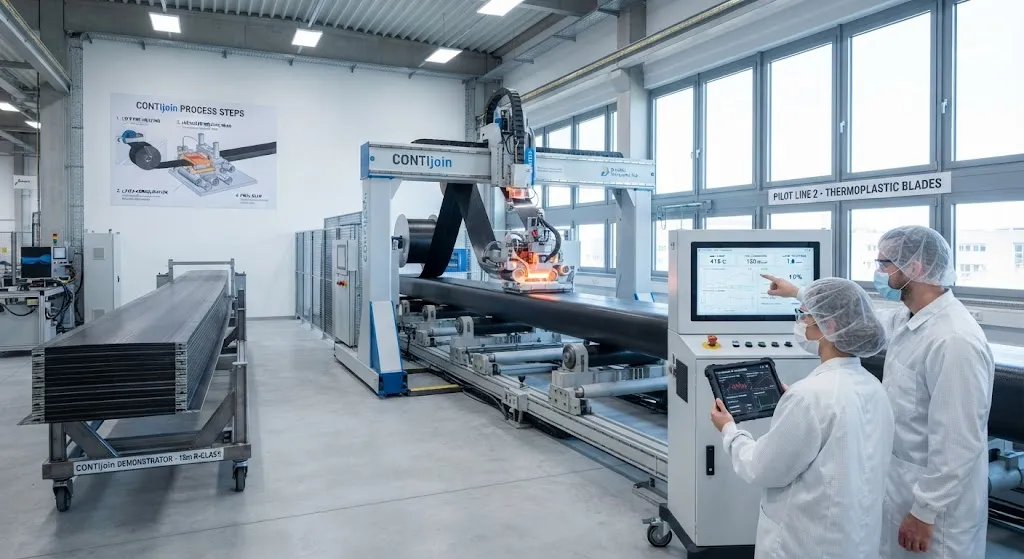
主梁帽生产仍是叶片制造中劳动密集度最高的环节之一。一片百米级主梁帽可能需要数百小时的人工铺层:将拉挤碳板或预浸料叠层手工放入数米长的模具,随后进行真空袋压、灌注和完整的固化循环。人工含量推高成本,手动工艺限制产能——这两重压力正是高工资国家的叶片工厂与低成本地区竞争时的切肤之痛。 Fraunhofer 制造技术与先进材料研究所(IWS)开发的 CONTIjoin 工艺,用根本不同的方法同时应对这两个约束。CONTIjoin 不是一次性层压并固化一根热固性主梁帽,而是用热塑性 UD 带半成品连续建造主带,在自动化在线流程中一层层焊接成型。与开发宽度达标准十倍带材的 IMWS、以及在 18

2026年9月3日9 views
阅读更多
技术T1200 级碳纤维在海上风电主梁帽的应用:SYT80 批量装机、疲劳裕度与减重论证
T1200碳纤维风电主梁帽设计

T1200 级碳纤维在海上风电主梁帽的应用:SYT80 批量装机、疲劳裕度与减重论证

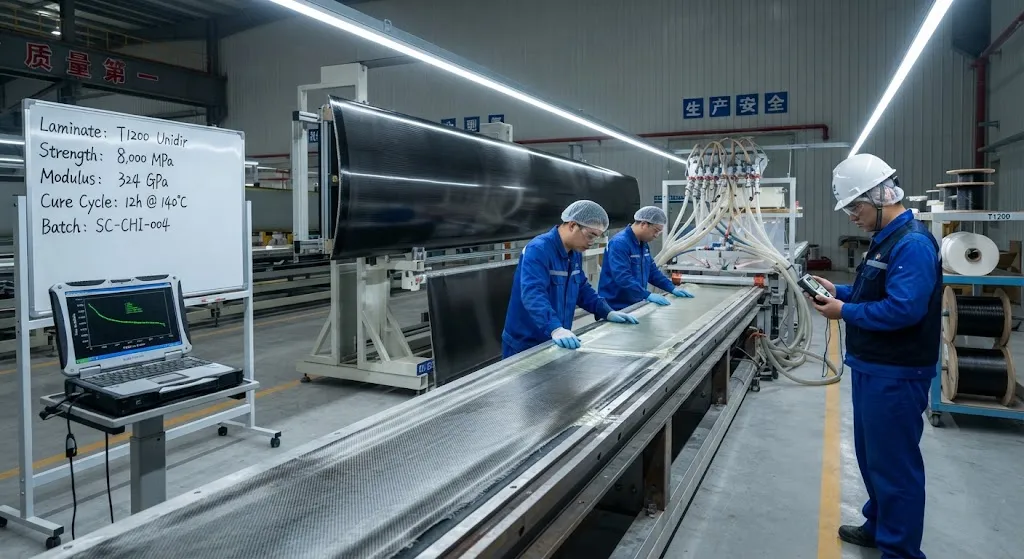
主梁帽是风电叶片承受载荷的脊梁。这些长条碳纤维层合板粘贴在叶片壳体内、分别位于压力面和吸力面,在叶片扫掠风中时承受叶片的全部弯矩。三十年来,这一角色一直由 T700 级纤维承担,T800 和 T1100 级则多出现在高性能航空部件中,鲜少进入叶片生产——因为这里每吉帕拉的成本比峰值强度更重要。 2026 年的新进展打破了这一平衡。中复神鹰 SYT80 是一款 T1200 级纤维,2026 年 3 月在北京和巴黎 JEC 全球首发,已批量应用于 4-16 MW 海上叶片主梁帽——这是 T1200 级纤维首次成批装载进风电机组。2025 年全球风电消耗碳纤维约 10 万吨,中国供应份额居首,

2026年9月3日6 views
阅读更多
行业欧盟 CBAM 扩展至风电叶片碳纤维部件:预申报范围、LCA 数据与出口商合规
欧盟CBAM风电叶片CBAM碳纤维部件

欧盟 CBAM 扩展至风电叶片碳纤维部件:预申报范围、LCA 数据与出口商合规

多年以来,碳纤维增强塑料在贸易政策中被视为小众难题——体量太小、碳足迹太复杂,难以监管。这一假设在 2026 年 8 月 12 日终结:欧盟正式将碳边境调节机制(CBAM)扩展至风电叶片碳纤维结构件。自该日起,碳纤维重量占比达到或超过 15% 的主梁帽、剪切腹板、梁段与叶片壳体,成为欧盟边境的申报货物,适用与钢铁、铝、水泥、化肥、电力和氢相同的嵌入排放核算规则。 这次扩展对中国出口商意义重大,因为风电叶片供应链高度集中在中国。中国生产全球大部分的碳纤维,并承担大量运往欧洲风电项目的叶片结构件。新规将合规从"政策关注项"变成"可能扣货的硬性要求":缺少有效预申报,货物可能被海关滞留,进口商

2026年9月3日14 views
阅读更多
应用案例碳纤维 CNG 气瓶:III/IV 型客车、加气安全与车队改装经济性
CNG气瓶压缩天然气

碳纤维 CNG 气瓶:III/IV 型客车、加气安全与车队改装经济性

压缩天然气在复材行业的评论中静静穿行,然而它支撑着全球碳纤维压力容器最大的一股稳定需求流。对于亚洲和中东的客车车队、城市配送卡车和出租车运营商而言,天然气车辆仍是主流选择——燃料经济性有吸引力,加气基础设施已然存在。这些车辆每一辆都携带压力容器,而且这容器越来越多地是碳纤维 III 型或 IV 型气瓶,而非沉重的钢瓶。 两股力量正在塑造 2026 年的 CNG 气瓶市场。首先是工程层面与氢能的融合:CNG IV 型气瓶和氢 IV 型气瓶在同一条缠绕产线上制造,材料与标准高度重叠,这意味着 CNG 体量让碳纤维压力容器产能保持运转,为氢能放量做着准备。其次是车队改装经济性:将客车车队从柴油

2026年9月2日12 views
阅读更多