
掌握如何制造定制碳纤维零件需要理解一系列决策链,从零件几何设计开始,到固化完成的组件结束。碳纤维复合材料的加工方式与金属不同——没有通用的冲压或机加工步骤能将原材料转化为成品。相反,制造工艺路线由零件复杂度、所需机械性能、目标表面质量和生产数量决定。为赛车队原型化的支架与200架无人机机架的小批量生产,即使使用相同的碳纤维布,也遵循完全不同的工艺路径。 随着碳纤维材料从仅限航空航天应用扩展到汽车、机器人、消费电子和工业设备,全球定制碳纤维零件市场稳步增长。了解制造工艺选项的工程师可以避免两种最常见的失败模式:为简单原型过度指定昂贵的航空航天级工艺,或为要求一致机械性能的生产批次低估工装和过程控
引言
掌握如何制造定制碳纤维零件需要理解一系列决策链,从零件几何设计开始,到固化完成的组件结束。碳纤维复合材料的加工方式与金属不同——没有通用的冲压或机加工步骤能将原材料转化为成品。相反,制造工艺路线由零件复杂度、所需机械性能、目标表面质量和生产数量决定。为赛车队原型化的支架与200架无人机机架的小批量生产,即使使用相同的碳纤维布,也遵循完全不同的工艺路径。
随着碳纤维材料从仅限航空航天应用扩展到汽车、机器人、消费电子和工业设备,全球定制碳纤维零件市场稳步增长。了解制造工艺选项的工程师可以避免两种最常见的失败模式:为简单原型过度指定昂贵的航空航天级工艺,或为要求一致机械性能的生产批次低估工装和过程控制。本文详细介绍定制碳纤维零件制造的每个阶段,比较主要制造工艺路线,并提供从原型进入小批量生产的决策标准。
设计与工程考虑
在任何材料切割或模具加工之前,零件设计必须适应复合材料制造。与各向同性金属不同,碳纤维复合材料是各向异性材料——其性能取决于纤维方向。设计良好的定制碳纤维零件将纤维沿主载荷路径排列,仅在不可避免的多向载荷区域使用各向同性铺层。
- 纤维方向:单向(UD)预浸料在一个轴上提供最大刚度和强度,但需要仔细堆叠以处理离轴载荷。织物(斜纹或平纹)提供均衡的面内性能和更好的复杂曲面贴合性,峰值性能略有降低。
- 壁厚:大多数定制零件使用1.5–5毫米壁厚。厚截面在固化过程中容易形成孔隙,除非真空压力和树脂流动得到严格控制。薄截面(<1毫米)可通过UD预浸料实现,但需要精密工装以保持公差。
- 脱模斜度:RTM或模压零件需要1–3°的脱模斜度。手工铺设零件可使用零脱模角工装,因为模具通常是牺牲性的或在可拆卸成型模上铺层。
- 公差:机加工碳纤维零件可达±0.1毫米,模压零件通常达±0.3–0.5毫米,取决于工装质量和固化收缩。设计关键尺寸时应指定适当公差以避免二次加工成本。
工装选择:从3D打印到机加工铝模
工装选择通常是定制碳纤维零件最大的成本驱动因素,与所选制造工艺密切相关。工装必须承受固化周期的温度和压力而不变形。
| 工装材料 | 成本范围(美元) | 交期 | 适用场景 | 耐用性 |
|---|---|---|---|---|
| 3D打印PLA/PETG | $20–$150 | 1–3天 | 原型、手工铺设、真空袋 | 1–5次循环 |
| 3D打印耐高温树脂 | $80–$400 | 2–5天 | 原型RTM、中温固化 | 5–20次循环 |
| 机加工MDF | $100–$500 | 3–7天 | 原型、小批量手工铺设 | 5–15次循环 |
| 机加工铝合金 | $500–$5,000 | 1–4周 | 小批量生产、RTM、模压 | 500–5,000+次循环 |
| 殷瓦钢 | $10,000–$50,000 | 4–12周 | 大批量航空航天、精密零件 | 10,000+次循环 |
对于50件以下的原型和小批量工作,机加工铝模在耐用性和表面质量之间提供了最佳平衡。它们可根据CAD模型在数天内加工完成,抛光至A级表面,并在数十次循环中重复使用。对于一次性原型,如果固化温度保持在打印材料玻璃化转变温度以下(标准PLA通常为60–80°C,高温光敏树脂可达150°C),3D打印工装即可满足要求。
制造工艺路线比较
四种主要制造工艺主导定制碳纤维零件生产。每种工艺在成本、质量和交期方面具有不同特点,适用于产品开发的不同阶段。
手工铺设与真空袋成型
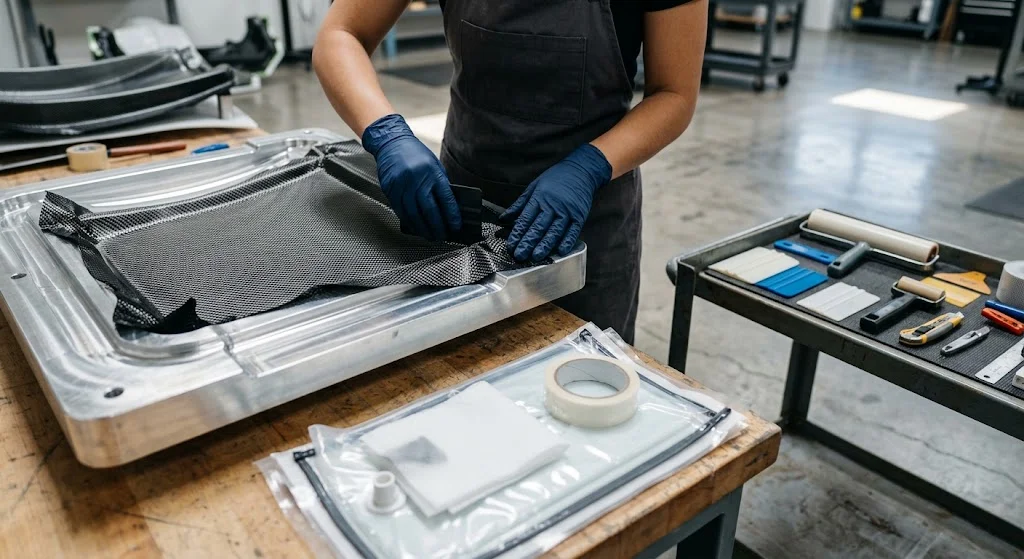
制造定制碳纤维零件最易获取的方法是手工铺设:将碳纤维布裁剪成形状,放入模具中或模具上,用树脂浸渍(预浸料或湿法铺设),覆盖透气膜和真空袋膜,在真空压力下固化。该工艺所需设备最少——模具、真空泵和烘箱或热压罐——可生产纤维体积含量50–60%的零件。
手工铺设适合原型和无法通过模压成型的复杂几何零件。劳动强度高(每件2–8小时,取决于尺寸),质量一致性高度依赖操作人员技能。模具侧表面质量极佳,袋侧需要后处理。对于50件以下的小批量生产,手工铺设通常总成本最低,因为它避免了其他工艺的工具和设备投资。
树脂传递模塑(RTM)
RTM是闭模工艺:将碳纤维预成型件放入匹配的双片模具中,模具夹紧,在压力下(通常3–10 bar)注射树脂。树脂在预成型件中流动,浸渍纤维,并在高温下固化。RTM生产的零件尺寸一致性好,两个表面质量良好,纤维体积含量55–65%。
RTM的工装成本显著高于手工铺设——带夹紧系统和注胶口的匹配铝模成本为$2,000–$20,000,取决于尺寸和复杂度。然而,20–60分钟的单件周期时间和生产近净成型零件的能力使RTM在100–1,000件批量中具有成本效益。RTM是定制碳纤维零件的首选路线,适用于需要两个外观表面和生产批次中一致机械性能的场景。
预浸料模压成型
模压成型使用液压机中的匹配金属模具。将预浸料铺入下半模,关闭上半模,施加高温(120–180°C)和高压(20–100 bar)。周期时间5–30分钟,取决于厚度和树脂体系。该工艺实现最高的纤维体积含量(60–70%)和最好的尺寸重复性。
主要障碍是设备成本——带精密压板和温度控制的生产级压力机成本为$50,000–$500,000。工装同样昂贵,需要能承受数十万次循环的硬化钢模具。模压成型在500–1,000件以上批量中具有成本竞争力,简单几何零件的单件成本降至$5–$20。
小批量生产策略
从原型到小批量生产(50–500件)需要刻意的过渡计划。以下框架帮助工程师决定何时切换工艺路线:
| 批量 | 推荐工艺 | 工装投资 | 单件成本 | 每批交期 |
|---|---|---|---|---|
| 1–10件 | 手工铺设 + 3D打印工装 | $50–$300 | $200–$800 | 3–7天 |
| 10–50件 | 手工铺设 + 机加工铝模 | $500–$2,000 | $80–$250 | 1–2周 |
| 50–200件 | RTM或模压成型 | $2,000–$10,000 | $40–$120 | 2–4周 |
| 200–1,000件 | 模压成型 | $5,000–$30,000 | $15–$60 | 3–6周 |
关键洞察是工装摊销而非人工驱动小批量单件成本。在20件时投资机加工铝模——当手工铺设需要40小时$50/小时的人工——已使RTM或模压成型成为成本更低的选项。
质量控制与测试
每件定制碳纤维零件在发货前应通过检验。非结构件的最小质量控制协议包括外观检查(孔隙、干斑、富树脂区域)、用卡尺或三坐标测量机验证CAD尺寸、以及分层敲击检测。结构件额外测试包括:
- 超声波C扫描:检测内部孔隙、分层和纤维错位。航空航天和安全关键汽车零件的必检项。
- 机械测试:随件固化的拉伸、压缩和弯曲试样提供代表性机械数据。样件的破坏性测试验证生产工艺。
- 孔隙含量测量:酸消化或显微截面分析确定孔隙含量;航空航天零件通常要求<2%,工业零件可接受<5%。
- 纤维体积含量:通过灼烧或树脂消化测量,该参数直接关联机械性能,是关键过程控制指标。
常见问题
制造定制碳纤维零件需要多长时间?
交期取决于制造工艺。手工铺设原型配3D打印工装可在3–7天内完成。RTM或模压成型零件配机加工铝模,首件需要2–4周(含模具制造)。生产批次中,单件周期从20分钟(模压)到数小时(手工铺设)不等,因此50件批次通常在订单确认后2–3周内发货。
定制碳纤维零件的最小订单量是多少?
大多数定制制造商接受原型单件订单,但由于工装和设置成本,单件成本较高。最小经济订单量通常为10–50件,取决于制造工艺。部分供应商对1–5件提供"原型友好"价格,使用共享工装或简化工艺。
可以在家里制造定制碳纤维零件吗?
可以使用湿法树脂(环氧或聚酯)、真空袋和烘箱固化在家制造简单的定制碳纤维零件。该工艺可行,但纤维体积含量限制在40–50%,表面质量需要大量后处理。对于要求结构性能或外观质量的零件,强烈建议采用受控固化周期和质量检验的专业制造。
制造定制碳纤维零件的成本是多少?
成本取决于零件尺寸、复杂度、制造工艺和批量。手工铺设的小型原型(100×100毫米)成本$200–$800。同零件100件RTM批次降至$40–$120。大型结构件(500×500毫米以上)小批量模压通常为$150–$500/件。材料成本(预浸料、树脂、耗材)通常占总成本的20–40%;人工和工装摊销占其余部分。
结论
如何制造定制碳纤维零件最终是根据生产数量、质量要求和预算匹配制造工艺的问题。手工铺设配3D打印或机加工铝模是原型的最快路径。RTM在50–200件小批量生产中提供质量和成本的最佳平衡。模压成型在500件以上批量中提供最高质量和最低单件成本。提前了解这些权衡可避免昂贵的返工,确保每个零件通过最合适的工艺制造。
准备好从设计进入生产?浏览我们的定制碳纤维零件系列或申请制造咨询,讨论您应用的最优路线。
--- *字数:1,647*所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。