
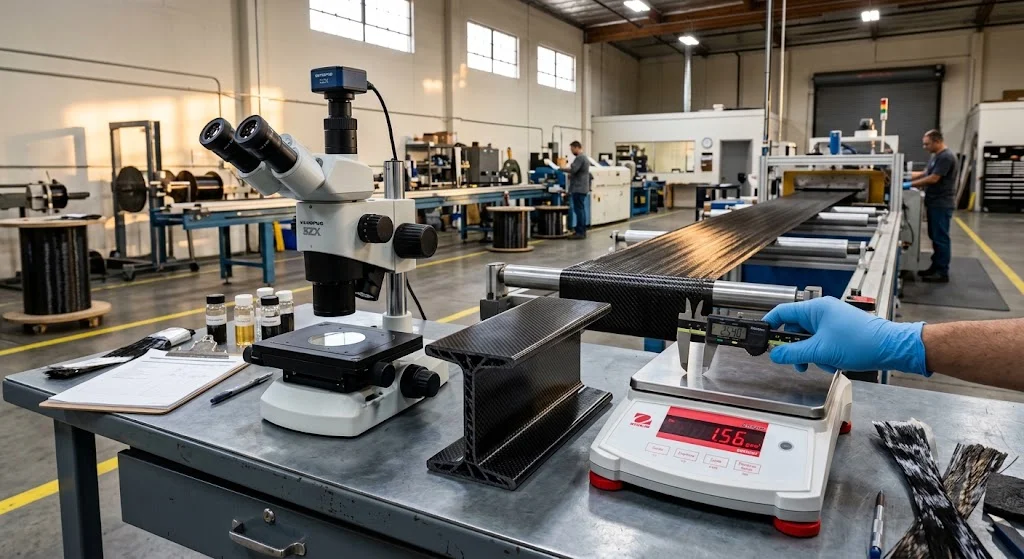
拉挤碳纤维密度是工程师在设计连续纤维型材时最常要求的规格之一。与预浸料层合板因铺层和固化压力不同而导致纤维体积分数差异很大不同,拉挤工艺将连续纤维张力、加热模具压实和精确树脂计量结合在一起,在单次成型中完成,因此能产生非常一致的密度值。了解拉挤碳纤维密度的决定因素——以及如何验证它——对于准确的重量估算、结构分析和成本建模至关重要。 拉挤型材广泛应用于航空航天、汽车、土木基础设施和工业领域,这些领域需要可预测的机械性能和轻量化。拉挤碳纤维型材的密度直接影响其比刚度和比强度,这是轻量化设计的关键指标。本文探讨控制拉挤碳纤维密度的因素,介绍不同纤维和树脂体系的典型值,并解释如何在质量控制中测量和验
引言
拉挤碳纤维密度是工程师在设计连续纤维型材时最常要求的规格之一。与预浸料层合板因铺层和固化压力不同而导致纤维体积分数差异很大不同,拉挤工艺将连续纤维张力、加热模具压实和精确树脂计量结合在一起,在单次成型中完成,因此能产生非常一致的密度值。了解拉挤碳纤维密度的决定因素——以及如何验证它——对于准确的重量估算、结构分析和成本建模至关重要。
拉挤型材广泛应用于航空航天、汽车、土木基础设施和工业领域,这些领域需要可预测的机械性能和轻量化。拉挤碳纤维型材的密度直接影响其比刚度和比强度,这是轻量化设计的关键指标。本文探讨控制拉挤碳纤维密度的因素,介绍不同纤维和树脂体系的典型值,并解释如何在质量控制中测量和验证密度。
拉挤碳纤维密度的决定因素
拉挤碳纤维密度由三个主要因素决定:纤维体积分数、树脂密度和孔隙含量。纤维体积分数(Fv)是主要变量——它代表复合材料截面中碳纤维所占的比例,而非树脂或孔隙。在拉挤工艺中,加热模具在树脂固化时施加连续压实压力,对于大多数碳纤维体系,纤维体积分数达到 55-65%。较高的纤维体积分数会产生较低的密度,因为碳纤维(约 1.75-1.80 g/cm³)的密度高于树脂基体(环氧树脂或乙烯基酯通常为 1.10-1.25 g/cm³)。
树脂选择也影响密度。拉挤用环氧树脂的密度通常为 1.10-1.20 g/cm³,而乙烯基酯树脂为 1.05-1.15 g/cm³。聚氨酯树脂可低至 1.00-1.10 g/cm³,进一步减轻重量。孔隙含量——拉挤过程中截留的微小气泡——会略微降低密度,但在控制良好的拉挤工艺中通常保持在 2% 以下。下表展示了这些变量如何组合决定最终层合板密度:
| 参数 | 典型范围 | 对密度的影响 |
|---|---|---|
| 纤维体积分数 (Fv) | 55-65% | Fv 越高 = 密度越低 |
| 碳纤维密度 | 1.75-1.80 g/cm³ | 由纤维类型决定 |
| 树脂密度(环氧树脂) | 1.10-1.20 g/cm³ | 树脂密度越低 = 复合材料密度越低 |
| 树脂密度(乙烯基酯) | 1.05-1.15 g/cm³ | 略低于环氧树脂 |
| 孔隙含量 | 0.5-2.0% | 孔隙越高 = 密度略低 |
纤维体积分数与层合板重量计算
纤维体积分数与层合板密度之间的关系遵循混合法则。对于纤维体积分数为 60% 的拉挤碳纤维型材,使用标准模量碳纤维(1.78 g/cm³)和环氧树脂(1.15 g/cm³),复合材料密度计算为:(0.60 × 1.78) + (0.40 × 1.15) = 1.068 + 0.460 = 1.528 g/cm³。这是结构设计手册中最常引用的拉挤碳纤维型材密度值。
层合板重量——拉挤板材单位面积的质量——直接由密度和厚度得出。3 mm 厚、密度 1.53 g/cm³ 的拉挤碳纤维板,面密度约为 4.59 kg/m²。对于将拉挤型材与铝(2.70 g/cm³)或钢(7.85 g/cm³)进行比较的设计者来说,密度优势直接转化为等体积下比铝轻 43-53%、比钢轻 80-81% 的效果。
- 标准模量碳纤维(T300/T700):密度 1.75-1.80 g/cm³,55-65% Fv 时复合材料密度 1.50-1.58 g/cm³
- 高模量碳纤维(M40/M55J):密度 1.85-1.92 g/cm³,55-65% Fv 时复合材料密度 1.58-1.68 g/cm³
- 超高模量(M60J):密度 1.93-1.95 g/cm³,55-65% Fv 时复合材料密度 1.65-1.72 g/cm³
与其他复合材料成型工艺的比较
拉挤碳纤维比大多数其他复合材料成型工艺获得更高且更一致的纤维体积分数。这是因为拉挤工艺在加热模具中树脂固化时对纤维施加连续纵向张力,同时在压力下压实层合板。结果是纤维沿载荷方向精确对齐的致密、低孔隙结构。
| 成型工艺 | 典型 Fv (%) | 复合材料密度 (g/cm³) | 孔隙含量 (%) |
|---|---|---|---|
| 拉挤(碳纤维) | 55-65 | 1.50-1.60 | 0.5-2.0 |
| 纤维缠绕(碳纤维) | 50-60 | 1.45-1.58 | 1.0-3.0 |
| 预浸料热压罐(碳纤维) | 55-62 | 1.50-1.58 | 0.5-1.5 |
| RTM / 灌注(碳纤维) | 45-55 | 1.40-1.52 | 1.5-3.5 |
| 模压成型(SMC) | 25-35 | 1.30-1.45 | 2.0-4.0 |
数据显示,拉挤工艺生产的碳纤维复合材料密度值处于范围下限,反映了该工艺可实现的高纤维体积分数和低孔隙含量。对于重量敏感的应用,拉挤型材提供最可预测的密度值,简化结构计算并减少对安全系数的需求。
质量控制中的密度测量与验证
拉挤碳纤维密度使用几种标准化方法测量。最常见的是阿基米德法(ASTM D792),该方法测量样品在空气中和已知密度液体中的重量,以计算体积和密度。对于具有复杂截面的拉挤型材,该方法提供准确的结果,因为它测量整个样品体积,不受几何形状影响。
截面显微镜用于验证纤维体积分数和孔隙含量。将拉挤型材的抛光截面在光学或扫描电子显微镜下检查,图像分析软件计算纤维、树脂和孔隙的面积分数。该方法具有破坏性,但提供最直接的内部分层测量。酸消解法(ASTM D3171)溶解树脂基体,留下碳纤维骨架用于称重和计算纤维体积分数。
对于生产质量控制,大多数拉挤制造商将阿基米德密度测量用于每批次,并定期进行截面显微镜验证。超出预期范围的密度值——标准碳纤维环氧树脂体系通常为 1.48-1.62 g/cm³——会触发对纤维张力、树脂温度或模具磨损问题的调查。
常见问题
拉挤碳纤维型材的典型密度是多少?
标准模量碳纤维(T300 或 T700 级)在环氧树脂基体中、55-65% 纤维体积分数下,拉挤碳纤维型材的典型密度为 1.50-1.60 g/cm³。高模量纤维(M40、M55J)由于纤维本身密度较高,产生略高的密度 1.58-1.68 g/cm³。这些值低于铝(2.70 g/cm³),远低于钢(7.85 g/cm³),使拉挤碳纤维成为重量敏感结构应用的理想选择。
纤维体积分数如何影响拉挤碳纤维密度?
纤维体积分数是拉挤碳纤维密度的主要决定因素。由于碳纤维(1.75-1.80 g/cm³)的密度高于树脂基体(1.10-1.20 g/cm³),增加纤维体积分数实际上会增加复合材料密度。然而,较高的纤维体积分数也同时提高刚度和强度,因此轻微的密度增加完全被机械性能提升所抵消。拉挤通常达到 55-65% Fv,而 RTM 或灌注工艺为 45-55%。
拉挤碳纤维密度可以为特定应用定制吗?
可以,拉挤碳纤维密度可以通过改变纤维类型、树脂体系和工艺参数在一定范围内调整。使用低密度树脂体系如聚氨酯(1.00-1.10 g/cm³)可将复合材料密度降至约 1.45-1.50 g/cm³。通过更高模具压力或更低树脂粘度增加纤维体积分数也会影响密度。然而,与其他成型工艺相比,可实现的范围较窄,因为拉挤工艺优化的是高纤维一致性和质量稳定性,而非密度定制。
结论
拉挤碳纤维密度是一个控制良好的特性,反映了该工艺实现高纤维体积分数和最小孔隙含量的能力。标准模量碳纤维型材的典型值 1.50-1.60 g/cm³ 提供了比铝轻 43-53%、比钢轻 80-81% 的重量优势,使拉挤工艺成为重量敏感连续纤维应用的首选制造方法。理解纤维体积分数、树脂选择和复合材料密度之间的关系,使工程师能够做出明智的材料选择和准确的结构计算。
对于需要具有特定密度和机械性能目标的拉挤碳纤维型材的项目,浏览我们的拉挤碳纤维产品系列或联系我们的工程团队,讨论您应用的定制纤维-树脂体系和工艺优化方案。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。