
缠绕管是把连续纤维束浸渍树脂后,以受控角度缠绕在旋转芯模上,直到达到所需壁厚而制成的复合管。与沿模具直线牵引纤维的拉挤工艺不同,缠绕为每一束纤维铺设精确的螺旋路径,因此成品缠绕管只需改变缠绕角,就能针对环向应力、轴向载荷或扭矩进行调优。正是这种设计自由度,使压力容器、传动轴、火箭发动机壳体和化工管道都依赖缠绕工艺。缠绕管是从纤维开始构建的结构件,而记录在设备程序中的缠绕线型,正是决定其最终性能的关键。 本指南讲解缠绕工艺、角度如何主导性能、所用的纤维与树脂,以及采购缠绕管时买方应明确的规格参数。 缠绕管是如何制造的 该工艺有四个必须协同控制的环节: 芯模: 钢制或铝制芯模决定内径与表面质量。它
引言
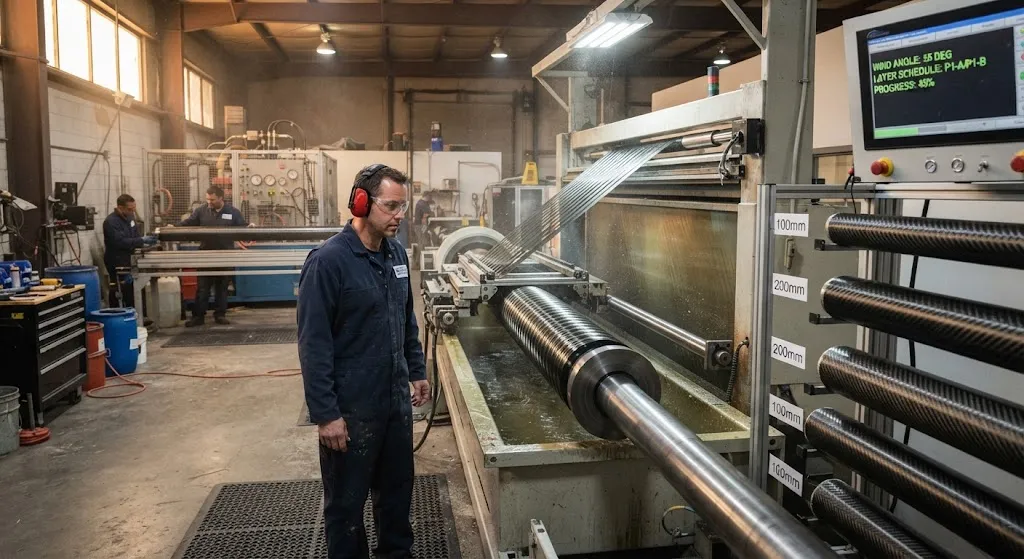
缠绕管是把连续纤维束浸渍树脂后,以受控角度缠绕在旋转芯模上,直到达到所需壁厚而制成的复合管。与沿模具直线牵引纤维的拉挤工艺不同,缠绕为每一束纤维铺设精确的螺旋路径,因此成品缠绕管只需改变缠绕角,就能针对环向应力、轴向载荷或扭矩进行调优。正是这种设计自由度,使压力容器、传动轴、火箭发动机壳体和化工管道都依赖缠绕工艺。缠绕管是从纤维开始构建的结构件,而记录在设备程序中的缠绕线型,正是决定其最终性能的关键。
本指南讲解缠绕工艺、角度如何主导性能、所用的纤维与树脂,以及采购缠绕管时买方应明确的规格参数。
缠绕管是如何制造的
该工艺有四个必须协同控制的环节:
- 芯模:钢制或铝制芯模决定内径与表面质量。它既可作为内衬保留,也可在固化后抽出形成中空管。
- 纤维输送:纤维束从纱架抽出、施加张力,经过树脂槽或预浸丝束后到达出纱嘴。
- 缠绕机:芯模旋转的同时,载有出纱嘴的小车沿其长度移动,纤维便以螺旋方式铺放,其角度由小车速度与芯模转速之比决定。
- 固化:设计层数铺放完成后,制品在室温或烘箱中固化,随后抽出芯模并机加工两端。
由于纤维是连续铺放的,管壁内没有断纱端头、也没有接头,这使缠绕工艺拥有各类复合工艺中最高的纤维体积分数之一,通常在 60% 至 70% 之间。这条连续路径也正是缠绕管在同等纤维下比手糊管单位重量更强的原因。
缠绕角如何决定缠绕管的性能
缠绕角是相对于芯模轴线测量的,是最有力的设计变量。纤维只沿自身长度承载,因此角度决定了管材抵抗哪个方向的载荷:
| 缠绕角 | 线型名称 | 强度偏向 | 典型应用 |
|---|---|---|---|
| 85-90 度 | 环向缠绕 | 以环向应力为主 | 压力容器、管道、储罐 |
| 55-75 度 | 螺旋缠绕 | 环向与轴向均衡 | 通用结构管 |
| 30-54 度 | 螺旋缠绕 | 轴向与扭转 | 传动轴、扭转管 |
| 10-30 度 | 低角度螺旋 | 以轴向为主 | 推杆、撑杆、臂管 |
| 极向(端部 90 度) | 封头缠绕 | 封闭容器端部 | 压力容器封头 |
90 度纯环向缠绕能获得最大爆破压力,但几乎没有轴向强度,因此封口压力容器会把环向层用于筒体、把低角度螺旋层用于承担轴向载荷并向下转进封头。薄壁压力容器的经典网格分析规则是 54.7 度,即环向与轴向应力由单一纤维方向等量承担的临界角。真实设计会超越这条简单规则并使用有限元分析,但 54.7 度依然是内压均衡管的实用起点。
缠绕管所用的材料
纤维与树脂的选择决定性能上限,二者需与缠绕角一同确定:
| 纤维 | 抗拉强度 | 拉伸模量 | 最适合用途 |
|---|---|---|---|
| E 玻璃纤维 | 约 2400 MPa | 约 73 GPa | 低成本管道、杆件、储罐 |
| T300 碳纤维 | 约 3530 MPa | 约 230 GPa | 通用结构管 |
| T700 碳纤维 | 约 4900 MPa | 约 230 GPa | 高性能轴与容器 |
| 高模量碳纤维 | 约 3500 MPa | 约 300 GPa 及以上 | 刚度关键的臂管与翼梁 |
| 芳纶 | 约 3600 MPa | 约 131 GPa | 抗冲击、防弹与耐磨 |
树脂基体把纤维粘在一起并在纤维之间传递载荷。环氧树脂力学性能最好、收缩率低;乙烯基酯树脂为管道提供耐化学性;聚酯则用于强度次要的低成本大口径管。结构用缠绕管的常见选择是环氧树脂配 T700 碳纤维的螺旋缠绕,在轴与撑杆上兼顾强度与成本。
缠绕管的优势与局限
该工艺有切实的长处,但在据此设计之前也应了解其局限:
- 纤维体积分数高:连续纤维缠绕可达 60% 至 70% 的体积分数,单位重量的强度与刚度很高。
- 各向异性可调:只需改变程序,同一台设备就能生产容器、轴和撑杆。
- 增强相连续:管壁内没有断头或接头,意味着薄弱点更少、疲劳性能优于手糊。
- 不适合复杂形状:缠绕适合圆柱、球体等回转曲面,平板和尖角要交给其他工艺。
- 芯模成本:每个直径都需要专用芯模,短批量生产时推高有效成本。
- 表面质量:外表面带有螺旋纤维纹理,通常需要打磨、喷漆或胶衣以获得外观。
采购缠绕管
采购缠绕管时,应书面明确以下内容,以便供应商正确编写缠绕程序:
| 规格项 | 需要明确的内容 | 为何重要 |
|---|---|---|
| 内径与壁厚 | 精确内径、外径与公差 | 决定与配合件的装配 |
| 纤维与牌号 | E 玻璃、T300、T700 或高模量 | 决定强度与刚度 |
| 缠绕角与铺层 | 角度顺序与层数 | 控制承载方向与爆破压力 |
| 树脂体系 | 环氧、乙烯基酯或聚酯 | 决定耐温与耐化学性 |
| 载荷工况 | 环向、轴向、扭转载荷或弯曲 | 指导角度选择 |
| 验证数据 | 爆破、拉伸或刚度测试报告 | 确认管材满足设计载荷 |
多数买家会先搜索"附近的缠绕管"或"缠绕管供应商",随后往往在区域缠绕厂与缠绕管 USA 供应商之间比较交期与验证支持。无论走哪条路,都应在批量下单前索取生产代表性样品的爆破或拉伸测试报告,并确认缠绕角方案已记录在图纸上,因为按不同角度制成的管材外观可能完全相同,却在错误方向承载。对于承压用途,要特别询问封头是一体缠绕还是粘接上去,因为这一细节对爆破性能的影响远大于筒体壁厚。
常见问题解答
缠绕管的最佳缠绕角是多少?
没有唯一的最佳角度,取决于载荷。对于内压,接近 90 度的环向层承担环向应力,低角度螺旋层承担轴向应力,而薄壁容器的经典均衡角约为 54.7 度。对于受扭的传动轴,30 至 54 度范围最强。对于轴向撑杆或推杆,10 至 30 度的低角度缠绕把纤维沿载荷方向布置。正确答案始终来自载荷工况,而非某个默认值。
缠绕管和拉挤管一样强吗?
它们强的方向不同。拉挤管的纤维全部沿轴向排列,因此在长度方向的拉伸和弯曲上很出色,但环向很弱。缠绕管通过改变角度可以针对环向、轴向或扭转进行优化,并且由于纤维连续铺放,其纤维体积分数通常更高,达 60% 至 70%。对于压力容器或扭转轴,缠绕是更好的工艺;对于笔直的轴向杆,拉挤更高效。选择应取决于主导载荷,而不是笼统地断言某一种更强。
缠绕管能做成任意直径吗?
原则上任意直径都可以,因为芯模决定内径、壁厚靠增加层数堆叠。实践中,约 6 毫米以下的极小直径较难实现,因为出纱嘴和纤维束有最小带宽;而极大直径会推高芯模和固化炉成本。标准商用范围大致从 10 毫米到 1 米以上直径。对于新尺寸,需预期芯模工装费和首次量产较长的交期。
结论
缠绕管是在旋转芯模上逐束纤维构建而成的,记录在设备程序中的缠绕角决定了成品管是抵抗爆破压力、轴向载荷还是扭矩。该工艺能达到很高的纤维体积分数,并形成连续、无接头的增强结构,这正是它主导压力容器与传动轴领域的原因;而复杂形状与芯模成本的局限则使它不适合平板类产品。因此,选择缠绕管的关键在于把角度与铺层同载荷工况相匹配,而非简单地订购某个壁厚。
如果你需要用于承压、扭转或轴向工况的复合管,浏览我们的碳纤维管系列,提供拉挤、卷绕和缠绕三种工艺,涵盖 E 玻璃、T300、T700 及高模量级,或联系我们的工程团队讨论缠绕方案与项目报价。