缠绕环氧管是通过将连续碳纤维或玻璃纤维缠绕在旋转芯模上、并以环氧树脂体系固化而成的圆柱形复合材料结构。该工艺生产的管材具有优异的环向强度、高比刚度和出色的耐压性能,使其成为传动轴、压力容器、机器人手臂和航空航天支柱的默认选择——这些场合下金属管材太重或太弱。对于正在寻找缠绕环氧管供应商的买家而言,理解缠绕工艺是正确指定管材的关键,因为缠绕角度、纤维牌号和树脂体系几乎决定所有性能指标。 本指南涵盖缠绕环氧管的制造原理、缠绕角度如何改变力学行为、与拉挤管材的对比,以及下单时需要关注的规格和成本因素。 缠绕环氧管是如何制造的 纤维缠绕工艺是连续的且高度自动化。机器将纤维丝束从纱架引出,穿过树脂槽,然
引言
缠绕环氧管是通过将连续碳纤维或玻璃纤维缠绕在旋转芯模上、并以环氧树脂体系固化而成的圆柱形复合材料结构。该工艺生产的管材具有优异的环向强度、高比刚度和出色的耐压性能,使其成为传动轴、压力容器、机器人手臂和航空航天支柱的默认选择——这些场合下金属管材太重或太弱。对于正在寻找缠绕环氧管供应商的买家而言,理解缠绕工艺是正确指定管材的关键,因为缠绕角度、纤维牌号和树脂体系几乎决定所有性能指标。
本指南涵盖缠绕环氧管的制造原理、缠绕角度如何改变力学行为、与拉挤管材的对比,以及下单时需要关注的规格和成本因素。
缠绕环氧管是如何制造的
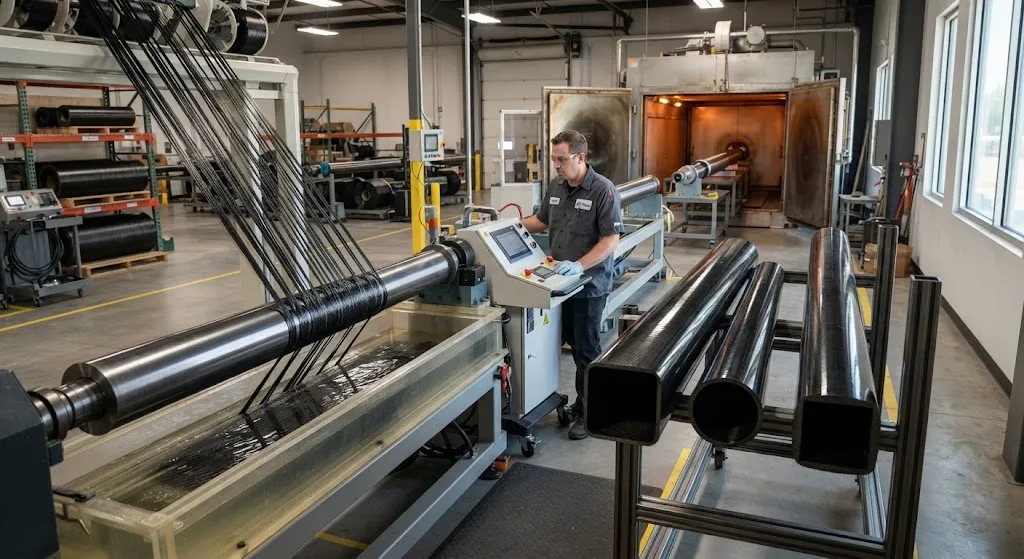
纤维缠绕工艺是连续的且高度自动化。机器将纤维丝束从纱架引出,穿过树脂槽,然后以受控角度将浸润的纤维缠绕在旋转芯模上。缠绕结构在烘箱中固化,随后抽出芯模留下中空管材。四个步骤如下:
- 树脂浸润:干纤维丝束穿过环氧树脂槽,计量系统控制树脂含量,通常为重量比25-40%。
- 缠绕:小车按编程速度沿芯模移动,以近环向(85-89度)到近轴向(5-15度)的角度铺设纤维。
- 固化:缠绕后的芯模在120-180摄氏度的烘箱中固化二到六小时,具体取决于树脂化学体系。
- 芯模取出与精整:抽出管材、修整端部,外表面经机加工或磨削达到最终公差。
由于纤维在张力下铺设并沿连续螺旋路径行进,缠绕管比卷制或编织结构具有更少的纤维间断点,这意味着更高的强度和更好的疲劳寿命。
缠绕角度及其作用
缠绕角度是缠绕环氧管最重要的规格,因为它控制环向强度与轴向强度之间的平衡。下表展示角度选择与力学行为的关系。
| 缠绕角度 | 环向强度 | 轴向强度 | 典型用途 |
|---|---|---|---|
| 85-89度(环向) | 最大 | 最小 | 压力容器内衬、环向增强 |
| 45-60度(螺旋) | 高 | 中等 | 传动轴、扭矩管、通用管道 |
| 5-20度(小角度) | 中等 | 高 | 轴向支柱、承重柱、结构管 |
大多数结构管材使用多层组合——例如,小角度层提供轴向刚度,环向层提供抗爆强度——而不是单一角度。这种混合铺层使缠绕环氧管能够针对特定载荷工况进行调校,这是拉挤型材无法做到的:拉挤产生固定的单向结构,而缠绕可以在同一管材上逐层改变角度。
缠绕环氧管与拉挤管的对比
买家经常在缠绕管和拉挤管之间比较,因为两者都是直径相近的连续纤维产品。实际差异非常显著。
| 属性 | 纤维缠绕 | 拉挤 |
|---|---|---|
| 纤维结构 | 螺旋形,角度可按层控制 | 单向,由模具固定 |
| 环向强度 | 高,可调 | 低 |
| 轴向强度 | 良好,取决于角度 | 优异 |
| 耐压能力 | 优异 | 有限 |
| 表面质量 | 良好;可按需机加工 | 拉出即光滑 |
| 每米成本 | 较高 | 较低 |
| 模具/最小订单 | 每种尺寸一根芯模;批次灵活 | 每种截面一副模具;适合长批次 |
当载荷主要为轴向且截面恒定时选择拉挤——结构支柱、辊轴、无人机臂。当零件承受环向载荷、内部压力、扭转或组合载荷时,选择缠绕环氧管——传动轴、压力管、机器人和液压应用。
缠绕环氧管的应用场景
缠绕环氧管服务于那些强度重量比和抗疲劳性足以证明高于金属材料成本的行业。常见应用包括:
- 传动轴和扭矩管,用于汽车、船舶和工业机械,扭转是主导载荷。
- 压力管和管道,用于液压系统、气动缸和油田设备。
- 机器人手臂和伸缩臂,轻量化可降低执行器负载并增加伸展距离。
- 航空航天支柱和起落架部件,疲劳寿命和重量至关重要。
- 体育用品和休闲设备,如钓鱼竿坯件、自行车车架和皮划艇桨轴。
- 电气绝缘组件,不导电的环氧与玻璃或混合纤维结合提供结构隔离。
每种情况下缠绕方案都围绕特定载荷工况设计,这就是为什么缠绕管供应商需要应用细节——而不仅仅是外径和长度——才能报出正确的产品。
缠绕环氧管的规格制定
完整的缠绕环氧管规格涵盖六个参数:外径和内径或壁厚、长度、纤维类型和牌号、树脂体系、缠绕角度方案以及表面处理。对于碳纤维,常见牌号是T300和T700,拉伸模量分别为230和230-245 GPa;对于玻璃纤维,E-glass和S-glass是标准,S-glass强度约高20%但成本更高。环氧体系根据使用温度、耐化学性和固化周期选择,标准配方额定范围为-50到+150摄氏度,特种体系更高。
公差也需要定义:缠绕管缠绕态外径通常保持在±0.1至±0.3毫米以内,磨削或机加工后为±0.05至±0.1毫米。壁厚一致性通常为±0.1至±0.2毫米。买家应明确哪些表面重要——机加工端面、磨削外径还是缠绕态表面——因为每种都有不同成本。
成本因素与预期
缠绕环氧管的成本由纤维类型、壁厚、缠绕复杂度和精整驱动。碳纤维管每米成本通常是同等玻璃纤维管的数倍。缠绕角度复杂性增加的材料成本很小,但影响机器时间,任何固化后机加工都会增加一道工序,通常使单价提高10-30%。对于比较美国缠绕环氧管供应商与海外选项的买家,应计入与其他复合材料采购相同的因素:运费、关税、沟通和返工风险,与报价单价并列。最低订单通常不大,因为芯模是按尺寸的模具,行业内短批次原型制作很常见。
常见问题解答
缠绕环氧管与金属管相比强度如何?
碳纤维缠绕管在纤维方向上的拉伸强度约为1500-2500 MPa,而重量比同等尺寸的铝轻约60%、比钢轻约75%。环向强度取决于缠绕角度:近环向层提供最高的抗爆强度,这就是压力应用指定大角度的原因。对于受扭转限制的传动轴,45-60度螺旋铺层通常在强度重量比上大幅优于钢。
缠绕环氧管可以定制尺寸吗?
可以。纤维缠绕使用每一直径一根芯模,因此定制外径和壁厚是标准做法而非例外。新芯模的模具交期通常为三到六周,而且由于缠绕角度和层序按订单编程,力学性能可以针对您的载荷工况调校。这种灵活性是买家在定制工作中选择缠绕管而非拉挤型材的主要原因之一。
环氧缠绕环氧管的温度额定值是多少?
标准环氧体系额定连续使用温度约为-50到+150摄氏度,短期可到180度。高温环氧配方将使用温度扩展到200度或更高,氰酸酯或BMI树脂体系进一步拓展用于航空航天。如果您的应用超过这些范围,请向供应商说明使用温度,以便相应选择树脂体系和固化周期。
结论
缠绕环氧管以金属和拉挤替代品无法比拟的方式结合了高环向强度、轻重量和抗疲劳性,适用于扭转、压力和组合载荷应用。围绕您的载荷工况指定缠绕角度方案,确认适合使用环境的纤维牌号和树脂体系,并在报价前商定公差和精整。合适的供应商会针对您的应用调校铺层,而不是销售目录产品。
YongXian制造纤维缠绕碳纤维管,提供定制芯模、材料证书和出口文件。查看我们的碳纤维管系列或索取报价,附上您的直径、长度和载荷工况。