
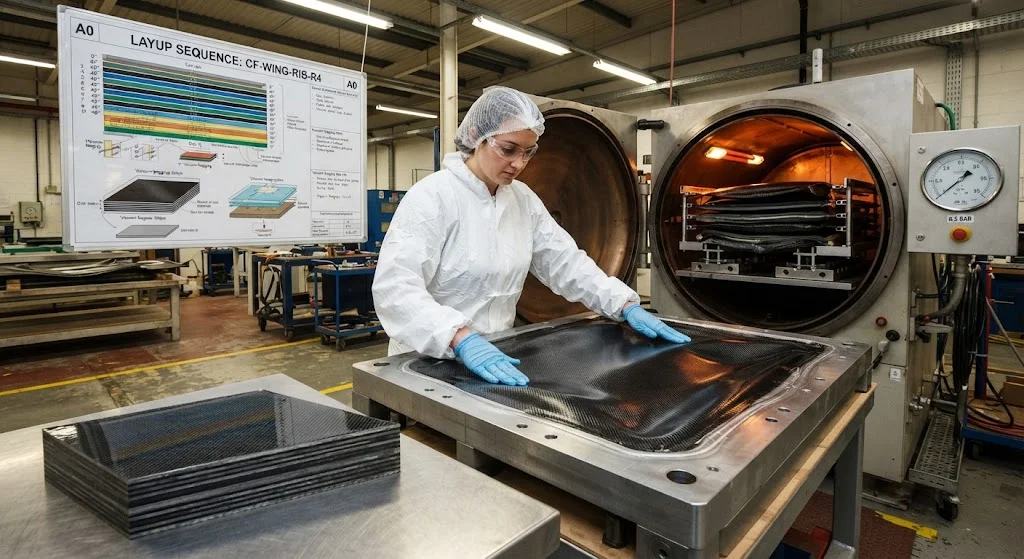
碳纤维零件是如何制造的?理解这一点,是评估供应商价格、交期和质量声明的最快途径。简而言之:先由聚合物原丝制造碳纤维,再与树脂结合成型,然后在热和压力下固化。详细的回答涉及一系列专业工序——原丝转化、织造或铺层、树脂灌注、模塑和固化——每一环都决定成品是能承受飞行载荷的结构件,还是几乎不承载任何东西的装饰罩。 本指南逐步讲解碳纤维零件是如何制造的,用现实的成本和产量数据比较主流制造工艺,并详述从碳纤维零件制造商采购时必须关注的质量控制环节。 第1步:从原丝到碳纤维 每一件碳纤维零件都始于纤维本身,而全球90%以上的碳纤维由聚丙烯腈(PAN)制成。PAN原丝被拉伸成单丝,在200-300°C空气中
引言
碳纤维零件是如何制造的?理解这一点,是评估供应商价格、交期和质量声明的最快途径。简而言之:先由聚合物原丝制造碳纤维,再与树脂结合成型,然后在热和压力下固化。详细的回答涉及一系列专业工序——原丝转化、织造或铺层、树脂灌注、模塑和固化——每一环都决定成品是能承受飞行载荷的结构件,还是几乎不承载任何东西的装饰罩。
本指南逐步讲解碳纤维零件是如何制造的,用现实的成本和产量数据比较主流制造工艺,并详述从碳纤维零件制造商采购时必须关注的质量控制环节。
第1步:从原丝到碳纤维
每一件碳纤维零件都始于纤维本身,而全球90%以上的碳纤维由聚丙烯腈(PAN)制成。PAN原丝被拉伸成单丝,在200-300°C空气中稳定化,在1,000-1,500°C惰性气氛中碳化,高模量等级还可选择在2,000°C以上石墨化。最终得到含碳量90-99%的纤维,拉伸强度最高达4,900 MPa(T700级),模量230 GPa。高模量M系列纤维以部分强度换取高达440 GPa的刚度。纤维以丝束形式销售——由1,000至50,000根单丝组成的纤维束——这是后续一切工序的原材料。
| 牌号 | 工艺步骤 | 拉伸强度 | 模量 | 典型用途 |
|---|---|---|---|---|
| 标准级(T300) | 碳化 | 3,530 MPa | 230 GPa | 通用零件、体育用品 |
| 中强度级(T700) | 碳化 | 4,900 MPa | 230 GPa | 航空航天、汽车结构件 |
| 高强度级(T800) | 碳化、精炼 | 5,880 MPa | 294 GPa | 压力容器、高载荷零件 |
| 高模量级(M40J) | 石墨化 | 4,400 MPa | 377 GPa | 航天结构、高刚度轴 |
纤维牌号决定了零件力学性能的上限;制造工艺则决定其中有多少潜力能保留到成品部件中。
第2步:从纤维到预制体
模塑之前,纤维必须排列成适合所选工艺的形状。常见路线有三种。第一种是织造:碳丝束织成2D织物(平纹、斜纹或缎纹),易于在模具上铺覆,是手工铺层和预浸料作业的默认选择。第二种是单向(UD)排列:纤维平行排列成片材,在单一方向提供最大强度,用于工程化铺层。第三种是编织或3D织造,将纤维布置在多个方向——包括厚度方向——用于承受冲击或多向载荷的零件。预制体阶段也是增强材料与树脂结合制成预浸料的环节:织物或UD片材预先浸渍部分固化的环氧树脂,冷藏储存,随时可用于铺层。
碳纤维零件如何模塑与固化
模塑与固化是碳纤维零件制造工艺分化为不同流程的环节,每种流程各有其成本、周期时间和性能特征。四种主流路线:
- 预浸料热压罐:预浸料层铺入模具,真空袋封装后在热压罐中于120-180°C、5-7 bar压力下固化。质量和纤维体积分数最高(60-70%),但最慢、最贵——是航空航天和赛车运动的标准。
- 树脂传递模塑(RTM):干态预制体装入闭模,树脂在压力下注入。周期30-90分钟、质量良好,是中批量汽车和工业零件的主力工艺。
- 模压成型:短切纤维模塑料在加热模具中以3-10分钟周期压制。大批量成本最低,但较短的纤维限制了强度;用于内饰板和半结构件。
- 真空灌注:干态织物铺层后由真空吸入树脂。模具成本低,适合大型零件和原型试制,纤维体积分数50-60%。
下表总结了各项权衡:
| 工艺 | 周期时间 | 纤维体积分数 | 模具成本 | 零件成本 | 最适合 |
|---|---|---|---|---|---|
| 热压罐预浸料 | 3-8小时 | 60-70% | 高 | 最高 | 航空航天、结构件 |
| RTM | 30-90分钟 | 55-65% | 中等 | 中等 | 中批量结构件 |
| 模压成型 | 3-10分钟 | 30-50% | 中等 | 低 | 大批量、非结构件 |
| 真空灌注 | 2-6小时 | 50-60% | 低 | 低-中等 | 大型零件、原型试制 |
热压罐工艺能制造出最强零件,因为压力压实层压板并抑制孔隙;在周期时间和模具成本比最大性能更关键的场合,RTM和灌注则更具竞争力。
碳纤维零件如何精整与检测
固化完成后,碳纤维零件需经过修边、钻孔和表面精整,再进入检测环节。修边去除飞边并用CNC或水刀切割净成形。表面处理从哑光表面的简单脱模到装饰件的胶衣或清漆喷涂不等。检测是证明结构质量的关键:超声波检测发现分层和孔隙,三坐标测量机将几何形状与CAD模型比对,同批次固化试片测试力学性能。对于航空航天和汽车安全件,这些文件是强制性的——没有测试数据的零件就是没有出身的零件。
按工艺进行设计
制造工艺的选择通常在设计阶段就应确定,而非事后决定。零件几何形状首先起决定作用:深腔、倒扣或大幅弯曲的形状更适合RTM和模压成型,因为模具从上方合拢包覆零件;而带有简单曲率的大平面面板则适合真空灌注和热压罐封装。产量其次:原型和小批量生产采用灌注或湿法铺层,因为模具便宜且制造快;而超过数千件的批量则倾向RTM或模压成型,较高的模具成本可分摊到众多零件上。壁厚是第三个约束——热压罐预浸料层压板通常厚1-10 mm,而模压件限制在约3 mm,因为短切纤维无法均匀填充较厚截面。将几何形状、产量和壁厚与工艺对齐的设计师,可避免碳纤维零件项目中最常见的失败:因成本选择工艺,却过晚发现它无法生产所需的几何形状或壁厚。
关键质量控制环节
比较碳纤维零件制造商时,四项控制措施可区分可靠供应商与风险供应商:
- 材料可追溯性:纤维和树脂批次证书将每件零件与其原材料对应。
- 工艺记录:有据可查的固化周期、压力和铺层顺序使质量可重复。
- 检测数据:超声波、几何和力学测试报告验证零件确实达到其额定性能。
- 环境控制:预浸料处理和铺层必须受控于湿度和温度,因为水分会劣化树脂体系。
按要求提供全部四项的供应商,是把零件当作工程产品来对待;无法提供的,卖的是模塑件而非组件。无论你是在附近寻找碳纤维零件制造商,还是从美国采购,同样的文件标准都适用。
常见问题解答
制造碳纤维零件最便宜的方式是什么?
大批量生产时,使用短切纤维复合材料的模压成型是最便宜的路线——周期3-10分钟、材料成本低——但短纤维限制了强度,因此只适合内饰板等非结构件。小批量时,真空灌注的模具成本最低。对中批量结构件,RTM是最佳平衡。热压罐预浸料永远是最贵的;它因性能而被选择,而非价格。
为什么碳纤维零件制造如此昂贵?
成本构成有四层:碳纤维本身按牌号每公斤20-200美元,模塑模具从数千到数十万美元,加工消耗能源和熟练劳动力,检测增加管理成本。航空航天级零件昂贵是因为热压罐周期长达数小时、模具经过认证、每件零件都附带测试文件。价格随产量上升而下降——这正是汽车项目推动工艺向RTM和模压成型发展的原因。
手工制造的碳纤维零件与热压罐零件一样坚固吗?
不一样。使用湿树脂的手工铺层通常只能达到30-50%的纤维体积分数,一致性依赖铺层工的技艺;而热压罐工艺在受控压力下达到60-70%的纤维体积分数和低孔隙率。同样的纤维,热压罐零件可强30-50%且一致性远高。手工零件适合装饰或轻载应用,但结构件应采用热压罐、RTM或灌注模塑并附有文件化工艺控制。
结论
碳纤维零件的制造工艺决定了其价值:纤维牌号设定强度上限,预制体路线塑造纤维结构,模塑工艺决定其中多少强度保留到成品中。热压罐预浸料以最高成本提供最高性能,RTM平衡质量与产量,模压成型以价格取胜适合非结构件。无论选择何种工艺,务必索取材料可追溯性、工艺记录和检测数据——它们是购买工程组件与购买模塑件的区别。
YongXian采用预浸料、RTM和真空灌注工艺制造碳纤维零件,每批次均附完整材料可追溯性和检测文件。查看我们的碳纤维产品系列,或联系我们的工程团队讨论您的零件设计和工艺选型。
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。
碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。