
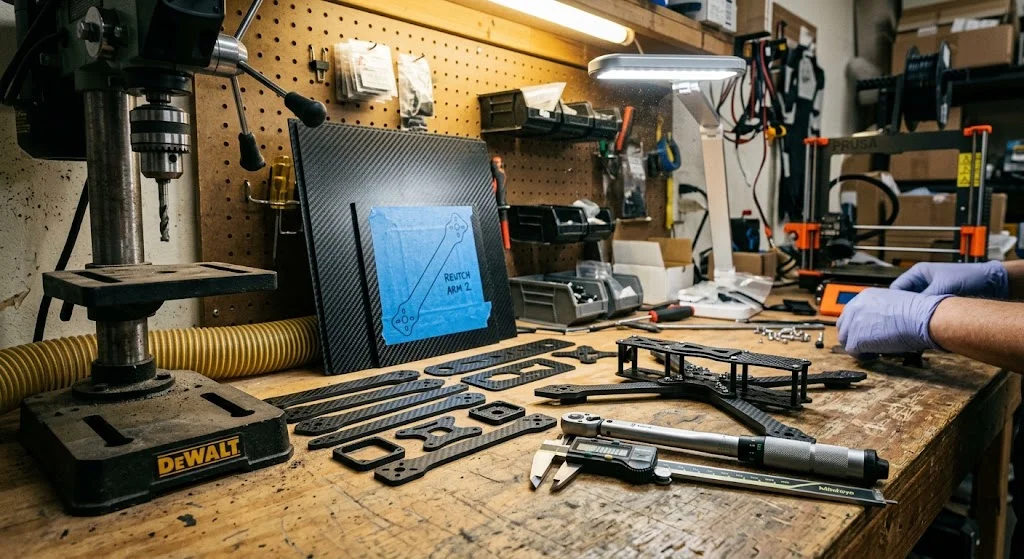
自制 DIY 碳纤维无人机机架让你完全掌控刚度、质量分布和可维修性 — 这三个变量决定了多旋翼在风中的操控性、坠机后的生存能力以及一个赛季的维护成本。商用机架锁定了单一臂长和备件供应链;自己制作则可以按照电机推力级别定制板材厚度,用一块毛坯的价格更换单根机臂而不是整个机架。本指南涵盖材料选择、碳纤维 FPV 无人机机架的设计规则、切割与钻孔、硬件选择、管式机架的粘接,以及将值得信赖的机架与首飞即折的机架区分开来的飞行前质量检查。 为你的 DIY 碳纤维无人机机架选择结构形式 每架 DIY 碳纤维无人机机架都属于三种家族之一,这个选择决定了后续一切。 结构 适用场景 质量(5寸级) 工具 野外维
引言
自制 DIY 碳纤维无人机机架让你完全掌控刚度、质量分布和可维修性 — 这三个变量决定了多旋翼在风中的操控性、坠机后的生存能力以及一个赛季的维护成本。商用机架锁定了单一臂长和备件供应链;自己制作则可以按照电机推力级别定制板材厚度,用一块毛坯的价格更换单根机臂而不是整个机架。本指南涵盖材料选择、碳纤维 FPV 无人机机架的设计规则、切割与钻孔、硬件选择、管式机架的粘接,以及将值得信赖的机架与首飞即折的机架区分开来的飞行前质量检查。
为你的 DIY 碳纤维无人机机架选择结构形式
每架 DIY 碳纤维无人机机架都属于三种家族之一,这个选择决定了后续一切。
| 结构 | 适用场景 | 质量(5寸级) | 工具 | 野外维修 |
|---|---|---|---|---|
| 平板(CNC 切割) | FPV 自由飞、竞速、轻型相机 | 90-140 g | 台钻、锉刀、砂纸 | 几分钟内更换机臂板 |
| 模压单体壳 | 电影无人机、长航时 | 70-110 g | CNC 模具或购买外壳 | 仅限内部修补 |
| 管式底盘 | 重载、测量、传感器臂 | 150-350 g | 锯、粘接剂、对齐夹具 | 切割并重新粘接管子 |
首次制作建议选择平板结构:无模具成本、零件平整可嵌套、断臂只需五分钟更换。碳纤维无人机机架在商业规模上如何制造?几乎全部是为 FPV 市场 CNC 切割的板材 — 因此板材制作无需工厂设备即可复现工厂工艺。管式底盘适合 15 寸桨或超过 400 mm 的传感器臂,此时板材机臂开始颤振,管材刚度质量比胜出。
材料选择:板材等级、厚度与纤维方向
无人机机架碳板通常是 3K 斜纹或单向、准各向同性(0/±45/90)或 0/90 交叉铺层。实用规格:
- 厚度:超轻型中心板 2 mm,5 寸四轴机臂 3-4 mm,7 寸及以上 5-6 mm。越厚越刚但增加臂端转动质量。
- 铺层:准各向同性承受多方向坠机载荷;0/90 交叉铺层沿纤维轴更刚但偏轴冲击更易分层。DIY 推荐准各向同性 3K 斜纹。
- 板材尺寸:5 寸四轴机臂组可嵌套在 300 × 200 mm 毛坯上;单层嵌套预算 25-40% 废料。
- 表面:哑光或亮光是外观问题 — 关键是平整度。翘曲的板材预载机臂螺栓图案,表现为振动。
从能提供树脂体系和固化周期的供应商购买板材。内饰装饰用碳纤维空隙率太高,不适合飞行载荷 — 看起来对但失效早。
碳纤维 FPV 无人机机架的设计规则与切割
无论你用 CAD 绘图还是从开源机架文件开始,关键设计规则:螺栓孔先钻小(M3 → 2.8 mm)再铰至最终尺寸;机臂根部圆角至少 3 mm;标准 16 × 19 mm 或 19 × 19 mm M3 电机安装孔距,边缘余量至少 1.5 mm。没有 CNC 路由器时,DIY 碳纤维无人机机架可用手锯或台钻加曲线锯切割 — 更慢但完全可行:
- 标记:在板材上贴美纹纸胶带,然后描图。胶带保护表面并减少切割线处分层。
- 切割:使用金刚石涂层或硬质合金齿曲线锯片低速切割;碳粉具有磨蚀性 — 佩戴 N95 并湿切或配吸尘。
- 钻孔:用台钻配硬质合金或金刚石钻头 1,500-2,500 rpm;在板材背面垫废木料防止出口崩裂。逐级扩孔(1 mm → 2 mm → 最终)。
- 边缘精加工:锉削并打磨至 400 目,然后用稀薄 CA 胶或环氧树脂封边锁定松散纤维。
碳纤维无人机机架在工厂如何制造?18,000-24,000 rpm CNC 切割配除尘 — 手工流程遵循相同顺序,只是更慢、去毛刺更多。
组装与硬件选择
平板机架机械组装;管式底盘需要粘接:
- 紧固件:M2.5 或 M3 钢或钛合金圆头螺钉配尼龙锁紧螺母。避免铝螺钉 — 容易剪切和咬死。
- 螺纹锁固剂:每个钢-钢接头使用中强度(蓝色)乐泰。不要用于碳-碳粘接接头。
- 管材粘接(底盘制作):增韧环氧树脂(3M DP420 或同等品);打磨管端 20 mm,溶剂擦拭,粘入机加工铝节点,室温固化 24 小时。对齐夹具将电机安装座保持在对角线 0.2 mm 以内。
- 隔离柱:飞控堆栈使用尼龙或铝 M3 隔离柱;天线距碳板 10-15 mm 避免失谐。
所有紧固件拧紧至一致低扭矩 — M3 对碳板 0.3-0.4 N·m — 首飞后重新检查。碳纤维在持续载荷下会蠕变,台上拧紧的螺栓到第二十次飞行时可能松动。
飞行前质量检查
首飞前运行此检查清单 — 商业工厂应用的相同关卡:
| 检查项 | 通过 | 不合格指示 |
|---|---|---|
| 沿每根机臂敲击测试 | 清脆响声,均匀 | 沉闷声 = 分层 |
| 边缘检查 | 清晰层线,无纤维拉出 | 毛边、树脂发白 |
| 孔质量 | 铰孔、沉头、同心 | 粗糙孔壁、出口崩裂 |
| 电机安装座对齐 | 对角线 0.2 mm 以内 | 可见扭曲或间隙不均 |
| 紧固件扭矩 | 所有 M3 0.3-0.4 N·m,已涂螺纹锁固剂 | 任何松动或缺失螺钉 |
| 粘接线(管式机架) | 连续圆角,无空隙 | 缝隙、干斑、挤出孔洞 |
通过全部六项检查的机架可以悬停。记录制作规格 — 板材厚度、铺层、机臂长度、硬件 — 这样下次制作可以基于测量数据迭代而不是猜测。
常见问题
DIY 碳纤维机架比商用机架更强吗?
不一定更强,但更可调。孔质量和封边正确的自制板材机架在相同厚度下匹配商用机架强度;优势在于你为特定电机和桨选择了厚度、臂长和铺层。DIY 制作的弱点是一致性 — 手工切割边缘和手工钻孔比 CNC 输出变化更大,因此飞行前检查清单更重要。
制作一个碳纤维机架需要多长时间?
首次平板制作预算 4-8 小时:设计嵌套 1-2 小时,切割钻孔 2-3 小时,边缘精加工 1 小时,组装调试 1 小时。管式底盘增加 2-3 小时用于切割、粘接和夹具对齐,加上 24 小时粘接剂固化。一旦模板和夹具验证通过,后续制作更快。
DIY 机架上开裂的碳纤维机臂可以修复吗?
平板机臂应该更换而非修复 — 它们是耗材,粘接修复会不可预测地改变刚度。从同一板材切割替换件并螺栓固定。管式底盘机臂例外:切出损坏管子,重新处理节点接口,粘入新管;在粘接剂固化前用夹具恢复对齐。
结论
DIY 碳纤维无人机机架制作回报于仔细的材料选择、规范的切割和真正执行的飞行前检查清单。首次制作从平板开始,跨度和载荷需要时升级到管式底盘,将每个螺栓孔和粘接线视为必须正确的载荷路径。永贤为全球无人机制造商供应卷绕碳纤维管、棒和 CNC 切割 CFRP 板材。 浏览我们的碳纤维管、棒和板材 或 联系我们的工程团队 讨论下一个机架的直径、壁厚和板材铺层。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
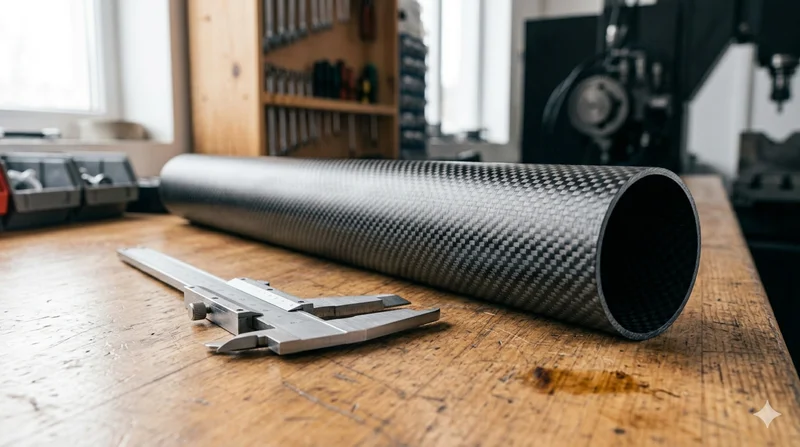
圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。
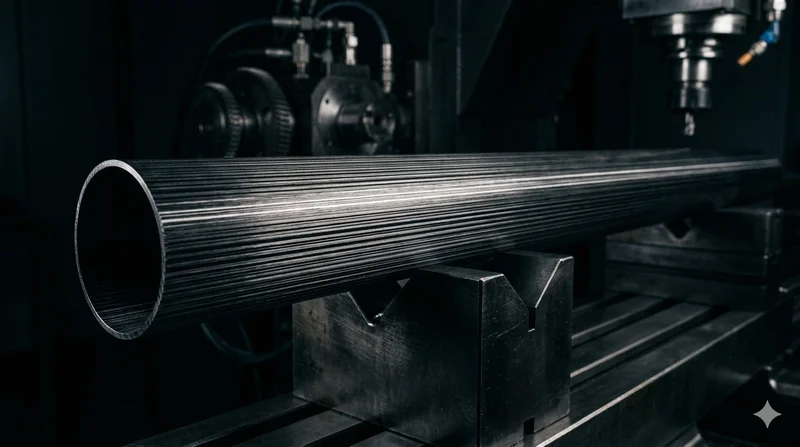
圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。