
碳纤维无人机机架如何制造?简短回答:切、叠、固化、机加工、检验。当今市场上的多旋翼机架几乎全部采用碳纤维增强聚合物(CFRP)制造——或是螺栓装配的数控切割平板,或是模压单壳结构,或是碳纤维管底盘——卷制管与胶接角节点相连。本文完整走一遍这三类机架的制造流程:从 CAD 与织物切割,到铺层、固化、机加工与质量控制,并说明碳纤维螺旋桨无人机的动力系统如何与成品机身集成。 工艺路线的选择归结为一个权衡:平板价廉且刚度好,但切割边缘外露;模压壳气动性佳,但需要模具;管式底盘单位跨度最轻,但对节点精度要求苛刻。理解各自的制造方式,就能在加载测试之前——仅凭边缘质量、铺层对齐与紧固件排布——从外部判断机
引言
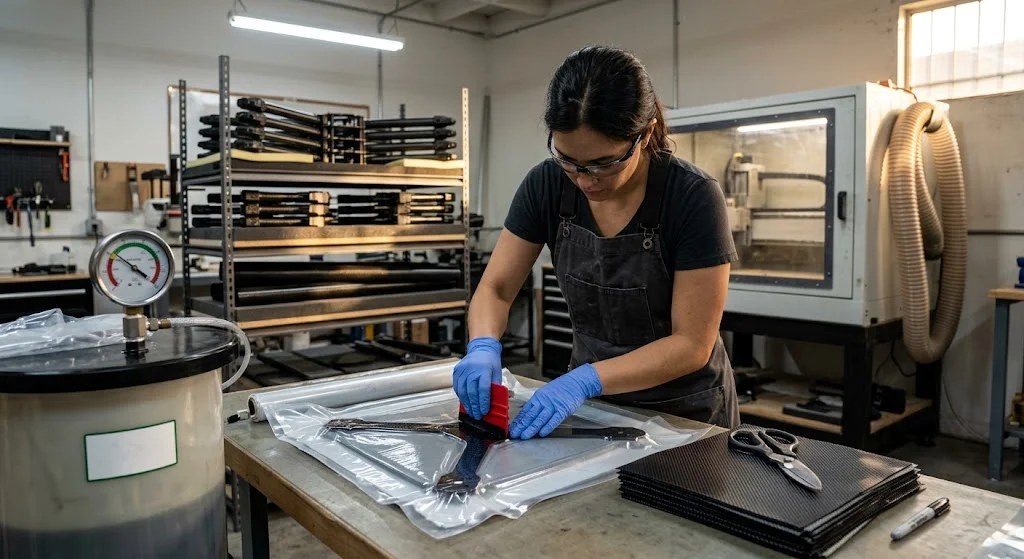
碳纤维无人机机架如何制造?简短回答:切、叠、固化、机加工、检验。当今市场上的多旋翼机架几乎全部采用碳纤维增强聚合物(CFRP)制造——或是螺栓装配的数控切割平板,或是模压单壳结构,或是碳纤维管底盘——卷制管与胶接角节点相连。本文完整走一遍这三类机架的制造流程:从 CAD 与织物切割,到铺层、固化、机加工与质量控制,并说明碳纤维螺旋桨无人机的动力系统如何与成品机身集成。
工艺路线的选择归结为一个权衡:平板价廉且刚度好,但切割边缘外露;模压壳气动性佳,但需要模具;管式底盘单位跨度最轻,但对节点精度要求苛刻。理解各自的制造方式,就能在加载测试之前——仅凭边缘质量、铺层对齐与紧固件排布——从外部判断机架品质。
碳纤维无人机机架如何制造:平板机架的 CAD 到数控流程
平板机架——FPV 四轴、穿越机与轻型巡检平台的主流结构——始于已固化的 CFRP 板材,厚度通常 2-6mm,铺层为准各向同性或 0/90。生产顺序如下:
- CAD 排版:机臂、中心板、相机座与五金支架在软件中排版到板材上以最小化废料;典型 5 寸四轴单层排版废料率 25-40%,多件互锁排版可降至 15% 以下。
- 数控切割:铣床或水刀按排版路径切割。铣削使用压缩刃铣刀、18,000-24,000 转并配套吸尘;水刀完全无尘,但边缘略糙,需要补一道精修。
- 边缘精修与钻孔:切割边去毛刺并锪孔;螺栓孔先钻小再铰——碳板上松垮的孔在振动下就是裂纹源。
- 表面处理:胶接面打磨并溶剂擦拭;涂装或紫外防护层在装配后施工,以保护边缘层合板。
由于板材在片材阶段已完成固化,机架装配为纯机械过程:机臂板夹在中心板之间,使用钢或钛紧固件;机臂厚度(5 寸级常见 3-5mm)同时决定刚度与摔机可更换性——断臂是备件,不是整机报废。
碳纤维无人机机架如何制造:模压单壳结构
模压机架以现场可维修性换取气动性与质量效率,采用预浸料或湿法铺层在阴模中成型:
- 模具:机加工铝模或复合材料模定义壳体几何;模具表面光洁度直接转移到零件,A 级模具抛光至 0.8 微米以下。
- 铺层:裁好的预浸料层片(通常 3-8 层 3K 斜纹或单向带,90-200 克/平米)手工或铺放头入模;纤维方向沿电机座与电池舱周边主载荷路径排布。
- 袋压与固化:真空袋封装后在热压罐或烘箱固化——环氧预浸料典型工艺为 120-180 C、0.3-0.7 巴、45-120 分钟,依厚度而定。
- 修边与胶接:固化壳体五轴铣边修整;上下壳用结构胶粘接或内嵌碳件对接;电机座为共固化嵌件或胶接铝柱。
模压单壳见于航拍电影机、长航时平台与固定翼无人机——光滑腹舱与封闭航电舱的重要性,超过现场五分钟换臂的便利。
碳纤维管底盘:节点-杆件机架构造
重载吊运、大型测绘与长传感器悬臂的巡检平台越来越多采用碳纤维管底盘:卷制碳纤维管与棒作为杆件承受弯曲,机加工铝节点或模压碳节点定义几何。其工艺与平板路线有三点不同:
- 管材切割与平端面:卷制管用零前角细齿硬质合金锯切割,随后端面铣平;切口端面是关键表面——夹持下分层溃屈的管端是最常见的现场失效。
- 节点胶接:管子用增韧环氧胶接入节点承口,室温固化 24 小时或 80 C 固化 2 小时;承口根部的胶瘤承担本会撕裂管壁的剥离载荷。
- 合装夹具:胶接固化期间整机在平面型架上合装;对角线方向电机座对齐度 0.2mm 以内是实际验收目标——任何扭转都会在飞行中表现为振动与配平漂移。
机臂选型按电机推力等级确定管径与壁厚:16-22mm 外径、1.0-1.5mm 壁厚适配 5 寸桨;25-30mm 管承载 15 寸重载臂。同一套碳纤维管与棒还供应起落架、相机吊臂与天线桅杆。
质量控制:飞行级机架与装饰级碳件的分界
飞行载荷不容忍侥幸:5 寸竞速机臂在摔机中峰值加速度达 10-15 g,检验台上看似装饰性的分层,会在机动中变成折弯的机臂。来料检验的关键项目:
| 检查项 | 飞行级结果 | 装饰级警示信号 |
|---|---|---|
| 切割边缘质量 | 棱线锐利清晰,无纤维拔出 | 毛边分层、树脂发白 |
| 孔质量 | 先钻小后铰、锪孔同心 | 粗糙钻孔、出口崩边 |
| 机臂铺层方向 | 纤维与臂轴偏差几度以内 | 布纹偏轴、弯角处织纹畸变 |
| 敲击听音 | 整臂声音清脆 | 闷响,提示内部脱粘空洞 |
| 紧固件 | 钢/钛螺钉、锪平齐平 | 软铝螺钉、头部外露挂草 |
管式底盘还须逐节点检查胶瘤饱满度,并沿每根臂管目视直线度;模压壳体内表面检查拐角处褶皱与架桥——外观不可见,却是冲击损伤的集中点。
常见问题
无人机机架为何默认用碳纤维而不是铝合金?
比刚度与阻尼。碳板与碳管的单位重量刚度是 6061 铝合金的两到三倍,压缩机架质量预算、把载荷留给电池与传感器;层合板更高的内阻尼还在电机振动到达 IMU 之前将其衰减,改善飞控信号质量。薄壁铝件抗摔性更好、用标准五金现场易修,因此碳机架上的起落架与相机笼有时仍用铝。
摔裂的碳纤维机架能修吗?
平板机臂通常不建议修复——它们是低成本耗材,胶接修复后刚度与摔机行为不可预测。模压壳的非关键裂纹可以用碳布与环氧在内侧补贴,但裂纹穿过电机座或电池舱即判废。管式底盘机臂例外:损坏管段可切断,换管胶接回原节点,节点无损时刚度基本恢复。
碳纤维螺旋桨无人机如何处理电气搭接?
CFRP 导电,机架本身可作地平面,但搭接必须刻意为之:用专用编织带或铜带把电调与电池地单点接到机架,而不是依赖螺钉穿过漆面的点接触。天线座与 GPS 模块与机架之间要绝缘——碳叠层会衰减并失谐贴装的天线,10-15mm 的支撑柱可恢复大部分方向图。
结论
碳纤维无人机机架如何制造?平板路线从固化板材数控切割、螺栓装配以利现场维护;模压壳在工装中铺层固化以换取气动效率;管式底盘把卷制碳纤维管与棒胶接入机加工节点,重载机型获得最佳单位跨度刚度。三条路线汇合于同样的质量关口——光洁切边、完好铺层、精确孔位与受控胶接——而这些正是比较不同供应商机架时可以现场查验的项目。永贤为无人机制造商供应卷制碳纤维管、棒与数控切割 CFRP 板材,并提供按管式底盘公差的切割、平端面与嵌件胶接服务。浏览我们的碳纤维管、棒与板材,或联系我们的团队,讨论你下一代机身的管径、壁厚与板材铺层方案。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。
高模量圆管碳纤维管 — M40
M40级纤维制造的高模量圆管(拉伸模量400 GPa)。专为需要最大刚度重量比的关键应用设计,如光学系统、精密机械和航空航天结构件。