
碳纤维 AR 握把将赛车级的轻量化带到步枪平台,但材料选择比表面编织图案更重要。AR-15 风格握把承受来自后坐力的持续振动、操作中的反复冲击,以及清洁溶剂的长期接触 — 任何一项都会降解看起来正确但属于装饰级的复合材料。本文考察碳纤维 AR 握把部件的力学性能,比较铺层方案,涵盖粘接与紧固细节,并解释碳纤维小零件制造商如何在弯曲、薄壁握把壳体上保持公差。 材料性能:为何 AR 握把部件选择碳纤维 碳纤维增强聚合物(CFRP)为枪械家具提供三项关键性能: 性能 CFRP(3K 斜纹,环氧) 玻纤增强聚合物 6061-T6 铝合金 密度 (g/cm³) 1.55-1.60 1.30-1.45 2
引言
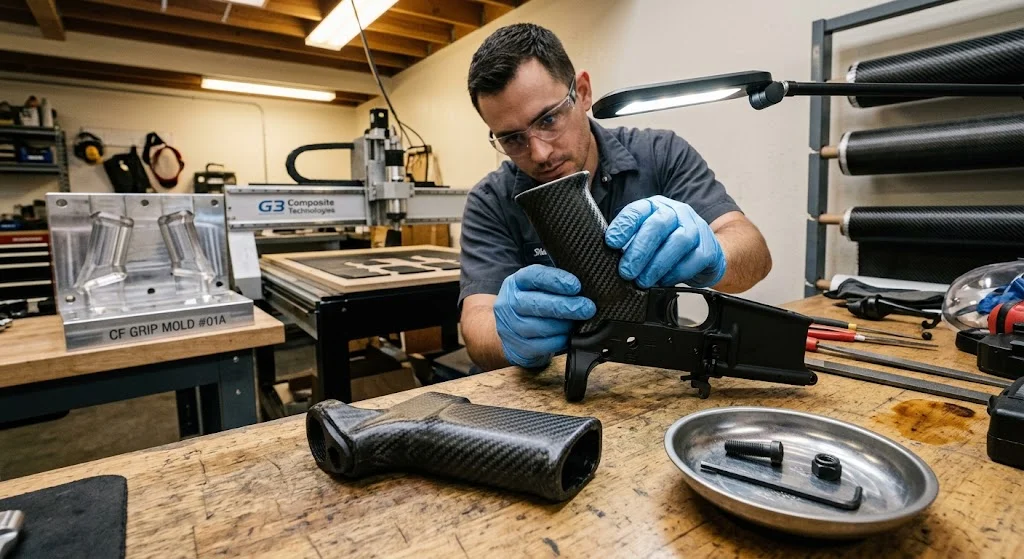
碳纤维 AR 握把将赛车级的轻量化带到步枪平台,但材料选择比表面编织图案更重要。AR-15 风格握把承受来自后坐力的持续振动、操作中的反复冲击,以及清洁溶剂的长期接触 — 任何一项都会降解看起来正确但属于装饰级的复合材料。本文考察碳纤维 AR 握把部件的力学性能,比较铺层方案,涵盖粘接与紧固细节,并解释碳纤维小零件制造商如何在弯曲、薄壁握把壳体上保持公差。
材料性能:为何 AR 握把部件选择碳纤维
碳纤维增强聚合物(CFRP)为枪械家具提供三项关键性能:
| 性能 | CFRP(3K 斜纹,环氧) | 玻纤增强聚合物 | 6061-T6 铝合金 |
|---|---|---|---|
| 密度 (g/cm³) | 1.55-1.60 | 1.30-1.45 | 2.70 |
| 拉伸强度 (MPa) | 600-900(层压板) | 80-120 | 310 |
| 弯曲模量 (GPa) | 45-65 | 8-15 | 69 |
| 热膨胀 (µm/m·°C) | 2-5(面内) | 30-50 | 23.6 |
| 耐溶剂性 | 优(环氧) | 良 | 优 |
弯曲模量是改变握持手感的数字:碳纤维握把壳在手部压力下比聚合物握把变形更小,因此扳机手指位置在连续射击中保持一致。低热膨胀也意味着长时间射击后握把不会收缩夹紧 — 在 -20°C 到 +60°C 工作窗口内的尺寸稳定性对竞赛步枪是真实优势。
铺层与壁厚:碳纤维 AR 握把的设计
握把壳体通常在阴模中用预浸料或湿法铺层碳纤维织物成型。影响手感和耐久性的设计选择:
- 纤维方向:沿握把轴向的 0° 纤维将后坐载荷传递到机匣;±45° 层片抵抗扭转。平衡的 0/±45/90 准各向同性铺层是结构握把的标准;纯 0° 单向虽刚但冲击下脆。
- 壁厚:典型 1.2-2.0 mm。大多数量产握把采用 1.5 mm 名义厚度。
- 芯材选项:部分设计在碳纤维蒙皮间使用泡沫或蜂窝芯以增加刚度而不增重。螺钉座处的芯材间隙是常见失效点 — 座位需要实体层压板或金属嵌件。
- 表面处理:战术型用哑光清漆;竞赛型用高光。清漆必须耐溶剂 — 汽车 2K 聚氨酯可抵抗 Hoppe's No. 9 和 CLP。
碳纤维棒握把 — 碳纤维管贯穿握把全长的管状脊柱设计 — 采用不同架构:卷绕碳纤维实心棒或管承载主载荷,模压颊板粘接其上。更轻,但需要棒-机匣界面处可靠的粘接线。
制造公差:碳纤维小零件如何达到规格
握把壳体是小、弯曲、薄壁零件 — 正是手工铺层引入变异性的几何形状。保持公差的生产流程:
- 预浸料高压釜固化:一致性最高的路线。预浸料用 CNC 裁剪机切割(±0.5 mm 精度),铺入抛光铝模,真空袋,120-180°C 固化。关键尺寸公差:±0.3 mm。
- RTM(树脂传递成型):干态预成型体置于匹配模具中,加压注入树脂。适合大批量;公差 ±0.4 mm;单件周期 8-15 分钟。
- 修边与钻孔:固化壳体在 5 轴铣床上修边;握把螺钉孔和保险选择器切口在同一夹具中 CNC 钻孔,保持位置关系在 ±0.15 mm 内。
- 检测:结构握把用 C 扫描超声检测分层;外观件用敲击检测空洞。
这些公差很重要,因为握把必须与具有特定螺钉座几何形状的机匣配合 — 螺钉孔偏位 0.5 mm 的壳体将在后坐载荷下在座处开裂,不是第一次射击,而大约在第 500 发左右。
粘接与紧固:碳与金属和聚合物的连接
握把-机匣接头是总成中应力最高的界面。按可靠性排序的连接方式:
- 金属握把螺钉拧入机匣螺纹座:标准方法。使用钢螺钉(非铝);扭矩 2.5-3.5 N·m;涂金属对金属螺纹锁固剂。碳纤维壳在螺钉座处必须有金属或实体层压板嵌件 — 直接拧入薄碳层压板会拉穿。
- 粘接机匣凸耳:增韧环氧树脂(3M DP420 或同等品)用于打磨、溶剂擦拭后的铝凸耳。表面处理决定一切 — 未打磨的阳极氧化铝粘接将降至理论强度的 30-40%。
- 聚合物下机匣适配器:使用金属适配板或螺纹嵌件 — 持续螺钉载荷下聚合物蠕变会在数月内松动接头。
与碳纤维汽车部件共享相同制造基因 — 小型模压 CFRP 壳体粘接金属基材 — 同样的表面处理和粘接剂选择规则适用。
表面处理、耐溶剂性与长期耐久性
枪械家具生活在会摧毁装饰碳纤维的化学环境中。关键验证检查:
| 暴露 | 可接受结果(2K PU 清漆) | 失效模式(无/劣质清漆) |
|---|---|---|
| Hoppe's No. 9(24h 浸泡) | 无变色、无软化 | 树脂膨胀、边缘发白 |
| CLP 擦拭(100 次循环) | 光泽保持 >90% | 表面发粘、指纹污渍 |
| 盐雾(96h,ASTM B117) | 硬件界面无起泡 | 钢螺钉/碳纤维界面电偶腐蚀 |
| -20°C 至 +60°C 热循环(10 次) | 无分层,尺寸变化 <0.1 mm | 边缘翘起、清漆开裂 |
电偶腐蚀值得特别注意:碳纤维对钢和铝是阴极。在盐雾环境中,碳纤维握把座中未保护的钢螺钉比聚合物握把中的同样螺钉腐蚀更快。缓解措施:钝化或不锈钢硬件,螺钉界面涂防蚀油脂。
常见问题
碳纤维 AR 握把比聚合物握把明显更轻吗?
是的,根据设计减轻 40-70 克。标准聚合物握把重 85-110 g;带金属嵌件的模压 CFRP 壳体为 45-70 g。在竞赛步枪上,这种质量差异将平衡点后移。对于背负数英里的狩猎步枪,减重真实但适度。
碳纤维 AR 握把会在后坐力下开裂吗?
只要层压板是结构级且螺钉座有金属或实体层压板嵌件就不会。后坐载荷沿握把轴向是压缩性的,由 0° 纤维传递到机匣。裂纹起始于应力集中处 — 尖角、螺钉座空洞或分层边缘。优质握把避免所有三种情况。
可以重新涂装碳纤维握把吗?
可以用 400 目砂纸打磨并溶剂擦拭后涂新清漆,但无法在不移除原清漆的情况下改变编织外观 — 这有砂穿层压板的风险。换色时,水转印或陶瓷涂层覆盖在现有清漆上更安全。
结论
碳纤维 AR 握把在制作要求刚度、热稳定性和减重而不牺牲耐溶剂性或接头可靠性时赢得其地位。材料选择 — 准各向同性铺层、1.5 mm 名义壁厚、2K 聚氨酯清漆、螺钉座金属嵌件 — 在 CFRP 小零件行业中成熟,并同样适用于碳纤维棒握把和碳纤维汽车部件。永贤按客户图纸制造卷绕碳纤维管和棒以及模压定制 CFRP 小零件。 浏览我们的碳纤维管、棒和定制零件 或 联系我们的工程团队 讨论下一个 CFRP 部件项目的铺层、壁厚和粘接细节。
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
圆管碳纤维管 — 3K平纹 T700
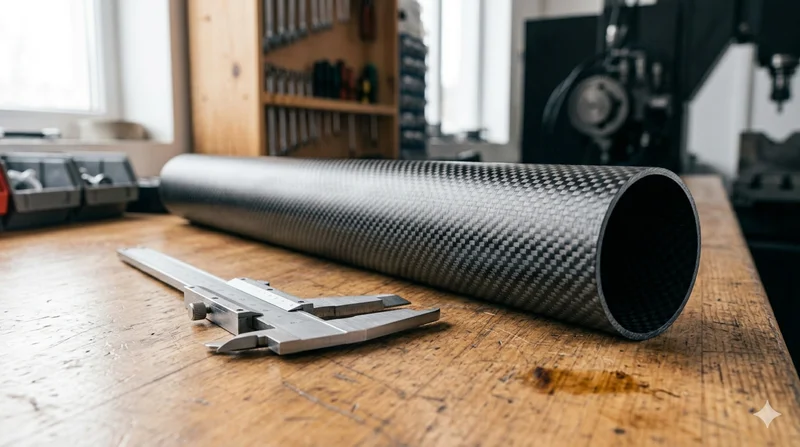
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。
圆管碳纤维管 — UD单向 T700
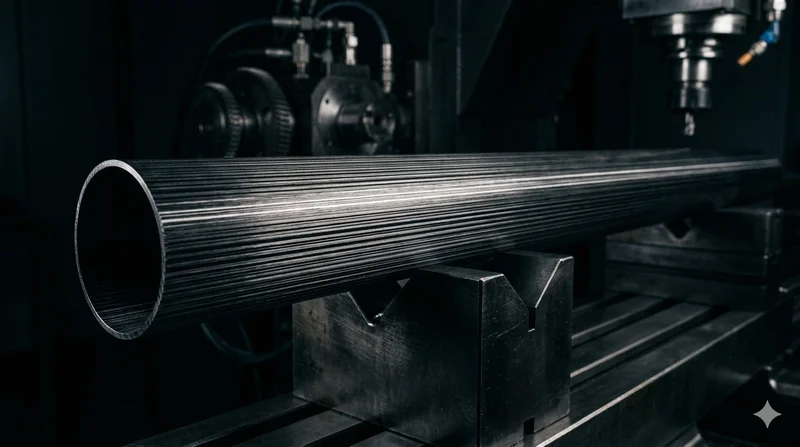
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。