
机翼盒段是固定翼飞机的主要承力结构,将升力、弯矩和扭矩从机翼传递到机身。在空客A350等现代复合材料客机上,机翼盒段不再是钣金装配件,而是一个整体碳纤维结构。空客A350机翼盒段常被引用为包含不足15,000个零件,而同等金属设计超过150,000个——十倍的缩减之所以可能,是因为复合材料壁板以大型连续层压板固化成型,而非由数千个离散零件拼装。 这种集成并非自动达成。它在四个领域要求纪律:梁-蒙皮界面的共固化与共粘接、机翼壁板的自动化纤维铺放、将大型柔性零件保持在毫米级公差的装配工装,以及在零件进入装配线之前捕获缺陷的质量体系。本文逐一剖析这四个方面,借鉴A350经验,以及决定复合材料机
引言
机翼盒段是固定翼飞机的主要承力结构,将升力、弯矩和扭矩从机翼传递到机身。在空客A350等现代复合材料客机上,机翼盒段不再是钣金装配件,而是一个整体碳纤维结构。空客A350机翼盒段常被引用为包含不足15,000个零件,而同等金属设计超过150,000个——十倍的缩减之所以可能,是因为复合材料壁板以大型连续层压板固化成型,而非由数千个离散零件拼装。
这种集成并非自动达成。它在四个领域要求纪律:梁-蒙皮界面的共固化与共粘接、机翼壁板的自动化纤维铺放、将大型柔性零件保持在毫米级公差的装配工装,以及在零件进入装配线之前捕获缺陷的质量体系。本文逐一剖析这四个方面,借鉴A350经验,以及决定复合材料机翼盒段项目成本、节拍与首次合格率的工艺选择。
复合材料机翼盒段的结构
复合材料机翼盒段由少数大型零件构成:上下机翼壁板(蒙皮、壁板)、前后梁,以及在两者之间分配载荷的肋。复合材料的设计自由度允许蒙皮厚度和铺层方向沿展向连续变化,在弯矩最高处增加材料,在外段区域将其去除。
- 上壁板:以压缩和屈曲载荷为主,沿展向0度方向铺层众多,并采用耐损伤的增韧环氧体系。
- 下壁板:以拉伸为主,在吊架和起落架连接点载荷集中的位置充分利用高强度碳纤维的极限抗拉强度。
- 前后梁:带突缘的剪切腹板与壁板粘接,传递垂向剪力和扭矩;后梁设计因舵面铰链开口而复杂。
- 肋:金属或复合材料,将起落架、发动机和舵面的离散载荷传入盒段结构。
由于壁板长数米、固化后仅数毫米厚,搬运时会像大型金属薄板一样弯曲。从固化到总装的整个集成过程,都必须为这些零件抗衡自身柔性带来的影响。
共固化与共粘接:梁-蒙皮界面
机翼盒段集成的决定性决策是梁和桁条如何与蒙皮连接。存在三种方法,各有不同的质量与节拍特征:
| 连接方法 | 工艺 | 粘接质量 | 节拍影响 |
|---|---|---|---|
| 共固化 | 蒙皮与桁条/梁在一个热压罐周期内固化 | 最佳——无胶接界面 | 工装复杂;单个零件周期长 |
| 共粘接 | 固化蒙皮用胶粘剂与未固化(或部分固化)加筋件粘接 | 良好——胶层受控 | 中等;蒙皮固化单独一步 |
| 二次胶接 | 两件均完全固化,用胶膜粘接 | 良好但表面处理敏感 | 产能最高;装配线友好 |
A350级项目主承力路径采用共固化和共粘接,因为共固化界面没有可能在冲击或疲劳下成为取证风险的胶线。代价是工装:共固化壁板需要分段式因瓦工装,在固化过程中将零件保持在公差内,而任何工装误差在被发现前都已复现在数百个零件之中。
大型壁板制造:AFP 与节拍问题
宽体机机翼的上下壁板是量产航空中最大的复合零件之一。自动化纤维铺放(AFP)是标准工艺,将1/4英寸或1/2英寸丝束高速铺放到平面或缓曲模具上,机器人头在此处添加或减去丝束,使层压板绕开口和厚度过渡区转向。
- 铺放速率:现代铺放头可达每小时100-200公斤的沉积量,一片宽体机翼壁板需500-1,000公斤碳纤维。
- 间隙与重叠控制:丝束间隙控制在毫米的几分之一;同一铺层位置反复出现间隙会形成降低压缩强度的富树脂区。
- 缺陷检测:在线激光轮廓测量与热成像在每道铺程铺设时即检查,在固化前捕获褶皱与丝束翻转。
- 除气压实:周期性真空压实排空滞留空气;压实步骤的次序属于合格工艺的一部分。
节拍是项目层面的约束。单台热压罐每天大约可固化一套机翼壁板,因此宽体项目并行运行多台热压罐和多个AFP单元。在A350类飞机上兑现每月13架承诺节拍,要求的不是一个可行的工艺,而是一整套同步运转的工厂。
装配工装与公差管理
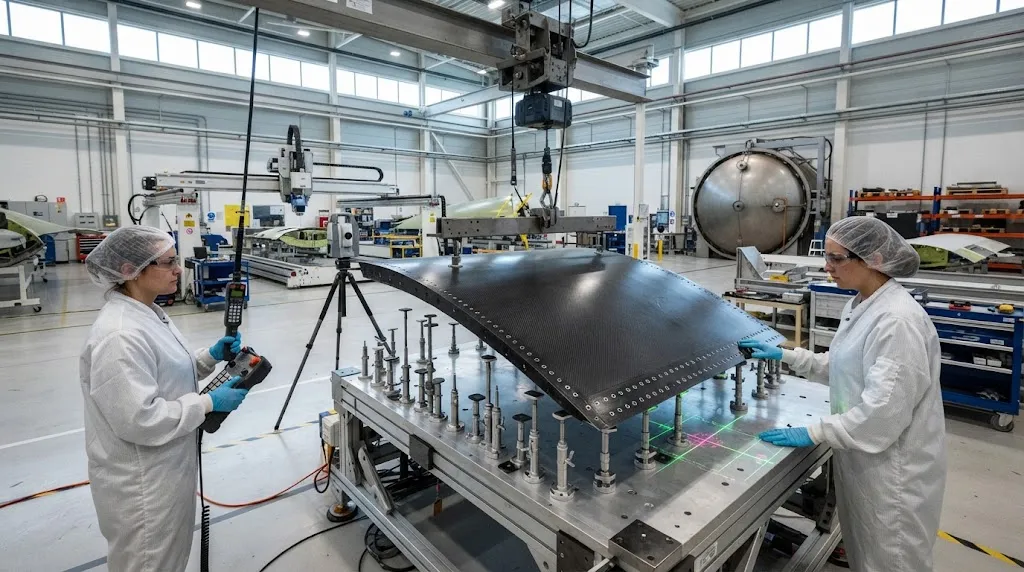
固化后,机翼壁板既柔软又尺寸苛刻。装配工装必须定位两块曲面壁板、两根梁和一套肋,使紧固件孔在数米的跨度上对齐到毫米的几分之一。A350级方案的答案是多种技术的结合:
- 确定性装配:孔位用基于工装的夹具钻制而非零件间转递,因此位置误差不会累积。
- 激光投影与计量:激光跟踪仪每日校核夹具位置,计入装配大厅的温度漂移。
- 柔性夹具:数控托辊在定义点支撑蒙皮,补偿零件在肋站之间的自然下垂。
- 一次成型装配:在可行处,零件边放置边紧固,用工装而非测量定义位置。
公差管理延伸到热效应:碳纤维近零的热膨胀系数是把双刃剑。零件几乎不随温度移动,因此钢与因瓦工装必须设计为对抗自身膨胀保持位置,装配大厅也需恒温以保持夹具与零件一致。
质量关口与缺陷成本
机翼盒段集成的每个阶段都有检验把关,因为返工成本在每一步都高一个数量级。固化壁板中未检出的孔隙率意味着报废一件价值数十万美元的零件;总装中一个钻错的孔会中断一条每天损失数百万美元产值的生产线。因此复合材料机翼盒段项目的质量架构包括:
- 固化后无损检测:对整块壁板进行超声相控阵扫描,检查孔隙率、分层与粘接质量。
- 二次接头粘接验证:表面处理审计、见证试片与胶接拉脱试验。
- AFP统计过程控制:间隙、褶皱与铺放日志近实时反馈到铺层程序。
- 数字主线:每个零件携带材料批次、AFP程序、固化周期与检验结果的电子记录,实现金属项目从不需要的可追溯性。
这些关口把材料项目转化为具备节拍能力的生产系统。A350的教训是机翼盒段赢在质量体系——一次合格率99%通过检验的项目,其装配线人力只需挣扎于80%项目的三分之一。
常见问题解答
A350碳纤维机翼盒段与金属设计相比有多少零件?
A350机翼盒段通常被引用为包含不足15,000个零件,而同等金属机翼盒段需要超过150,000个。缩减来自固化大型连续复合壁板而非装配数千个离散钣金件,同时也省去了绝大部分紧固件及其密封胶和检验。
梁与机翼蒙皮的共固化和共粘接有何区别?
共固化在单个热压罐周期内同时固化蒙皮与梁或桁条,形成无胶线的连续层压界面。共粘接先固化蒙皮,再用胶膜把未固化加筋件粘接到其上。共固化给出最强、风险最低的界面,但需要更复杂的工装和更长的周期。
为什么自动化纤维铺放主导大型机翼壁板制造?
AFP以每小时100-200公斤的速率机器人铺放1/4英寸至1/2英寸丝束,精确控制间隙,具备针对开口和厚度过渡的转向能力以及在线缺陷检测。它是唯一能在生产节拍下铺放500-1,000公斤宽体机翼壁板、同时把性能保持到足以通过鉴定的工艺。
什么是确定性装配,为什么对机翼盒段至关重要?
确定性装配用基于工装的夹具确定孔位,而非在零件间转递孔的位置,因此位置误差不会在装配中累积。结合激光计量、恒温厂房和柔性托辊夹具,它能在数米跨度上将紧固件对齐保持在毫米的几分之一以内。
结论
碳纤维机翼盒段是最清楚的证明:复合材料改变的不仅是重量,还有机身装配的整个经济学。共固化与共粘接消除了紧固件群体及其检验负担;自动化纤维铺放把最大的机身零件转化为可重复、可采信的工艺;确定性装配与严格质量关口把材料创新转化为具备节拍能力的工厂。任何掌握这四门学科的项目都继承了A350级经验:价值在集成处创造,也在这里流失。
YongXian 供应航空航天级碳纤维织物、单向预浸料与机织增强材料,适用于机翼结构。浏览我们的航空航天产品系列或联系我们的工程团队,讨论机翼盒段项目的材料体系。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维板 — UD单向 T700
单向碳纤维板,所有纤维沿单一方向排列,沿纤维轴向强度最大。适用于结构加固、夹板等负载方向可预测的应用。

圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。