现代公路赛车是碳纤维复合材料在消费品领域最精炼的应用之一。顶级公路车架重量不足800克,同时提供冲刺动力传输所需的横向刚度和200公里赛段全天骑行所需的垂直顺应性。这一性能范围的实现并非简单地选择碳纤维替代金属,而是通过对管材几何形状、铺层取向、纤维等级选择和树脂化学的精心工程设计。理解这些决策对于车架设计师、采购工程师和评估材料供应商及制造合作伙伴的自行车行业买家至关重要。
引言
现代公路赛车是碳纤维复合材料在消费品领域最精炼的应用之一。顶级公路车架重量不足800克,同时提供冲刺动力传输所需的横向刚度和200公里赛段全天骑行所需的垂直顺应性。这一性能范围的实现并非简单地选择碳纤维替代金属,而是通过对管材几何形状、铺层取向、纤维等级选择和树脂化学的精心工程设计。理解这些决策对于车架设计师、采购工程师和评估材料供应商及制造合作伙伴的自行车行业买家至关重要。
本文阐释高性能碳纤维自行车车架背后的结构工程原理,比较不同价格层级使用的材料体系,并综述决定最终车架质量和一致性的制造工艺。
车架结构与管材成型
碳纤维自行车车架不是整体结构。每根管材单独制造后粘接到接头或一体成型接合处,这使工程师能够沿管材长度方向变化壁厚、纤维取向和管材截面。关键设计变量包括:
- 上管:通常采用椭圆或矩形截面,以抵抗骑行者体重引起的垂直弯曲,同时保持横向刚度以确保转向精度。壁厚从中心的0.4毫米变化到头管接合处的1.2毫米。
- 下管:直径最大的管材,通常超大至50-60毫米,在踩踏时承受最高弯曲载荷。单向碳纤维铺层沿管轴0度取向,提供最大纵向刚度。
- 座管:设计用于垂直顺应性以吸收路面振动,壁厚较薄,有时采用分裂或Kamm尾翼轮廓,允许受控弯曲而不损害踩踏效率。
- 后下叉和后上叉:后三角管材采用偏移铺层方案,平衡动力传输所需的横向刚度与舒适性所需的垂直顺应性。非对称设计很常见,驱动侧后下叉经过加强以承受链条张力载荷。
- 头管和五通:这些接合区域使用局部加强,增加单向铺层或编织布层,以管理来自前叉转向管和曲柄组接口的应力集中。
管材粘接方法允许在每根管材中使用不同碳纤维等级和铺层方案,使车架制造商无需重新设计整个结构即可调整骑行特性。相比之下,现代一体成型车架使用气囊模塑的前三角一体结构,实现更顺畅的载荷路径和更低的重量,但模具成本更高。
不同价格层级的材料体系
车架选择的碳纤维材料体系决定了其重量、刚度、抗冲击性和成本。下表比较了不同性能层级使用的材料规格:
| 规格 | 入门级(300-500美元) | 中端(1000-3000美元) | 精英竞赛(5000美元以上) |
|---|---|---|---|
| 纤维模量 | 标准模量(230 GPa) | 中模量(290-320 GPa) | 高模量(380-530 GPa) |
| 纤维拉伸强度 | 3,500-4,000 MPa | 4,500-5,500 MPa | 6,000-7,000 MPa |
| 树脂体系 | 增韧环氧树脂,Tg 120C | 高Tg环氧树脂,Tg 150C | 改性环氧或增韧环氧树脂,Tg 170C+ |
| 铺层数(下管) | 12-16层 | 18-24层 | 24-32层(变密度) |
| 车架重量(56尺寸) | 1,100-1,400克 | 850-1,050克 | 680-800克 |
| 典型纤维来源 | 国产T300级 | 东丽T700或同等产品 | 东丽T800/T1100、赫氏IM7或SGL M46J |
| 抗冲击性(跌落测试) | 高(厚壁) | 中等 | 较低(薄壁,需小心处理) |
精英车架常在下管和头管混合使用高模量纤维以获得刚度,在后上叉使用中模量纤维以获得顺应性。这种混合铺层策略从全局优化车架性能,而非在整个车架中使用单一纤维等级。
铺层工程与纤维取向
管材内碳纤维铺层的取向决定了其刚度特性。典型赛车车架使用以下铺层分布:
- 0度铺层(轴向):铺层总量的40-50%。这些纤维承受主要的弯曲和扭转载荷,提供纵向刚度和踩踏效率。
- 45度铺层(偏轴):铺层总量的25-35%。这些纤维抵抗扭转载荷并在管材上分布应力,防止在应力集中处发生局部失效。
- 90度铺层(环向):铺层总量的10-20%。这些纤维抵抗胎压引起的径向载荷和冲击,防止管材在夹紧力作用下椭圆化。
- 编织布层:铺层总量的5-15%,通常位于最外层和最内层。编织布改善表面光洁度、抗冲击性和制造过程中的操作性。
铺层递减区域,即沿管材长度方向铺层数减少的区域,经过工程设计以避免可能引发分层的应力集中。过渡区通常延伸30-50毫米,铺层端部交错排列,有限元分析验证单个铺层递减不会产生临界应力集中。
制造工艺
高性能自行车车架使用两种主要制造方法生产,各有优势:
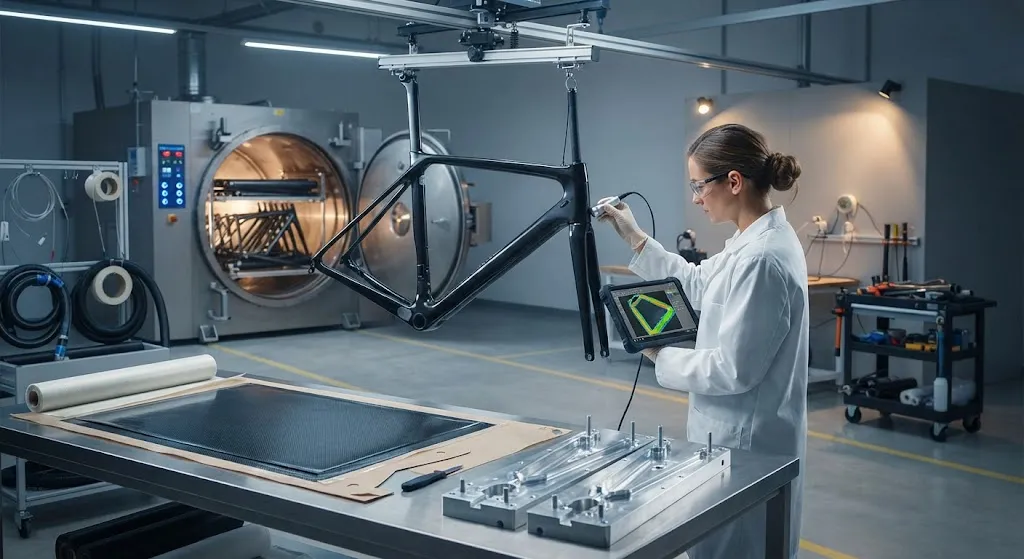
- 一体成型气囊模塑:预浸料碳纤维片材铺入两片式铝模具中,内部气囊在固化过程中将层压板压向模具壁,实现高压实度和表面质量。这种方法生产最轻最刚的车架,但需要昂贵的模具,且受限于较简单的管材几何形状。
- 管材粘接:单根管材通过卷绕或缠绕成型、固化,然后使用结构环氧胶粘剂粘接到碳或铝接头中。这种方法允许车架制造商混合管材轮廓和碳纤维等级,因其灵活性而受到定制和小批量制造商的青睐。
- 自动铺丝(AFP):在高端生产中逐渐应用,AFP机器以计算机控制的取向放置单根碳纤维丝束,实现变角度丝束转向和传统手工铺层无法达到的优化纤维路径。
固化周期通常包括以每分钟2-3度的速率升温至120-135摄氏度,在4-6巴压力下保温60-90分钟,以及受控冷却。在150-180度下后固化2-4小时进一步提高玻璃化转变温度并稳定树脂基体。
质量控制与测试
自行车车架质量保证结合了破坏性和非破坏性测试方法:
- 超声波检测:A扫描和C扫描方法检测管材壁和接合区域的分层、孔隙和气孔。验收标准通常要求孔隙率低于体积2%。
- 静态载荷测试:车架在模拟踩踏载荷下测试至失效,ISO 4210和EN 14781标准规定了最低失效载荷。精英车架通常超出标准要求30-50%。
- 疲劳测试:100,000-300,000次循环载荷模拟数年骑行,验证在疲劳极限以下不发生分层扩展或刚度退化。
- 冲击测试:规定能量水平的标准跌落测试验证车架能在真实碰撞中存活而不发生灾难性失效。
常见问题解答
碳纤维相比铝合金在赛车车架中有哪些优势?
碳纤维提供三个根本优势。首先,碳纤维复合材料的比刚度(刚度除以密度)约为铝合金的三倍,允许车架管材直径更大以获得刚度,同时整体更轻。其次,碳纤维可以按特定方向取向,这意味着工程师可以在踩踏载荷需要刚度的地方使车架刚硬,在舒适性需要顺应性的地方使其柔顺,这种各向异性调谐是各向同性金属无法实现的。第三,碳纤维车架可以制成一体成型结构,没有焊缝,消除了铝合金车架中最薄弱的热影响区。实际结果是车架将更多踩踏能量传递到后轮,同时比等效铝合金车架轻30-40%。
车架制造商如何防止碳纤维结构的灾难性失效?
现代碳纤维车架使用多种策略防止灾难性失效。增韧环氧树脂体系比标准环氧树脂提高抗冲击性40-60%。混合铺层结合高模量纤维获得刚度与高应变纤维获得损伤容限。在易受冲击区域增加壁厚,如下管和后下叉。部分制造商采用编织布外层阻止裂纹扩展。此外,严格的测试规程包括冲击、疲劳和静态过载测试验证车架是渐进式失效而非灾难性失效,在总体结构崩溃前给骑行者预警。
碳纤维赛车自行车车架的典型使用寿命是多少?
在正常骑行条件下且假设无碰撞损伤,制造良好的碳纤维车架疲劳寿命超过500,000公里,远超即使是职业骑手的典型使用量。树脂基体是寿命限制组件,而非碳纤维本身。任何重大冲击后应检查车架是否有裂纹、分层或油漆损伤。大多数制造商为原始车主提供制造缺陷终身保修,反映了工程良好的碳纤维结构的固有耐久性。
结论
碳纤维增强聚合物车架代表了自行车车架工程的巅峰,结合了超轻重量、方向性刚度调谐和疲劳抗性,这是任何金属合金无法匹敌的。从纤维等级选择到铺层取向再到固化周期优化的工程决策直接决定了车架是提供专业级性能还是仅仅近似于它。随着自动铺丝和非热压罐工艺等制造自动化技术的进步,批量生产车架与手工制造车架之间的性能差距继续缩小。
对于评估碳纤维材料供应的车架制造商和自行车行业买家,关键因素是纤维一致性、树脂体系认证和供应商质量文件。浏览我们的碳纤维织物和预浸料系列,包括针对自行车车架应用优化的中模量和高模量等级,或联系我们的技术团队,讨论您车架项目的材料规格和批量定价。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价